Chi tiết OEM cho khung nhôm

Cung ứng trọn gói chi tiết liên kết và phụ kiện cho khung xe đạp nhôm

PremFixer sản xuất chi tiết liên kết theo bản vẽ, chi tiết tiện chính xác và một số chi tiết chèn cho dự án xe đạp khung nhôm OEM. Các chi tiết hàn lên khung, bạc ren, chi tiết khớp quay, chi tiết cố định tai bắt đề và các chi tiết lắp ráp đã thống nhất được phối hợp theo bản vẽ khung và bảng kê chi tiết (BOM) đã duyệt, từ công đoạn chế tạo khung đến lắp ráp xe hoàn chỉnh.

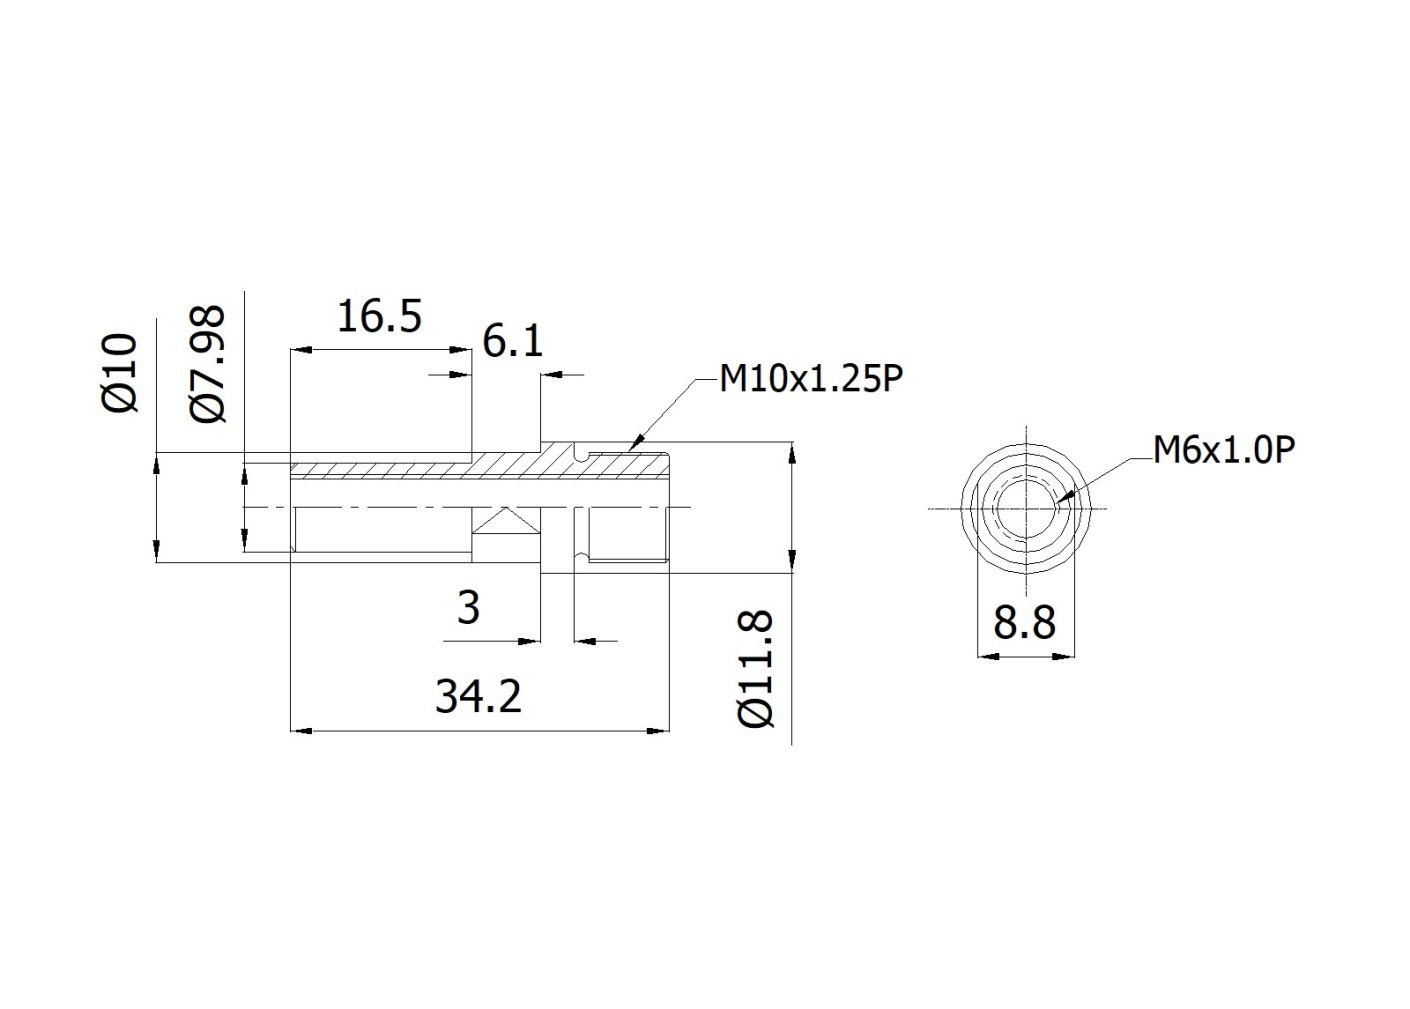
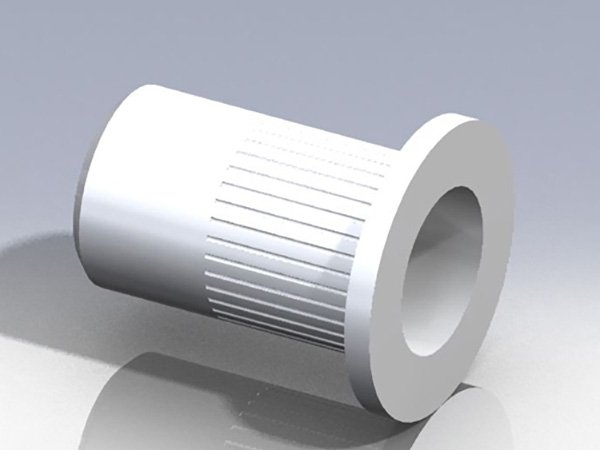
Hình kỹ thuật PS-E16: chi tiết chèn có bích, thân gân và lỗ ren ở giữa
Bắt đầu từ vị trí lắp ghép trên khung.Minh họa kỹ thuật PS-E16. Vật liệu và phương pháp nối hoặc lưu giữ yêu cầu xem xét bản vẽ.
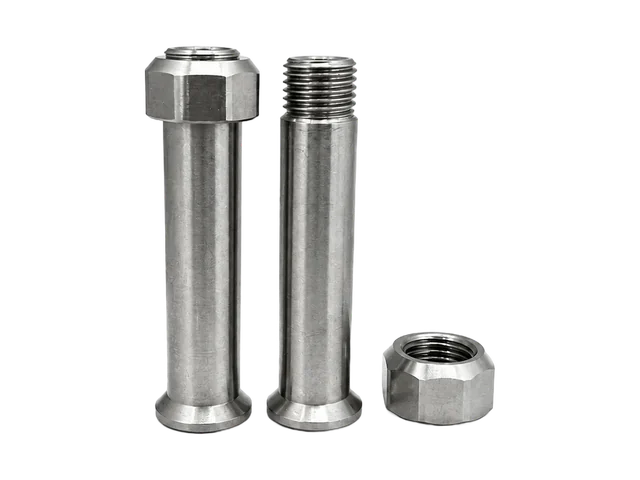
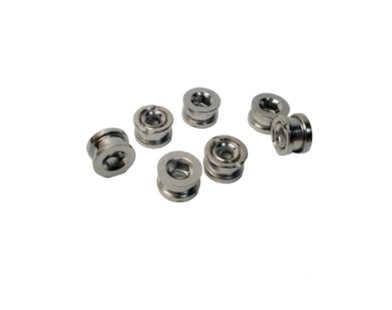
Bộ tham khảo 01: bạc có bích và chi tiết ren thuộc dòng chi tiết khớp quay hiện cóTiếp tục đến công đoạn lắp ráp.Cấu hình các thành phần trục hiện có; mỗi thành phần giữ lại bản vẽ và số lượng riêng.Tìm hiểu cung ứng chi tiết khớp quay →
  • Linh kiện sản xuất khung
  • Chi tiết khớp quay và lắp ráp
  • Cung ứng theo bản vẽ và BOM được kiểm soát

01/ Lập kế hoạch khâu tiếp nhận

Chi tiết theo từng công đoạn sản xuất khung nhôm

Bắt đầu với bản vẽ khung và bảng vật liệu mẫu đã được phê duyệt (BOM). Đây là những giai đoạn mua sắm minh họa; nhà máy khung xác định trình tự lắp đặt thực tế, tình trạng tại các điểm giao hàng và kiểm tra.

  1. 01

    Trước/Trong Khi Chế Tạo Khung

    Đánh giá bệ hàn bằng nhôm, tai lắp và chi tiết khung theo hợp kim nền, hình học mối nối, quy trình hàn và xử lý sau hàn đã duyệt.

    Chi tiết hàn lên khung và bệ lắp gọng bình nước / baga →

    Xác định trước khi đặt hàngHợp kim cơ bản · quy trình nối đã được phê duyệt · vị trí mối hàn · điều kiện giao hàng

  2. 02

    Sau xử lý bề mặt / Chuẩn bị vị trí lắp ghép

    Đánh giá chi tiết chèn được giữ bằng cơ khí và chi tiết gá lắp cùng lỗ, thành ống, lớp hoàn thiện và đường truyền lực cục bộ. Xác nhận đơn vị lắp đặt và trạng thái giao rời hay giao thành cụm đã thống nhất.

    Bạc ren và vị trí lắp ghép →

    Xác định trước khi đặt hàngTình trạng lỗ và thành ống · cơ cấu giữ · bề mặt được bảo vệ · đơn vị lắp đặt

  3. 03

    Lắp ráp xe / cụm chi tiết

    Nhóm các bộ phận trục, bộ phận cố định tai bắt đề, bộ phận cố định hệ thống truyền động và các bộ phận phụ kiện theo mẫu khung và trạm lắp ráp. Chỉ bao gồm các mục được chỉ định cho đơn hàng này.

    Lập bảng kê chi tiết theo mẫu xe (BOM) →

    Xác định trước khi đặt hàngMã chi tiết + phiên bản · số lượng · nhóm đóng gói · đơn vị cung cấp

Một khung, nhiều vật liệu.Quy định riêng từng chi tiết.

Phương pháp liên kết phải theo thiết kế.Tên gọi trong danh mục không thay thế hướng dẫn lắp đặt.

Giao diện hoàn thiện rất quan trọng.Quy định vùng che chắn, bảo vệ ren và lượng bù lớp phủ.

Xác định đơn vị chịu trách nhiệm lắp đặt.Việc chế tạo khung và xác nhận xe vẫn thuộc về nhà máy hoặc thương hiệu chịu trách nhiệm.

02 / Xác định chi tiết trước khi chọn phương pháp liên kết

Chi tiết hàn lên khung và vị trí lắp ghép có ren

Chi tiết gắn trên khung cần được xác định rõ vật liệu, hình học và phương pháp lắp. Mẫu PS-E có thể giúp mô tả hình dạng, nhưng không xác nhận chi tiết đó phù hợp với mọi khung hợp kim hoặc phương pháp liên kết.

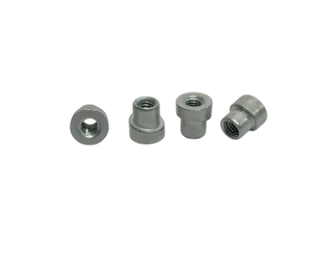
PS-E01: mẫu chi tiết chèn có bích và thân dạng bậc
Ảnh danh mục PS-E01 · Tham chiếu chèn hiện có. Xác nhận vật liệu, tình trạng khi giao hàng và thông số kỹ thuật lắp đặt cho đơn đặt hàng của bạn.
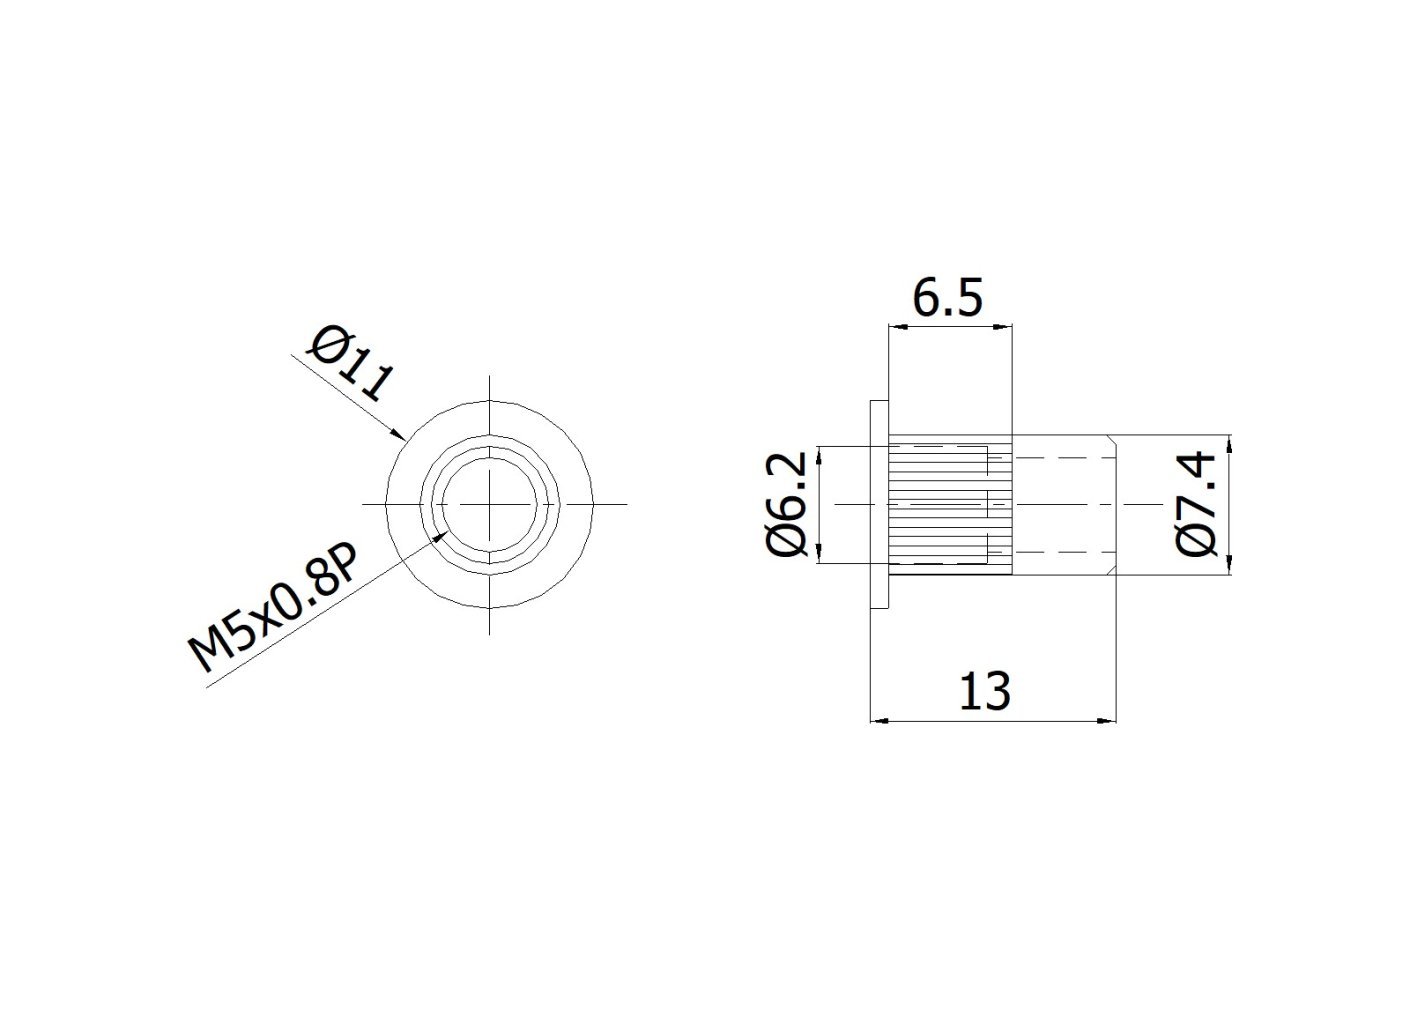
Bản vẽ PS-E16 gốc thể hiện thân có gân, mặt bích và ren M5Bản vẽ gốc PS-E16

PS-E16 / nguồn 546-101-130. Bản vẽ thể hiện thân có bích, có gân và ren M5; không ghi hợp kim hoặc phê duyệt phương pháp giữ.

Phương án A

Bệ hoặc tai lắp bằng nhôm để hàn lên khung

Nhà sản xuất khung xác định tổ hợp vật liệu nền phù hợp, thiết kế mối nối, vật liệu hàn bổ sung, nhiệt đầu vào và trạng thái sau hàn. Cần xác nhận các bề mặt gia công, hình học mặt tựa và cách bảo vệ ren trong quá trình chế tạo.

Phạm vi PremFixer: xem xét và sản xuất thành phần đã thống nhất. Hàn khung, xử lý nhiệt và xác nhận khung yêu cầu quy trình được nhà sản xuất chịu trách nhiệm phê duyệt.

Phương án B

Chi tiết chèn được giữ bằng cơ cấu cơ khí

Chi tiết chèn bằng thép hoặc thép không gỉ cần có thiết kế giữ được phê duyệt riêng. Cần kiểm tra lỗ lắp, thành ống, lực lắp, cơ cấu chống xoay, yêu cầu chống tuột và đường truyền lực tại vị trí lắp. Ép lắp, tán và lắp bằng ren là các phương án khác nhau.

Đánh giá ăn mòn phải xét tiếp xúc giữa các kim loại, môi trường sử dụng, lớp bảo vệ, cách ly và trạng thái lắp ráp. Không có mức chịu lực nhổ dùng chung hay cam kết không ăn mòn cho mọi trường hợp.

Phương án C

Phần lắp đặt được xác định bằng bản vẽ

Với chi tiết lắp có ren hoặc phụ kiện được giao rời, cần ghi rõ bản vẽ, vật liệu, đơn vị lắp đặt và công đoạn tiếp nhận. Xác định trạng thái hoàn thiện của ren, mặt tựa và thông tin nhận dạng mà công đoạn tiếp theo phải nhận được.

Vật liệu nền
Hợp kim khung + hợp kim / trạng thái chi tiết
Phương pháp liên kết
Hàn hoặc giữ bằng cơ cấu cơ khí đã được phê duyệt
Giai đoạn lắp đặt
Trạng thái khung + công đoạn chịu trách nhiệm
Giao diện hoàn thiện
Ren, mặt tiếp xúc, lớp phủ và bảo vệ

03 / Cụm chi tiết khung hai giảm xóc

Bu lông, trục và vòng căn khớp quay cho khung nhôm

Khung nhôm hai giảm xóc có thể có nhiều khớp quay với trục, bạc và vòng căn khác nhau. Bản vẽ lắp đã duyệt xác định mặt tiếp xúc vòng bi, vị trí vai trục, các chi tiết cần giữ, ren và phía lắp đặt.

Liệt kê riêng trục khớp quay, bu lông có vai, bạc, vòng căn và đai ốc giữ. Kiểm tra đường truyền lực kẹp qua các mặt tiếp xúc dự kiến, khả năng tiếp cận dụng cụ và độ lắp ghép sau xử lý bề mặt. Tải trọng, mô-men siết và nghiệm thu chức năng do đơn vị thiết kế quy định.

Một chiếc hardtail thường không cần các bộ phận trục treo của hệ thống treo sau. Chọn các mối nối áp dụng cho mô hình thực tế.

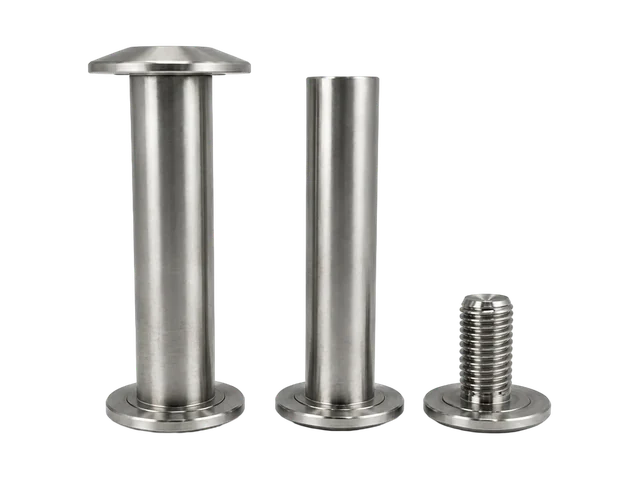
Bộ tham khảo 06: trục khớp quay và chi tiết ren riêng biệt
Ảnh bộ tham khảo 06 hiện có của PremFixer. Các trục và chi tiết ren riêng biệt minh họa một nhóm chi tiết; bản vẽ lắp đã duyệt mới xác định quan hệ lắp ghép.
Bản vẽ trục PS-P04 gốc có đặc điểm vai, ren và mặt phẳngBản vẽ trục PS-P04

Xem xét đồng thời hình học và mối ghép

Bản vẽ trục gốc này là tài liệu kỹ thuật riêng về vai, ren và mặt phẳng, không phải bản vẽ của bộ chi tiết trong ảnh phía trên. Mỗi chi tiết mua phải dẫn chiếu bản vẽ đã duyệt và cụm lắp ghép tương ứng của chính nó.

Xem lại quy trình tiện chính xác & chế tạo tiện và phay kết hợp CNC →

04 / Vị trí lắp ghép phía sau khung

Chi tiết đầu càng sau và cố định tai bắt đề

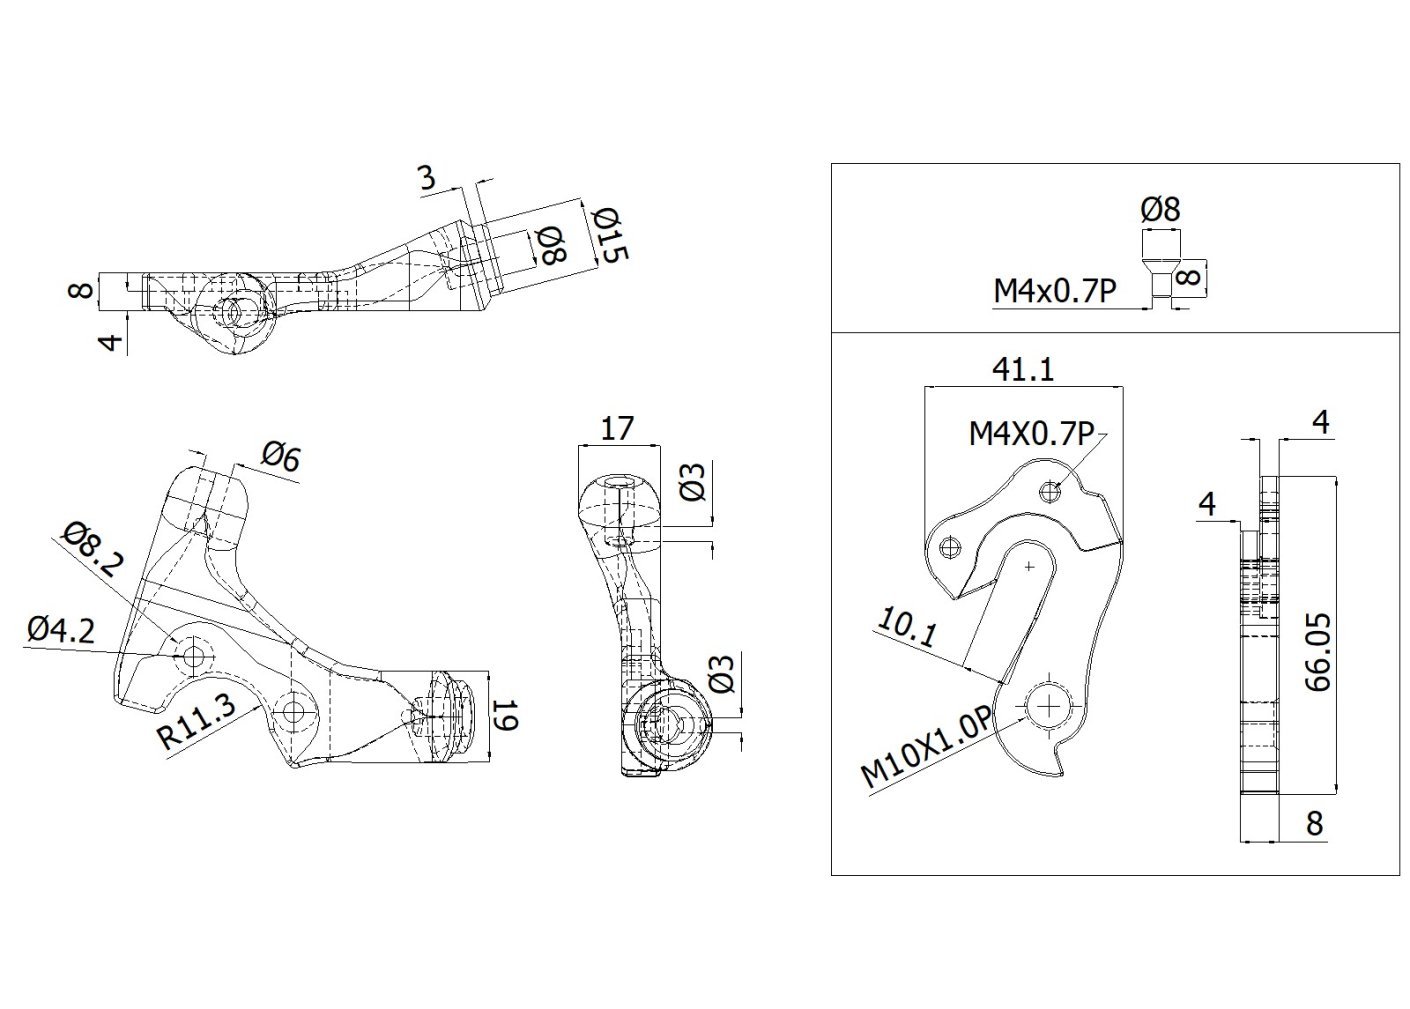
Theo phiên bản OEM, xác định mặt tựa, chiều dày đầu khung, chiều dài ăn ren, vị trí tai bắt đề so với trục và khoảng tiếp cận dụng cụ. Tai bắt đề thông thường, UDH và Full Mount cần các chi tiết khác nhau; hình dáng bu lông tương tự không chứng minh khả năng thay thế.

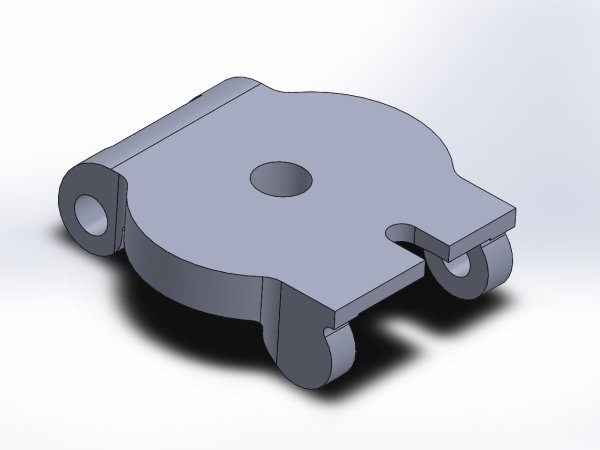
Hình kỹ thuật PS-K12: đầu càng sau và tai bắt đề với rãnh trục hở
Minh họa kỹ thuật PS-K12 · nguồn 614-804-001R+. Rãnh trục dạng hở; hình này không chứng minh khả năng lắp với UDH, Full Mount hoặc trục xuyên.
Bản vẽ gốc PS-K12 với hình chiếu riêng của đầu càng sau và tai bắt đềBản vẽ đầu càng sau PS-K12
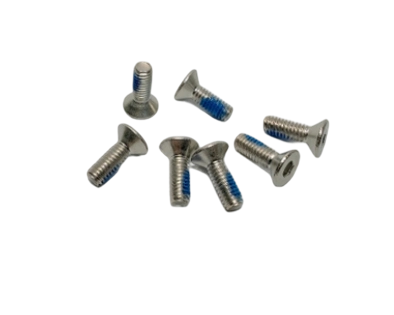
PS-A02: mẫu bu lông đầu chìm để cố định tai bắt đề
PS-A02 · Mẫu bu lông đầu chìm cố định tai bắt đề
PS-A03: mẫu đai ốc xuyên dùng để cố định tai bắt đề
PS-A03 · Mẫu đai ốc xuyên cố định tai bắt đề

Chỉ định riêng các thành phần cơ khí phù hợp

Đây là các mẫu độc lập trong danh mục, không phải cặp bu lông và đai ốc đã được xác nhận. Trước khi báo giá một bộ đồng bộ, cần đối chiếu cùng thông số ren đã duyệt và cùng cụm chi tiết được kẹp.

Full Mount được gắn trực tiếp vào vị trí tương thích trên khung thay vì dùng tai bắt đề UDH. Cần dùng tài liệu khung và hệ truyền động hiện hành, bao gồm Hướng dẫn kiến ​​trúc của SRAM, tùy theo kết cấu cần sử dụng.

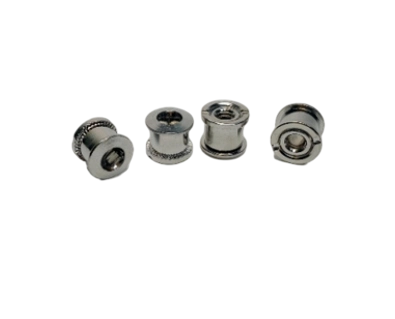
PS-A04: mẫu đai ốc đĩa xích có ren trong
Ảnh đai ốc xích xe đạp PS-A04. Bu lông lắp ghép không được hiển thị; đây là tài liệu tham khảo về đai ốc, không phải bộ bu-lông và đai ốc hoàn chỉnh.

05 / Xác nhận phạm vi mua hàng cho khâu lắp ráp

Bu lông đĩa xích, chi tiết liên kết khung và phụ kiện lắp ráp

Chi tiết đĩa xích chỉ nằm trong dự án khung khi BOM đã thống nhất giao các mục đó cho đơn hàng này. Nhà cung cấp bộ giò đĩa hoặc hệ truyền động có thể đã cung cấp chúng.

Kết cấu giò đạp và đĩa xích cụ thể quyết định hình học bu lông, đai ốc, chiều dài ăn khớp, chiều dày kẹp, vật liệu và số lượng. Bu lông cố định giò đạp, kết cấu lắp trực tiếp và vòng khóa là các yêu cầu riêng.

Rà soát phạm vi chi tiết lắp ráp
Minh họa kỹ thuật dẫn hướng cáp PS-M01 với nhiều vị trí định tuyến
Minh họa kỹ thuật dẫn hướng cáp PS-M01. Thanh dẫn hướng và các bộ phận cố định của nó yêu cầu các định nghĩa về vật liệu và nguồn cung cấp riêng biệt.

Tính đến các điểm lắp nhỏ hơn

Với dự án xe đạp điện, cần xác định phiên bản gá động cơ hoặc pin bên ngoài. Tế bào pin, thiết kế điện của pin và các chi tiết bên trong động cơ nằm ngoài phạm vi chi tiết cơ khí này.

06/ Quyết định mua sắm

Hợp kim khung, phương pháp liên kết và yêu cầu chi tiết hoàn thiện

Khung nhôm không yêu cầu mọi chi tiết liên kết đều phải bằng nhôm. Chọn vật liệu cho mỗi bộ phận, sau đó xem xét mối nối, mức độ ăn mòn và các bề mặt chức năng cuối cùng.

Tình trạng khung/thành phầnXem xét trướcThông tin cần có trong RFQ
Khung 6061 hoặc 7005Vật liệu nền của bệ lắp, quy trình hàn và trạng thái yêu cầu sau hànHợp kim khung và quy trình chế tạo đã được phê duyệt
Chi tiết nhôm để hàn lên khungKhả năng tương thích hợp kim, thiết kế mối nối và trình tự hoàn thiện bề mặtHợp kim/tình trạng bộ phận, thông số kỹ thuật liên kết và giai đoạn giao hàng
Chi tiết chèn bằng thép hoặc thép không gỉCơ cấu giữ và biện pháp chống ăn mònPhương pháp lắp, tình trạng lỗ và thành ống, tiêu chí tải trọng
Linh kiện gia công 7075 / 6061Trạng thái nhiệt luyện, tải trọng, mặt tiếp xúc và độ lắp ghépBản vẽ chi tiết đã duyệt, trạng thái vật liệu và xử lý bề mặt
Khung đã sơn hoặc anốt hóaLỗ, ren, mặt lắp ghép và lớp bảo vệ ở trạng thái hoàn thiệnTrạng thái khi giao, yêu cầu che chắn khi xử lý bề mặt và kích thước hoàn thiện

Hàn làm thay đổi trạng thái vật liệu.Không được áp dụng cơ tính của 6061-T6 chưa hàn cho mối hàn khi chưa có xác nhận phù hợp. Nhà sản xuất khung quy định quy trình nhiệt luyện và tiêu chí nghiệm thu cho kết cấu 6061 hoặc 7005. Hợp kim 7075 có thể dùng cho chi tiết gia công cắt gọt, nhưng không mặc nhiên phù hợp làm bệ hàn lên khung. ESAB giải thích các cân nhắc về hợp kim và hàn.

Xem lại giao diện đã hoàn thành.Cơ cấu giữ chi tiết chèn ở thành mỏng, lượng bù lớp phủ, nguy cơ ăn mòn điện hóa và tải lắp ráp cần được quyết định theo từng dự án. Chỉ kích thước ren hoặc tên hợp kim không đủ để xác định mô-men siết hay tuổi thọ mỏi. Xem hướng dẫn vật liệu và tổng quan về hệ thống khung nhôm hiện có; các tài liệu dự án đã được phê duyệt chi phối việc lựa chọn.

07 / Một danh sách mua hàng, trách nhiệm riêng cho từng mục

Bảng kê chi tiết (BOM) khung theo các công đoạn sản xuất

Giữ rõ mã bản vẽ, phiên bản và đơn vị chịu trách nhiệm cung cấp của từng mục. Phân biệt chi tiết do nhà máy khung cung cấp, chi tiết do thương hiệu chỉ định, chi tiết đi kèm hệ truyền động và chi tiết yêu cầu PremFixer sản xuất.

  1. Bản vẽ khung
  2. Giai đoạn/giao diện
  3. Mã chi tiết + phiên bản
  4. Vật liệu và phương án gia công
  5. Số lượng trên mỗi khung
  6. Nhóm báo giá & cung cấp
Mô hình / Nền tảng
Phiên bản khung · phiên bản BOM · phiên bản bản vẽ
Điều kiện lắp đặt
Công đoạn xử lý bề mặt · trạng thái tiếp nhận · đơn vị lắp đặt
Cơ sở số lượng
Số lượng mỗi khung · Số lượng mỗi chiếc xe đạp · Số lượng yêu cầu · Đơn vị (cái / cặp / bộ)
Nhóm cung cấp
Nhóm đóng gói · Địa điểm giao hàng · các mặt hàng được bao gồm và chỉ mang tính chất tham khảo

Chỉ có cấu trúc minh họa - không phải đơn đặt hàng thực sự của khách hàng hoặc thông số kỹ thuật đã được phê duyệt. Cuộn theo chiều ngang trên màn hình nhỏ để so sánh tất cả các trường.

Ví dụ Mã bộ phậnGiai đoạn/Địa điểmThành phầnVật liệu / phương án gia côngBản vẽ Rev.Số lượng trên mỗi khungTrách nhiệm cung ứng
EX-F01Chế tạo khungBệ lắp bằng nhôm để hàn lên khungQuy trình nối nhôm được phê duyệtATheo BOM đã phê duyệtSản xuất chi tiết; nhà máy khung thực hiện lắp đặt
EX-F02Giao diện khungBạc ren lắp bằng cơ khíChi tiết cố định lắp sau khi chế tạo khung, theo bản vẽBTheo BOM đã phê duyệtSản xuất chi tiết
EX-P01Lắp ráp / khớp quayTrục xoayBản vẽ bộ phận đã được phê duyệtATheo BOM đã phê duyệtSản xuất chi tiết
EX-P02Lắp ráp / khớp quayỐng lót lắp ghépBản vẽ bộ phận đã được phê duyệtBTheo BOM đã phê duyệtSản xuất chi tiết
EX-H01Đầu càng sauBu lông cố định tai bắt đềBản vẽ bộ phận đã được phê duyệtATheo BOM đã phê duyệtSản xuất chi tiết
EX-H02Đầu càng sauChi tiết ren đối ứngTheo từng bản vẽATheo BOM đã phê duyệtSản xuất chi tiết nếu thuộc phạm vi cung ứng
EX-C01Hệ thống truyền độngBu lông hoặc đai ốc đĩa xíchBản vẽ giò đạp / đĩa xích đã duyệtCTheo BOM đã phê duyệtXác nhận trách nhiệm của nhà cung cấp
REF-B01Lắp rápVòng bi hoặc phớtTham chiếu OEM—Theo BOM đã phê duyệtChỉ tham khảo trừ khi có sự đồng ý

Tính số lượng theo cấu hình thực tế.Mỗi bản vẽ có số lượng riêng. Liệt kê mẫu và phụ tùng dự phòng riêng biệt, đồng thời phân biệt đơn vị cái, cặp và bộ. Kích thước khung hoặc phiên bản mẫu xe khác nhau có thể chỉ làm thay đổi một số mục; không mặc định tỷ lệ ghép cặp cố định.

Báo giá phạm vi sản xuất đã thống nhất.Trước khi làm mẫu, cần phân biệt chi tiết do khách hàng cung cấp và chi tiết chỉ để tham khảo. Tên gọi “bộ” không có nghĩa là gồm mọi vòng bi, phớt, chi tiết giò đạp hay phụ kiện nhìn thấy. Đối chiếu danh sách theo công đoạn này với chương trình Xe đạp OEM rộng hơn hoặc Bộ chi tiết lắp ráp MTB.

Gửi BOM chi tiết khung

08/ Chế tạo và nghiệm thu linh kiện

Năng lực sản xuất chi tiết khung

Bản vẽ chi tiết quyết định phương án gia công. Gia công CNC, tạo hình, gia công ren và chế tạo khuôn là các công đoạn được lựa chọn; không phải mọi chi tiết đều đi qua cùng một chuỗi quy trình.

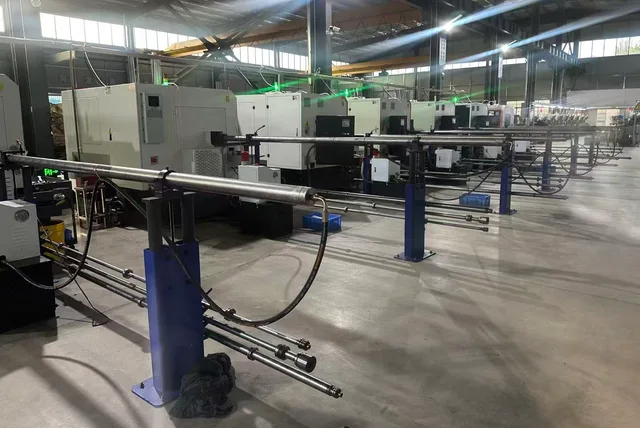
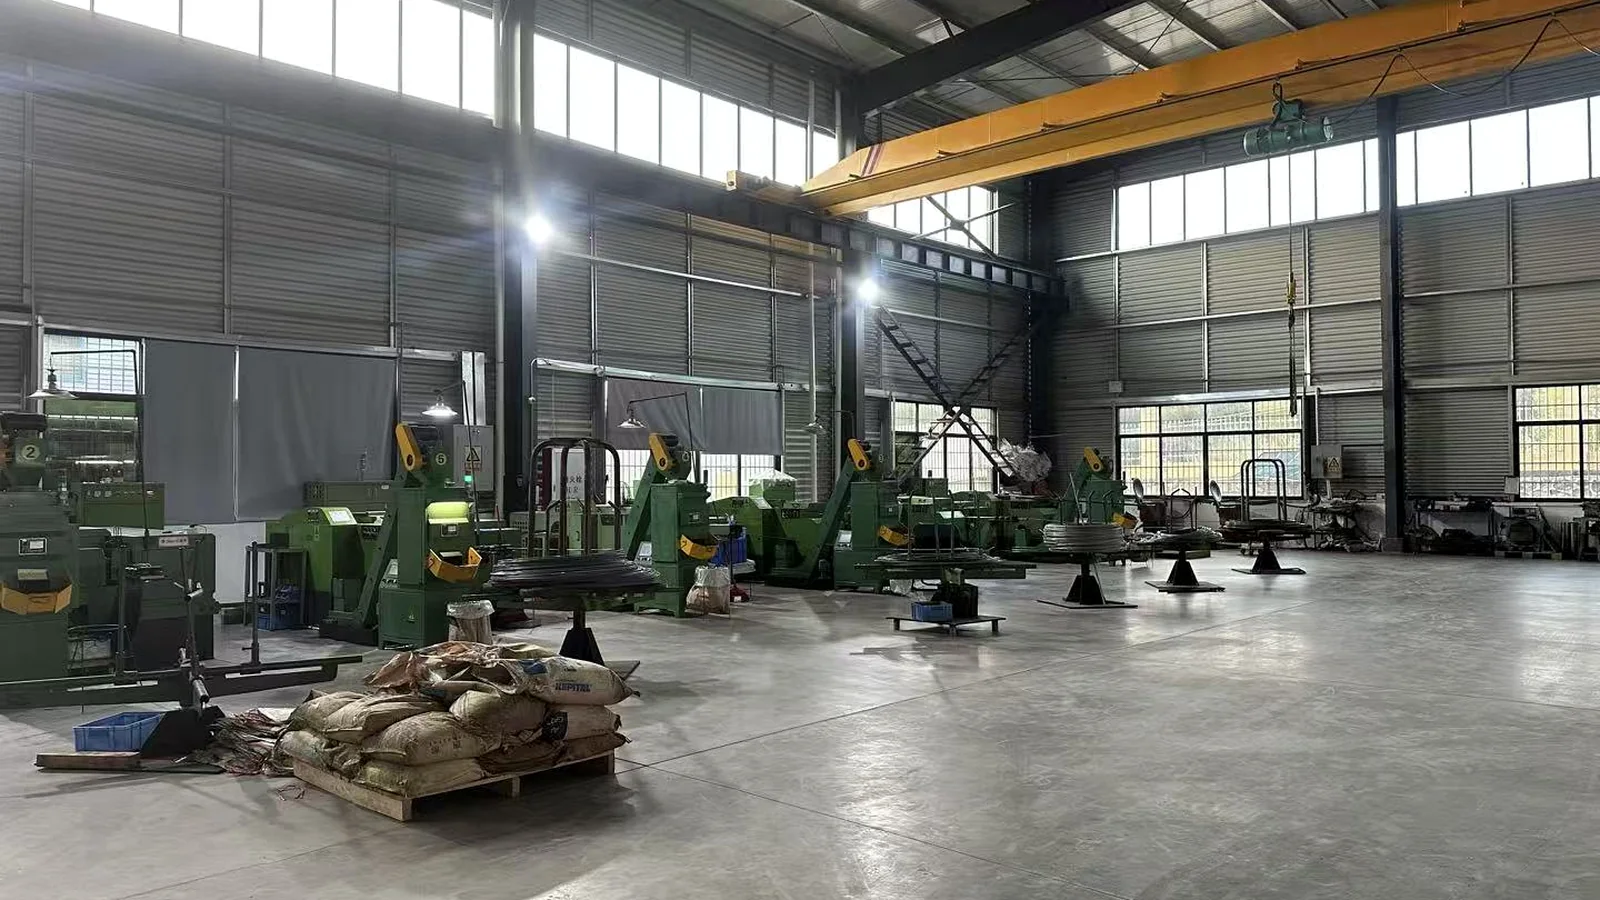
CNC dây chuyền sản xuất máy tiện với thiết bị cấp thanh trong xưởng PremFixer
Ảnh xưởng PremFixer hiện tại: máy tiện CNC và thiết bị cấp phôi. Xem năng lực tiện và tiện phay kết hợp.
Tiện CNC
Đường kính, vai, lỗ và mặt đầu của trục, ống lót và các chi tiết lắp đặt; bản vẽ PS-P04 ở trên cung cấp tham chiếu hình học.
Gia công máy phay tiện
Tính năng tiện kết hợp với mặt phẳng, rãnh hoặc lỗ chéo. Xem lại hướng tính năng và quyền truy cập của công cụ lắp ráp so với bản vẽ bộ phận.
Dập nguội
Các đầu và khoảng trống được định hình để có hình dạng và vật liệu chi tiết liên kết phù hợp, với lộ trình sản xuất được thống nhất cho từng hạng mục.
Cán ren
Chủ đề bên ngoài trên khoảng trống phù hợp. Các thành phần ren hiển thị là một tham chiếu hình dạng, không phải là bằng chứng cho thấy mọi sợi chỉ được hiển thị đều đã được cuộn.
Phát triển khuôn / công cụ
Các công cụ tạo hình và sản xuất dành riêng cho từng bộ phận hỗ trợ hình dạng đã thống nhất và sản xuất lặp lại; phạm vi dụng cụ được xác nhận với đơn đặt hàng.
Máy dập nguội và cuộn dây kim loại hiện có tại PremFixer
Thiết bị dập nguội và cuộn dây kim loại hiện có. Xem phạm vi gia công và chế tạo khuôn.

Kiểm tra các đặc điểm quyết định khả năng lắp ráp

Xác nhận phiên bản bản vẽ, vật liệu, ren trong, đặc điểm chống xoay, mặt tựa lắp ghép, kích thước trục / bạc và kích thước quan trọng sau xử lý bề mặt. Thống nhất hồ sơ kiểm tra và nhãn đóng gói trong đơn hàng.

Xem xét kiểm soát chất lượng →

Tách biệt việc phê duyệt chi tiết với phê duyệt khung

PremFixer cung cấp các bộ phận được sản xuất đã thỏa thuận. Nhà máy hoặc thương hiệu khung chịu trách nhiệm phê duyệt các thay đổi về cấu trúc, chất lượng mối hàn, chế tạo khung và xác nhận chức năng ở cấp độ xe đạp. Hoạt động và tài liệu của đối tác được xác định trong báo giá.

Xem xét trách nhiệm sản xuất nhiều bộ phận →
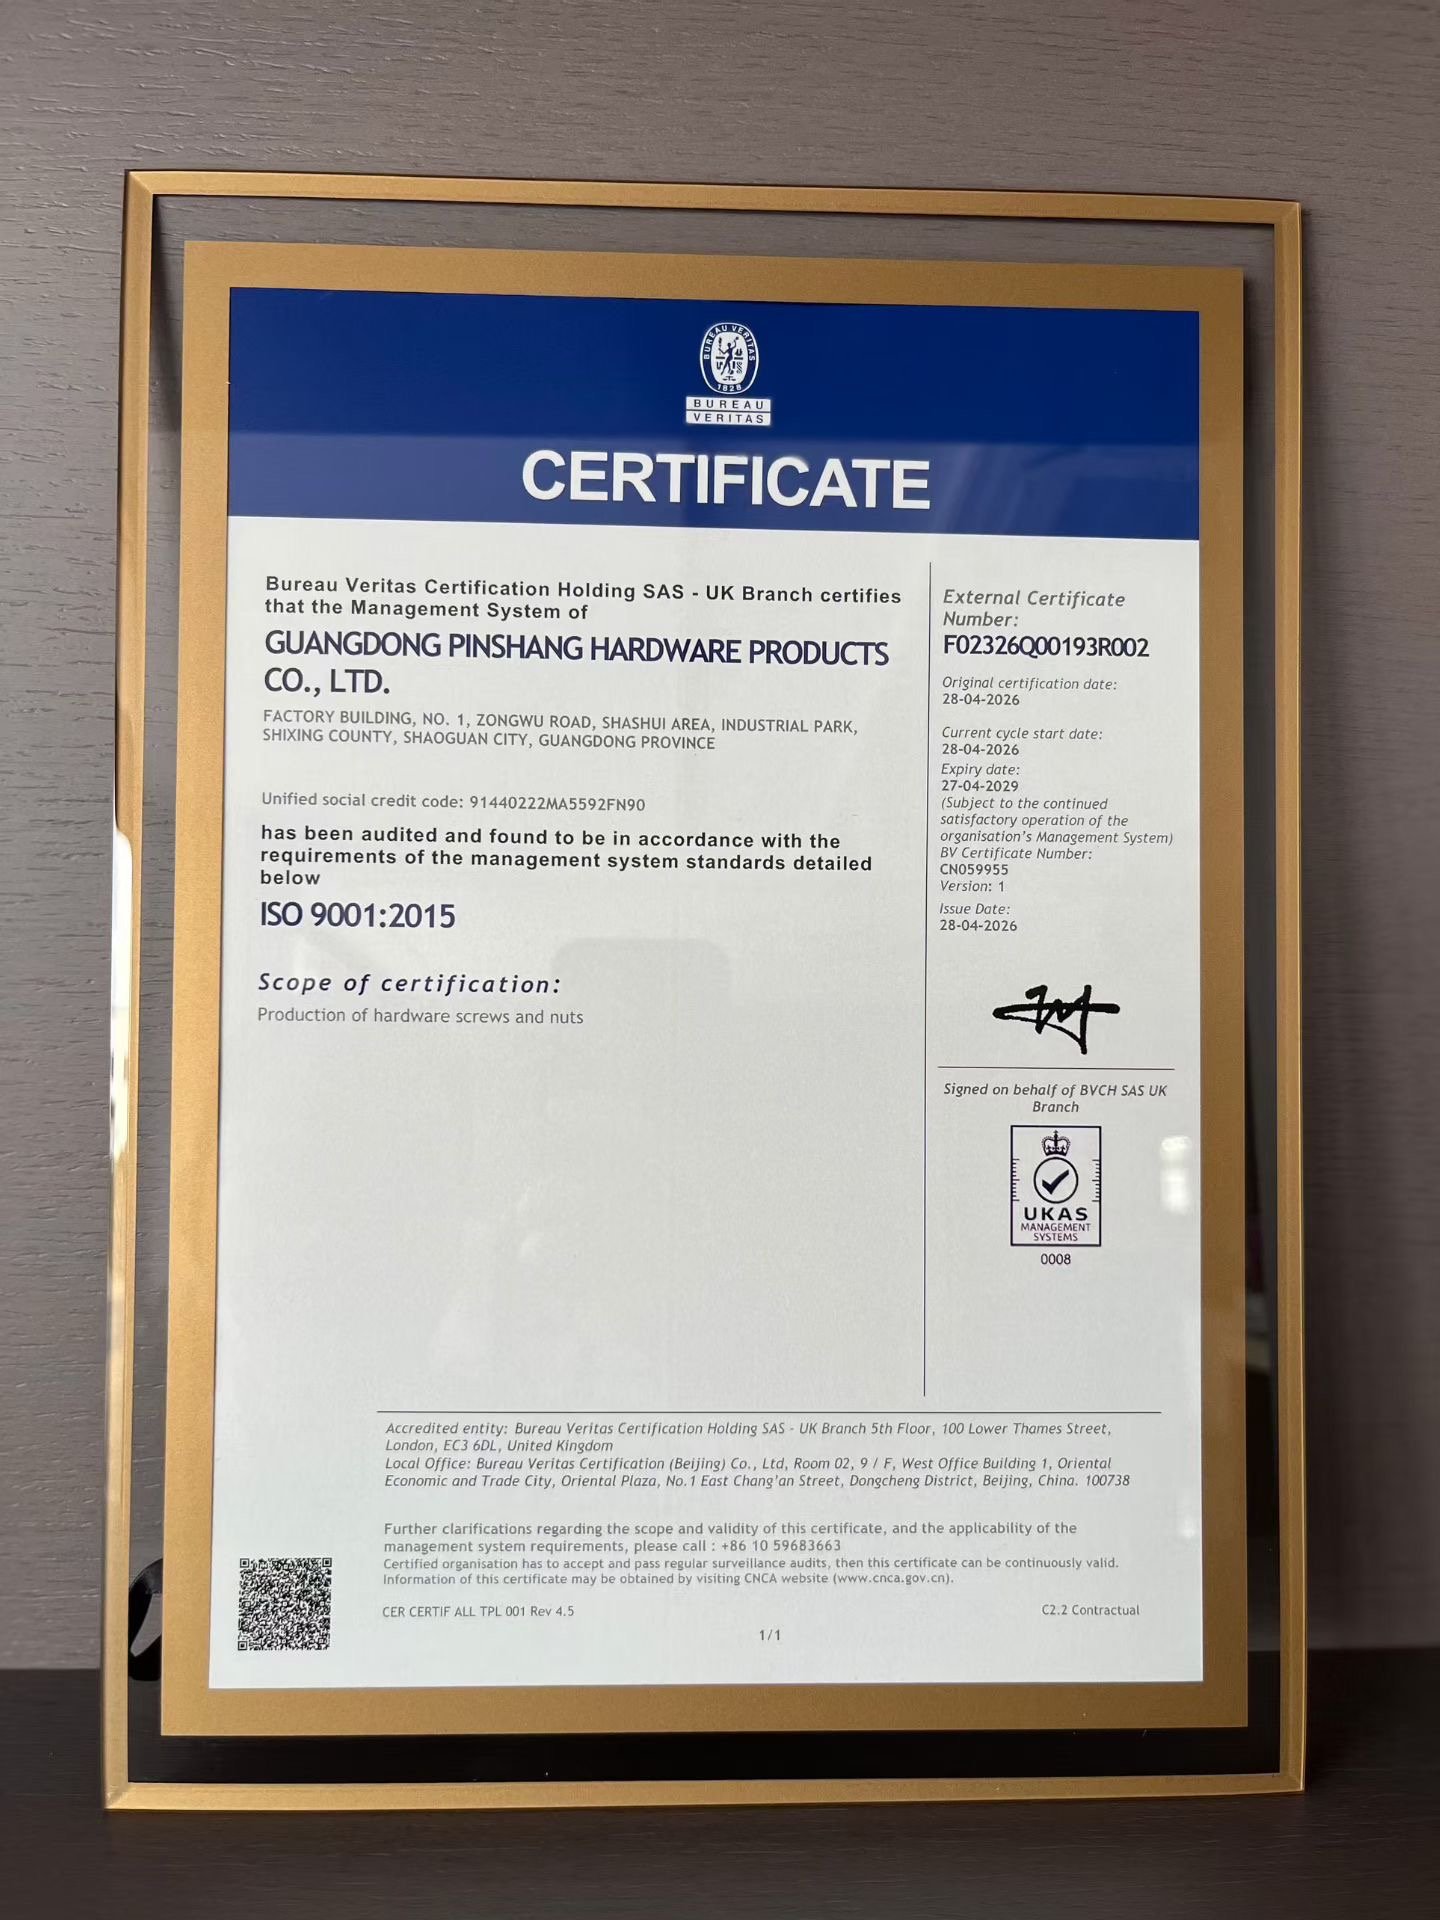
Chứng chỉ ISO 9001 gốc cho Guangdong Pinshang Hardware Products Co., Ltd.Chứng chỉ ISO 9001 gốc ↗

Quản lý chất lượng ISO 9001:2015

Guangdong Pinshang Hardware Products Co., Ltd.
Chứng nhận của Bureau Veritas · F02326Q00193R002 / CN059955
28 tháng 4 năm 2026–27 tháng 4 năm 2029, với điều kiện hoạt động và giám sát tiếp tục đạt yêu cầu.

Phạm vi được chứng nhận: Sản xuất vít và đai ốc chi tiết cơ khí. Chứng chỉ hệ thống quản lý này không phê duyệt mọi phụ kiện khung, kết cấu hàn hoặc xe đạp hoàn chỉnh.

Đọc hồ sơ chứng nhận →

09 / Từ danh sách ban đầu đến đơn hàng lặp lại

Từ Bản vẽ khung đến Cung cấp linh kiện được phê duyệt

  1. 01/ Yêu cầu ban đầuChia sẻ khung có sẵn CAD, bản vẽ bộ phận, mẫu hoặc bảng vật liệu sơ bộ (BOM). Một danh sách không đầy đủ là đủ để bắt đầu cuộc thảo luận.
  2. 02 / Rà soát vị trí lắp ghép trên khungXác định phạm vi thành phần theo vật liệu, phương pháp nối và giai đoạn sản xuất khung.
  3. 03 / Yêu cầu báo giá chi tiết từng mục (RFQ)Báo giá từng bản vẽ, tình trạng vật liệu, độ hoàn thiện, số lượng và yêu cầu đóng gói riêng biệt.
  4. 04/ Đánh giá mẫu & lắp rápHoàn tất kiểm tra chi tiết theo thỏa thuận; khách hàng đánh giá độ lắp vừa và cấu hình cụm lắp ráp.
  5. 05 / Phê duyệt đưa vào sản xuấtSử dụng các bản vẽ và hóa đơn vật liệu được ủy quyền (BOM). Thay đổi thiết kế cần có sự chấp thuận của chủ sở hữu thiết kế chịu trách nhiệm.
  6. 06 / Đóng gói, giao hàng và đặt hàng lạiNhóm các bộ phận theo khung hoặc trạm xe đạp, xác định các bản sửa đổi và kiểm soát các thay đổi theo đơn đặt hàng lặp lại.

Phản hồi về khả năng gia công giúp giải quyết vấn đề sản xuất chi tiết. Phản hồi đó không cho phép tự ý thay đổi thiết kế chịu lực của khung.

10/ Câu hỏi về kỹ thuật và tìm nguồn cung ứng

Câu hỏi của đội ngũ OEM về chi tiết khung nhôm

PremFixer có thể cung cấp những thành phần nào cho dự án khung xe đạp nhôm OEM?

Dự án có thể bao gồm chi tiết hàn lên khung theo bản vẽ, chi tiết lắp có ren, bu lông khớp quay, trục, bạc, vòng căn, chi tiết cố định tai bắt đề và các chi tiết liên kết khi lắp xe. BOM của khung và mẫu xe quyết định các mục được cung cấp. Một chi tiết xuất hiện trong bản vẽ lắp không mặc nhiên nằm trong báo giá hoặc do PremFixer sản xuất.

Sự khác biệt giữa đế gắn khung hàn và vật liệu chèn có ren là gì?

Bệ hàn lên khung được thiết kế để lắp bằng quy trình liên kết đã được nhà sản xuất khung phê duyệt; hợp kim và hình học của bệ phải phù hợp với khung. Bạc ren có thể được giữ bằng cơ cấu cơ khí, ép lắp, tán hoặc phương pháp khác đã duyệt. Tên gọi trong danh mục đôi khi trùng nhau, vì vậy bản vẽ dự án phải nêu rõ vật liệu và phương pháp lắp.

Các đai ốc hàn bằng thép không gỉ có thể được hàn trực tiếp TIG vào khung nhôm 6061 không?

Hàn nóng chảy TIG thông thường không phải là phương pháp liên kết dùng chung cho thép và nhôm. Khi nối trực tiếp, các hợp chất liên kim giòn có thể hình thành, nên cần giải pháp kỹ thuật chuyên biệt. Vì vậy, phương pháp liên kết hoặc giữ bạc ren bằng thép hay thép không gỉ trong khung nhôm phải được xem xét riêng. Chúng tôi sản xuất chi tiết theo bản vẽ; nhà sản xuất khung phê duyệt và xác nhận quy trình lắp đặt.

Bạn có thể cung cấp đế gắn hàn bằng nhôm cho khung 6061 hoặc 7005 không?

Chi tiết nhôm để hàn lên khung được xem xét theo bản vẽ khung, hợp kim nền, thiết kế mối nối và quy trình chế tạo đã duyệt. Nhà sản xuất khung cần quy định phương pháp liên kết và yêu cầu xử lý sau hàn. Chúng tôi đánh giá hình học, vật liệu và yêu cầu gia công của đơn hàng chi tiết OEM; điều đó không có nghĩa là PremFixer hàn hoặc xác nhận toàn bộ khung.

Có phải tất cả các đai ốc hàn PS-E đều dành cho cùng một phương pháp lắp đặt không?

Không. Tên dòng sản phẩm không thay thế thông số sản xuất. Các bệ lắp hoặc chi tiết chèn có hình dạng tương tự có thể dùng vật liệu và phương pháp lắp khác nhau, tùy khung và công đoạn liên kết. Trước khi chọn mẫu PS-E, cần xác định đúng bản vẽ chi tiết, vật liệu khung và phương pháp giữ hoặc liên kết yêu cầu.

Một chương trình khung có thể sử dụng nhôm, thép không gỉ và các vật liệu buộc chặt khác không?

Có. Vật liệu khung và vật liệu chi tiết liên kết là hai quyết định thiết kế riêng. Dự án có thể quy định các mác khác nhau cho chi tiết nhôm hàn lên khung, trục tiện CNC, bạc ren hoặc chi tiết gá khác. Mỗi dòng BOM cần ghi mác, trạng thái, xử lý bề mặt và mặt chức năng đã duyệt. Các kim loại tiếp xúc nhau còn cần đánh giá ăn mòn và lắp ráp riêng cho dự án.

PremFixer có thể sản xuất đồng bộ bu lông, trục và bạc khớp quay cho khung nhôm không?

Có. Phạm vi gia công gồm chi tiết liên kết theo yêu cầu và chi tiết tiện chính xác như trục khớp quay, trục có vai, bạc, vòng căn và chi tiết khóa đối ứng. Bộ chi tiết phải được xác định bằng bản vẽ mối ghép hoặc bản vẽ lắp đã duyệt. Kích thước tiếp xúc vòng bi, chuỗi kích thước dọc trục, ren và số lượng trên mỗi khung được quy định cho từng vị trí, không suy ra từ ảnh sản phẩm tham khảo.

Có thể cung cấp bu lông và đai ốc cố định tai bắt đề cho khung nhôm không?

Chúng tôi có thể sản xuất bu lông, đai ốc và chi tiết ren theo bản vẽ cho cụm tai bắt đề hoặc đầu càng sau đã duyệt. Cần xác định hình học đầu khung, mặt tựa, chiều dày kẹp và phương pháp giữ. Tai bắt đề truyền thống, SRAM UDH và Full Mount không mặc nhiên thay thế được cho nhau; bản vẽ và kết cấu truyền động phải xác định yêu cầu cụ thể.

Bộ bu lông và đai ốc đĩa xích có nằm trong bộ chi tiết khung nhôm không?

Chỉ khi BOM dự án đã thống nhất có các mục này. Chi tiết đĩa xích có thể được mua cùng bộ giò đĩa hoặc cụm truyền động khác, thay vì cùng khung trần. Bu lông, đai ốc hoặc ống ren đối ứng và số lượng phụ thuộc kết cấu lắp cụ thể. Lắp trực tiếp, vòng khóa và bu lông cố định giò đạp là các yêu cầu riêng.

Nên lắp bạc ren ở công đoạn sản xuất nào?

Công đoạn lắp phụ thuộc thiết kế chi tiết và kế hoạch sản xuất của nhà máy khung. Chi tiết nhôm hàn lên khung, chi tiết chèn giữ bằng cơ khí và chi tiết cố định lắp sau sơn có thể cần trình tự và trạng thái bề mặt khác nhau. Nhà máy khung cần quy định công đoạn lắp, trạng thái khung và các yêu cầu che chắn, bảo vệ hoặc kiểm tra trong quy trình đã duyệt.

Có thể cung cấp chi tiết cho cả khung nhôm đuôi cứng và khung hai giảm xóc không?

Có, trong phạm vi bản vẽ và sản xuất đã thống nhất. Khung đuôi cứng thường không cần chi tiết khớp quay giảm xóc sau, còn khung hai giảm xóc có thể có nhiều cụm khớp quay và gá giảm xóc. Bệ gọng bình nước, chi tiết cố định tai bắt đề và các chi tiết khác cũng thay đổi theo mẫu xe. Báo giá được lập theo cấu hình khung thực tế và BOM đã duyệt, không theo một bộ dùng chung.

Bạn cần gì để báo giá một chương trình thành phần khung mới?

Có thể bắt đầu bằng bản vẽ khung, danh sách chi tiết sơ bộ, ảnh mẫu hoặc BOM dự thảo. Nếu đã biết, hãy nêu hợp kim khung, mẫu xe hoặc nền tảng, số lượng dự kiến và công đoạn chế tạo hay lắp ráp của chi tiết cần mua. Phiên bản bản vẽ, vật liệu, xử lý bề mặt, trách nhiệm lắp và tiêu chí nghiệm thu sẽ được xác nhận trước khi đưa vào sản xuất.

Có thể đóng gói theo mẫu khung hoặc công đoạn lắp ráp không?

Có thể đóng gói theo mã chi tiết, cụm lắp ráp, mẫu khung hoặc công đoạn theo thỏa thuận đơn hàng. Danh sách cần ghi rõ chi tiết, số lượng, phiên bản bản vẽ và nhãn. Cung ứng theo mẫu xe không mặc nhiên là đóng gói bán lẻ kín cho từng xe. Các mục chỉ để tham khảo hoặc do khách hàng cung cấp vẫn được loại trừ, trừ khi báo giá ghi rõ.

Chứng nhận ISO 9001 có nghĩa là mọi thành phần lắp khung đều được phê duyệt để sử dụng phải không?

Không. ISO 9001 chứng nhận hệ thống quản lý chất lượng trong phạm vi ghi trên chứng chỉ; chứng chỉ không xác nhận khả năng tương thích chung, phê duyệt mối hàn chịu lực hay an toàn của toàn xe. Nhà sản xuất khung và đơn vị chịu trách nhiệm thiết kế xác định, phê duyệt việc ứng dụng. Từng chi tiết được sản xuất và kiểm tra theo bản vẽ, vật liệu và tiêu chí nghiệm thu dự án đã thống nhất.

Bắt đầu với thông tin bạn có

Gửi bản vẽ hoặc bảng kê chi tiết (BOM) khung nhôm

Gửi mã khung hoặc mẫu xe, bản vẽ hoặc BOM hiện có và số lượng cần cho dự án. Chỉ rõ chi tiết được lắp trong quá trình chế tạo khung và chi tiết liên kết được cung cấp cho lắp ráp cuối. Chúng tôi sẽ cùng bạn làm rõ phạm vi sản xuất và cung ứng từng chi tiết.

Yêu cầu báo giá chi tiết khung nhômXem các chi tiết chèn khung hiện có →

Bắt đầu với chi tiết liên hệ và mô tả dự án ngắn gọn. Các chi tiết về bản vẽ, khung hợp kim, giai đoạn lắp đặt và danh mục vật liệu (BOM) có thể được cung cấp sau khi chúng có sẵn.

Tài liệu gốc

Đang tải tài liệu gốc…

Mở bản gốc trong tab mới ↗