
アルミ製の溶接用取付ボス・タブ
フレームメーカーが、適切な母材の組合せ、継手設計、溶加材、入熱量、溶接後の状態を定めます。加工面、座面形状、製造中のねじの保護方法を確認してください。
PremFixer スコープ: 合意されたコンポーネントをレビューして製造します。フレームの溶接、熱処理、およびフレームの検証には、責任のあるメーカーの承認されたプロセスが必要です。
アルミフレーム向けOEM部品
PremFixerは、アルミ製自転車のOEM案件向けに、図面に基づく締結部品、精密旋削部品、対象仕様に合ったフレーム用インサートを製造しています。承認済みのフレーム図面と部品表(BOM)に沿って、溶接取付部品、ねじインサート、ピボット部品、ハンガー固定部品など、合意した組立用締結部品をまとめて手配できます。フレーム製造に投入する部品から完成車の最終組立用部品まで、工程ごとに供給範囲を整理します。
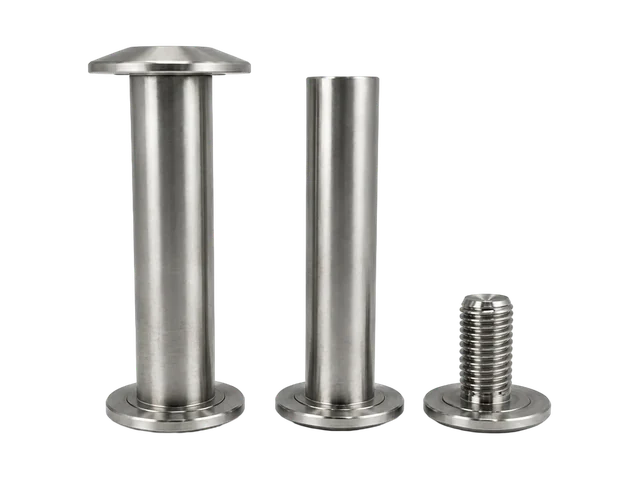 完成車の組立工程まで対応。既存のピボットコンポーネント構成。各コンポーネントは独自の図面と数量を保持します。ピボット部品の供給内容を見る →
01 / 部品を受け入れる工程を決める
承認されたフレーム図面とモデルの部品表 (BOM) から始めます。これらは例示的な調達段階です。フレーム工場は、実際の取り付け順序、納品時の状態、および検査ポイントを決定します。
ベース合金、ジョイントの形状、承認された溶接および溶接後のプロセスに対して、適切なアルミニウム溶接取り付けボス、取り付けタブ、およびフレームフィッティングを検討します。
溶接取付部品・ボトルケージ/キャリア用ボス →注文前に定義するベース合金 · 承認された接合プロセス · 溶接位置 · 納品状態
機械的に保持されたインサートと取り付け部品を、穴、壁、仕上げ、および局所荷重経路とともに確認します。誰が取り付けたか、部品が緩んだ状態で届くのか、それとも合意されたサブアセンブリとして届くのかを確認します。
ネジ付きインサートと取り付けインターフェース →注文前に定義する穴・管壁の状態/保持方法/保護面/取付責任者
ピボット コンポーネント、自転車ディレイラー ハンガー固定部品、ドライブトレイン ファスナー、およびアクセサリ コンポーネントをフレーム モデルおよびアセンブリ ステーションごとにグループ化します。この注文に割り当てられた品目のみを含めます。
モデルコンポーネントの部品表(BOM)を構築 →注文前に定義する部品番号・版数/数量/梱包区分/供給責任者
1 つのフレームに複数のマテリアル。各部分を個別に指定します。
結合は設計に従います。カタログ名はインストール手順ではありません。
完成したインターフェースが重要です。マスキング、ネジ部保護、コーティング代を状態にします。
取付作業の責任者を明確にする。フレームの製造と車両の検証は、責任のある工場またはブランドに委ねられます。
02 / 接合方法の前に部品仕様を定める
フレームに取り付けられたコンポーネントには、定義された材料、形状、設置ルートが必要です。 PS-E カタログ参照は、形状を説明するのに役立ちます。すべての合金フレームまたは接合プロセスでその部品が認定されるわけではありません。
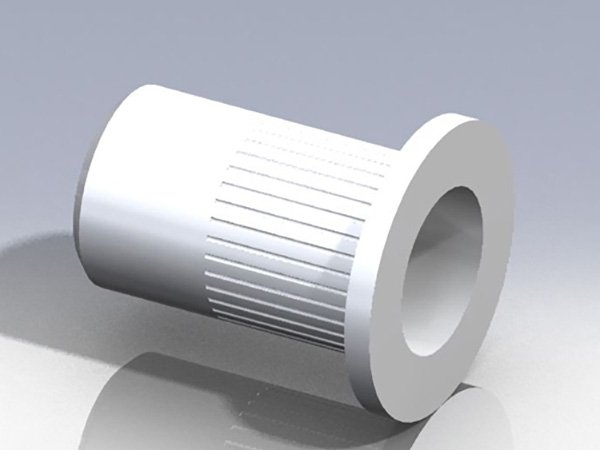
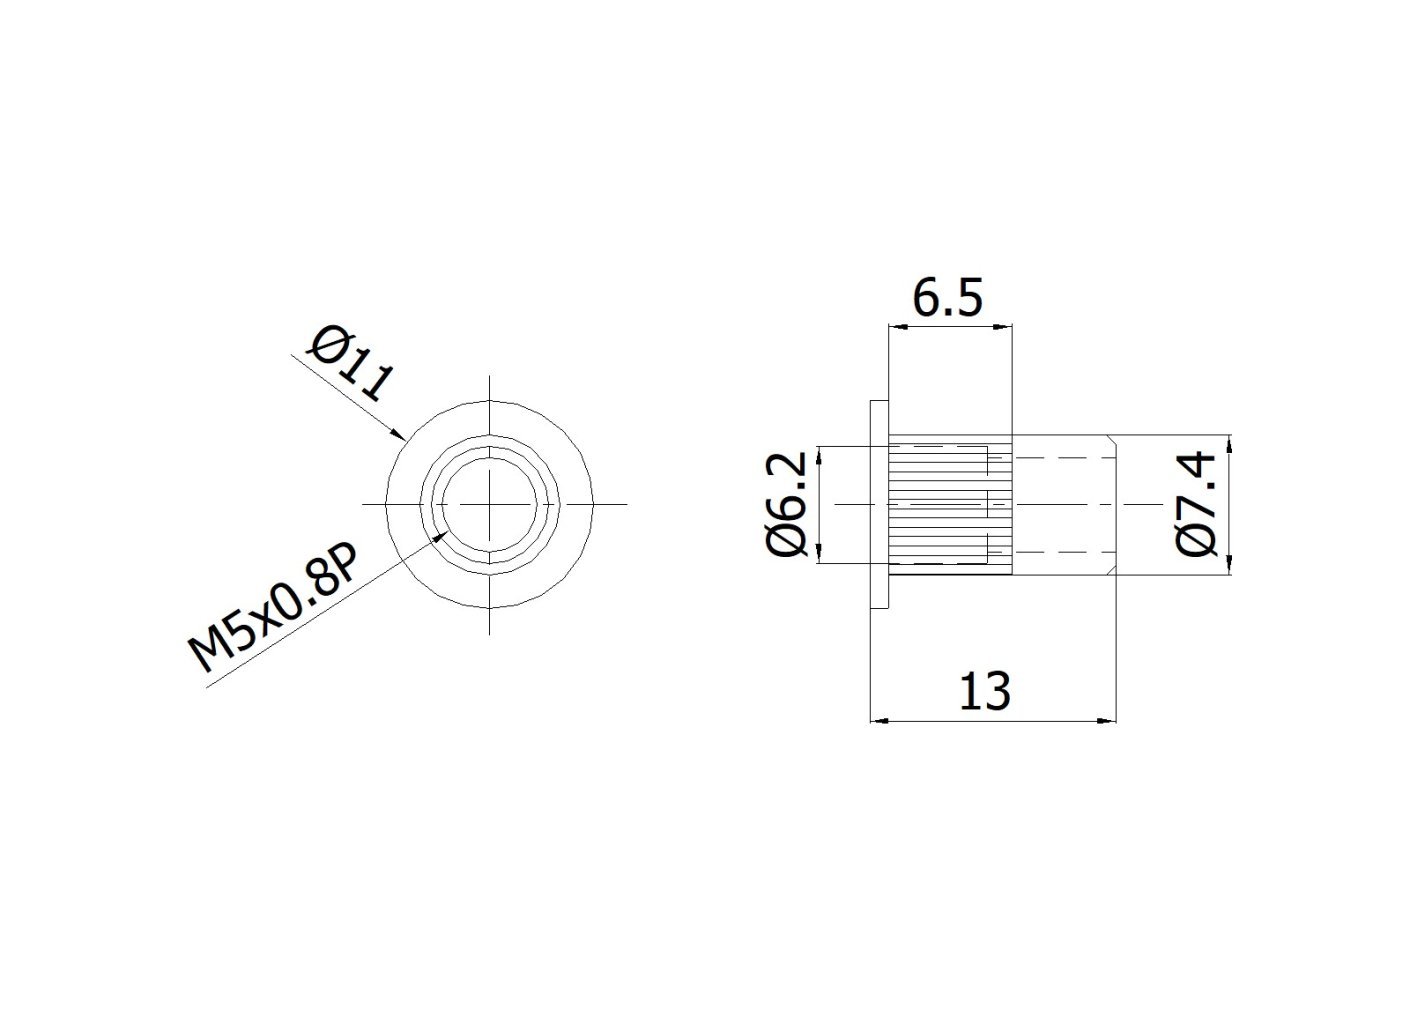 PS-E16 のオリジナルの絵
PS-E16 / ソース 546-101-130。図面には、フランジ付きリブ付き本体と M5 ネジが示されています。合金については言及しておらず、保持方法も承認していません。
フレームメーカーが、適切な母材の組合せ、継手設計、溶加材、入熱量、溶接後の状態を定めます。加工面、座面形状、製造中のねじの保護方法を確認してください。
PremFixer スコープ: 合意されたコンポーネントをレビューして製造します。フレームの溶接、熱処理、およびフレームの検証には、責任のあるメーカーの承認されたプロセスが必要です。
鋼製・ステンレス製インサートには、個別に承認された保持構造が必要です。取付穴、管の肉厚、取付荷重、回り止め、必要な引抜き強度、局所的な荷重経路を確認してください。圧入、かしめ、ねじ込みはそれぞれ異なる取付方法です。
腐食レビューには、金属接触、露出、保護仕上げ、絶縁および組み立て状態が含まれます。ユニバーサルプルアウト定格や腐食なしの主張は適用されません。
未組立で納入するねじ付き取付部品などは、部品図面、材質、取付責任者、受入工程を明確にします。次の作業工程が受け取るべきねじ・座面の完成状態と識別表示を指定してください。
03 / フルサスペンションフレームのアセンブリ
アルミニウム製のフルサスペンション フレームでは、異なるアクスル、スリーブ、スペーサーの形状を備えたいくつかのピボット ジョイントを使用する場合があります。承認された組立図には、ベアリングの接触部、ショルダーの位置、保持されるコンポーネント、ネジ山、取り付け面が示されています。
ピボット軸、ショルダーボルト、スリーブ、スペーサー、保持ナットを別品目で指定します。想定する接触面を通る締結荷重の経路、工具空間、表面処理後のはめあいを確認してください。荷重、締付トルク、機能面の受入基準は設計責任者が定めます。
ハードテールには通常、リアサスペンション ピボット コンポーネントは必要ありません。実際のモデルに適用可能なジョイントを選択します。
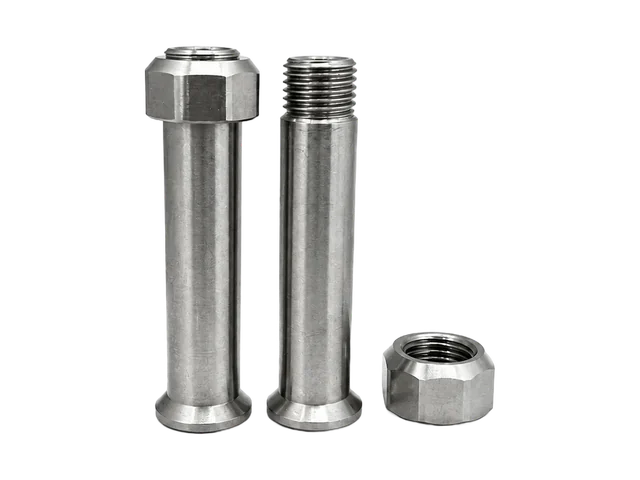
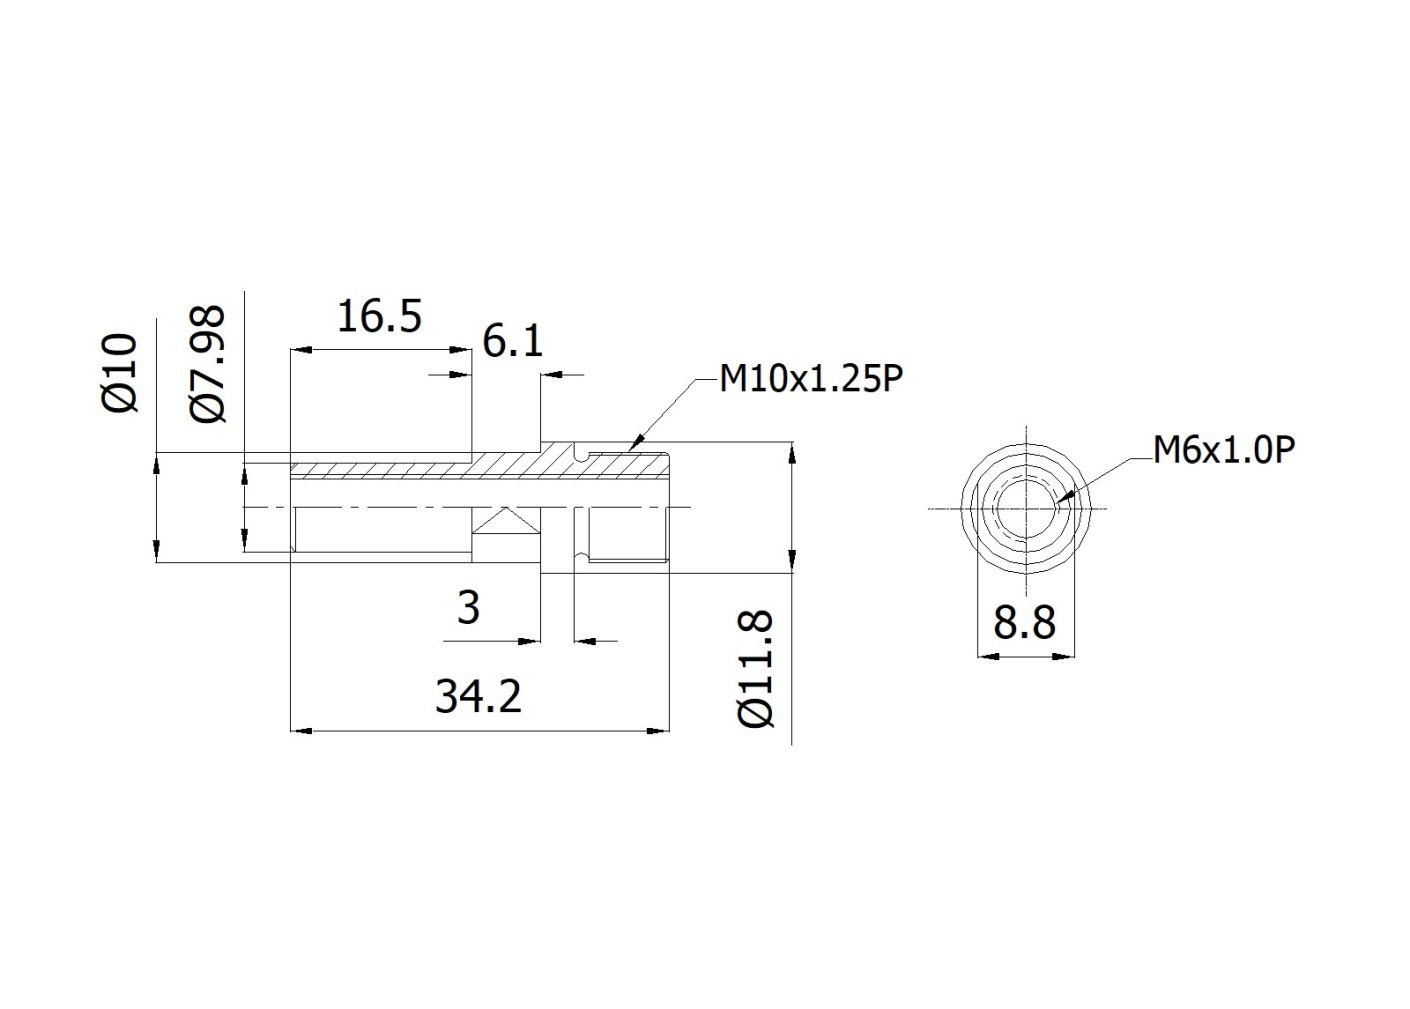 PS-P04 シャフトの図面
このオリジナルのシャフト図面は、ショルダー、スレッド、フラットに関する個別の技術リファレンスです。上記撮影セットの図面ではありません。購入した各部品を、それぞれの承認済みの図面および嵌合アセンブリと相互参照します。
精密旋削加工と CNC 旋削加工とフライス加工を組み合わせた製造をレビューする →04 / リアフレームインターフェース
OEM図面の版数に基づき、座面、フレームエンドの厚さ、ねじのかかり、軸に対するハンガー位置、工具の作業空間を指定します。従来のハンガー、UDH、Full Mountでは必要な部品が異なるため、ボルトの見た目だけでは互換性を判断できません。
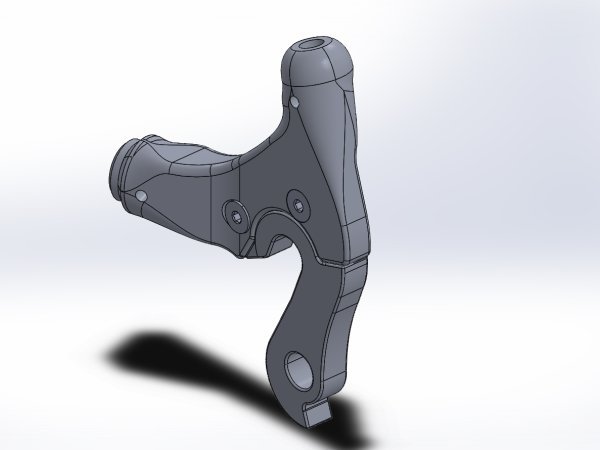
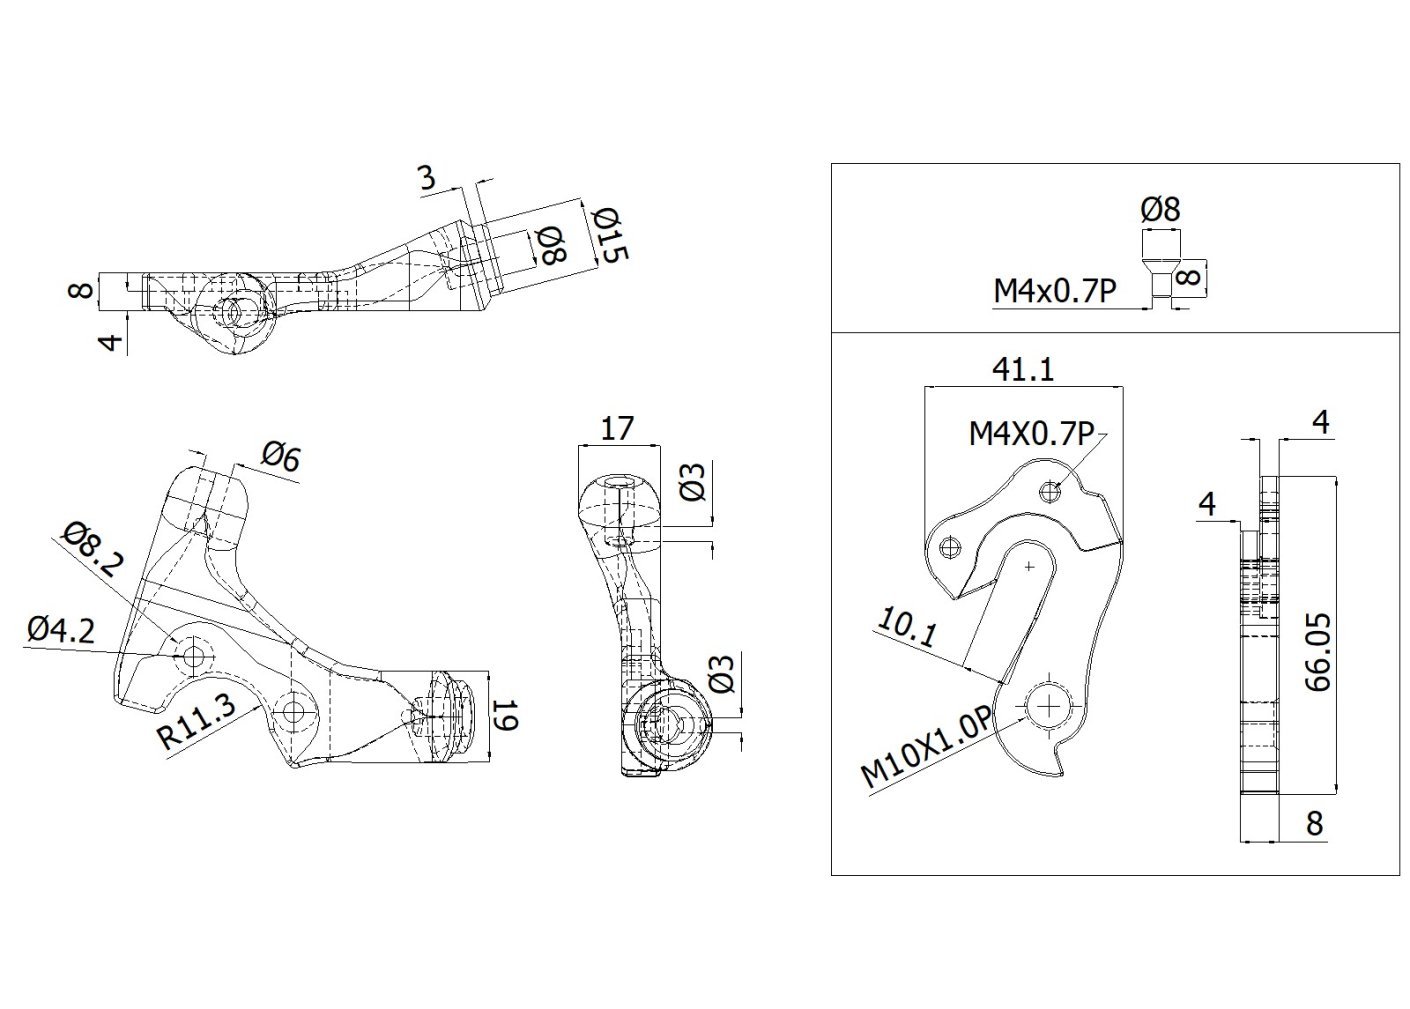 PS-K12ドロップアウト図面
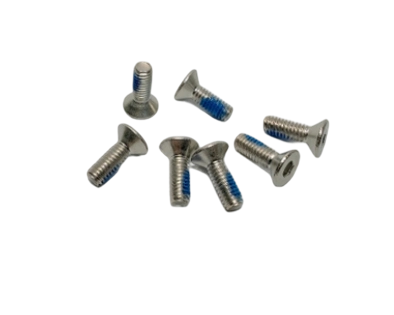
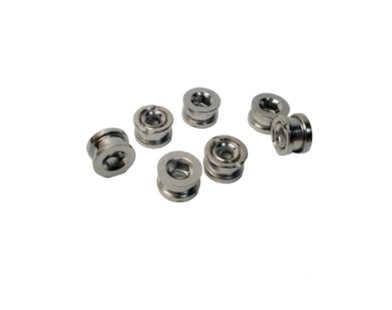
これらは独立したカタログ掲載品で、ボルト・ナットの組合せが検証されたものではありません。セットを見積もる前に、承認済みのねじ仕様と締結される部品の積層構成が一致していることを確認してください。
Full MountはUDHハンガーを介さず、対応するフレームの取付部へ直接固定します。必要な構成については、最新のフレーム・駆動系資料を確認してください。参考資料: SRAM のアーキテクチャ ガイド。
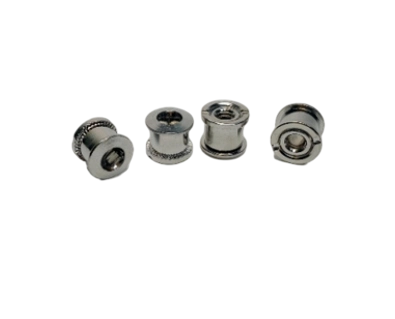
05 / 組立用部品の調達範囲を確認
自転車のチェーンリング コンポーネントは、合意された部品表 (BOM) によってこのオーダーに割り当てられている場合にのみフレーム プログラムに属します。クランクセットまたはドライブトレインのサプライヤーがこれらの部品をすでに供給している場合があります。
特定のクランクと自転車のチェーンリングの配置によって、ボルトとナットの形状、かみ合い、クランプされた厚さ、材質、数量が決まります。クランク固定ボルト、ダイレクトマウントシステム、ロックリングは別途必要です。
組立用部品の供給範囲を確認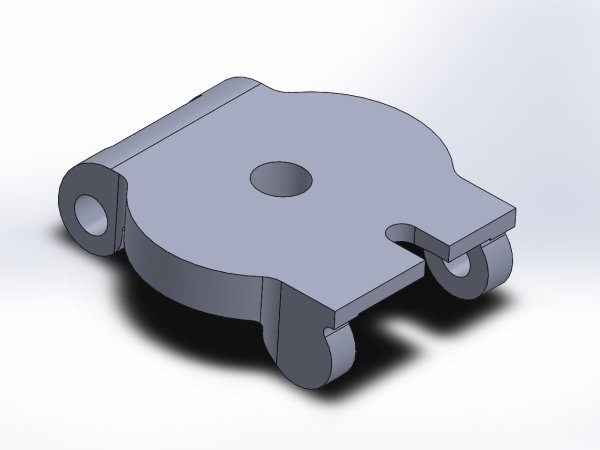
電動自転車プログラムの場合は、外部モーターまたはバッテリーの取り付けバージョンを確認してください。セル、バッテリーの電気設計、およびドライブユニットの内部構造は、この機械コンポーネントの範囲外です。
06 / 調達時の確認事項
アルミニウムフレームでは、すべての留め具がアルミニウムである必要はありません。コンポーネントごとに材料を選択し、接合、腐食露出、最終的な機能面を確認します。
| フレーム/コンポーネントの状態 | 最初に確認 | RFQ に含める |
|---|---|---|
| 6061 または 7005 フレーム | ボスの母材・溶接施工方法・溶接後の要求状態 | フレーム合金と承認された製造手順 |
| アルミ製溶接取付部品 | 合金の適合性、接合部の設計および表面仕上げの順序 | 部品の合金・状態、接合仕様、納入時期 |
| スチールまたはステンレスインサート | 機械的保持と防食 | 取付方法・穴と管壁の状態・荷重基準 |
| 7075 / 6061 機械加工コンポーネント | 部品の調質・荷重・接触面・はめあい | 承認された部品図、材料の状態および仕上げ |
| 塗装または陽極酸化処理されたフレーム | 完成した穴、ねじ山、合わせ面および保護 | 納品時の状態とマスキングと仕上がり寸法 |
溶接により材料の状態が変わります。未溶接の6061-T6の特性を、検証なしに溶接継手へ適用しないでください。6061・7005製フレームの熱処理工程と受入基準はフレームメーカーが定めます。7075は切削加工部品の候補材料ですが、溶接用取付ボスの標準材料ではありません。 ESAB が合金と溶接の考慮事項を説明.
完成したインターフェースを確認します。薄肉部へのインサート保持、皮膜厚さの見込み、異種金属接触による腐食、組立荷重は案件ごとに検討します。ねじ径や合金名だけでは締付トルクや疲労寿命を決められません。関連ページ: マテリアル ガイド および 既存のアルミフレームシステムの概要。選定は承認済みの案件資料に従います。
07 / 一つの調達表で責任範囲を区分
各品目の図面番号、版数、供給責任者を明示します。フレーム工場の供給品、ブランド指定部品、駆動系に付属する部品、PremFixerに製作を依頼する部品を区分してください。
構造は説明のみであり、実際の顧客の注文や承認された仕様ではありません。小さな画面で水平にスクロールして、すべてのフィールドを比較します。
| 部品番号の例 | ステージ・場所 | コンポーネント | 材料/加工方法 | 図面改訂 | フレームあたりの数量 | 供給責任 |
|---|---|---|---|---|---|---|
| EX-F01 | フレーム製作 | アルミ製溶接用取付ボス | 承認されたアルミニウム接合プロセス | A | 承認済みBOMによる | 部品を製作し、フレーム工場が取り付け |
| EX-F02 | フレームインターフェース | ねじ込みメカニカルインサート | 図面定義の製造後の固定 | B | 承認済みBOMによる | 部品製造 |
| EX-P01 | 組立・ピボット | ピボットアクスル | 承認された部品図 | A | 承認済みBOMによる | 部品製造 |
| EX-P02 | 組立・ピボット | 相手側スリーブ | 承認された部品図 | B | 承認済みBOMによる | 部品製造 |
| EX-H01 | 自転車の後部フレームのドロップアウト | ハンガー固定ボルト | 承認された部品図 | A | 承認済みBOMによる | 部品製造 |
| EX-H02 | 自転車の後部フレームのドロップアウト | 嵌合ねじ部 | 個別図面による | A | 承認済みBOMによる | 部品製造が含まれる場合 |
| EX-C01 | ドライブトレイン | 自転車のチェーンリングのボルトまたはナット | クランク・チェーンリングの承認図面 | C | 承認済みBOMによる | サプライヤーの責任を確認する |
| REF-B01 | 組立 | ベアリングとかシールとか | OEM リファレンス | — | 承認済みBOMによる | 合意がない限り参照のみ |
実際の構成に対して部品の数を数えます。各図面は独自の数量を保持します。サンプルとスペアを個別にリストし、ピース、ペア、セットを区別します。フレーム サイズやモデル リビジョンが異なると、選択した行のみが変更される場合があります。固定のペアリング比率を想定しないでください。
合意した製造範囲を見積もる。試作前に、顧客支給品と組合せ確認用の参考部品を明確にします。「セット」という名称だけで、図示されたベアリング、シール、クランク部品、アクセサリーがすべて含まれるわけではありません。工程別の調達範囲は、次の総合プログラムと比較できます: 自転車OEM部品の総合供給プログラム または MTB組立用部品セット.
08 / コンポーネントの製造と受け入れ
部品図によって製造ルートが決まります。 CNC 作業、成形、ねじ切り、ツーリングは選択された操作です。すべての部品が 1 つの同一のプロセス チェーンを通過するわけではありません。
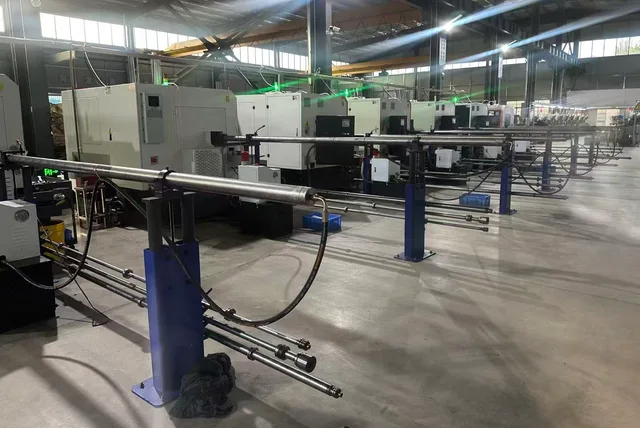
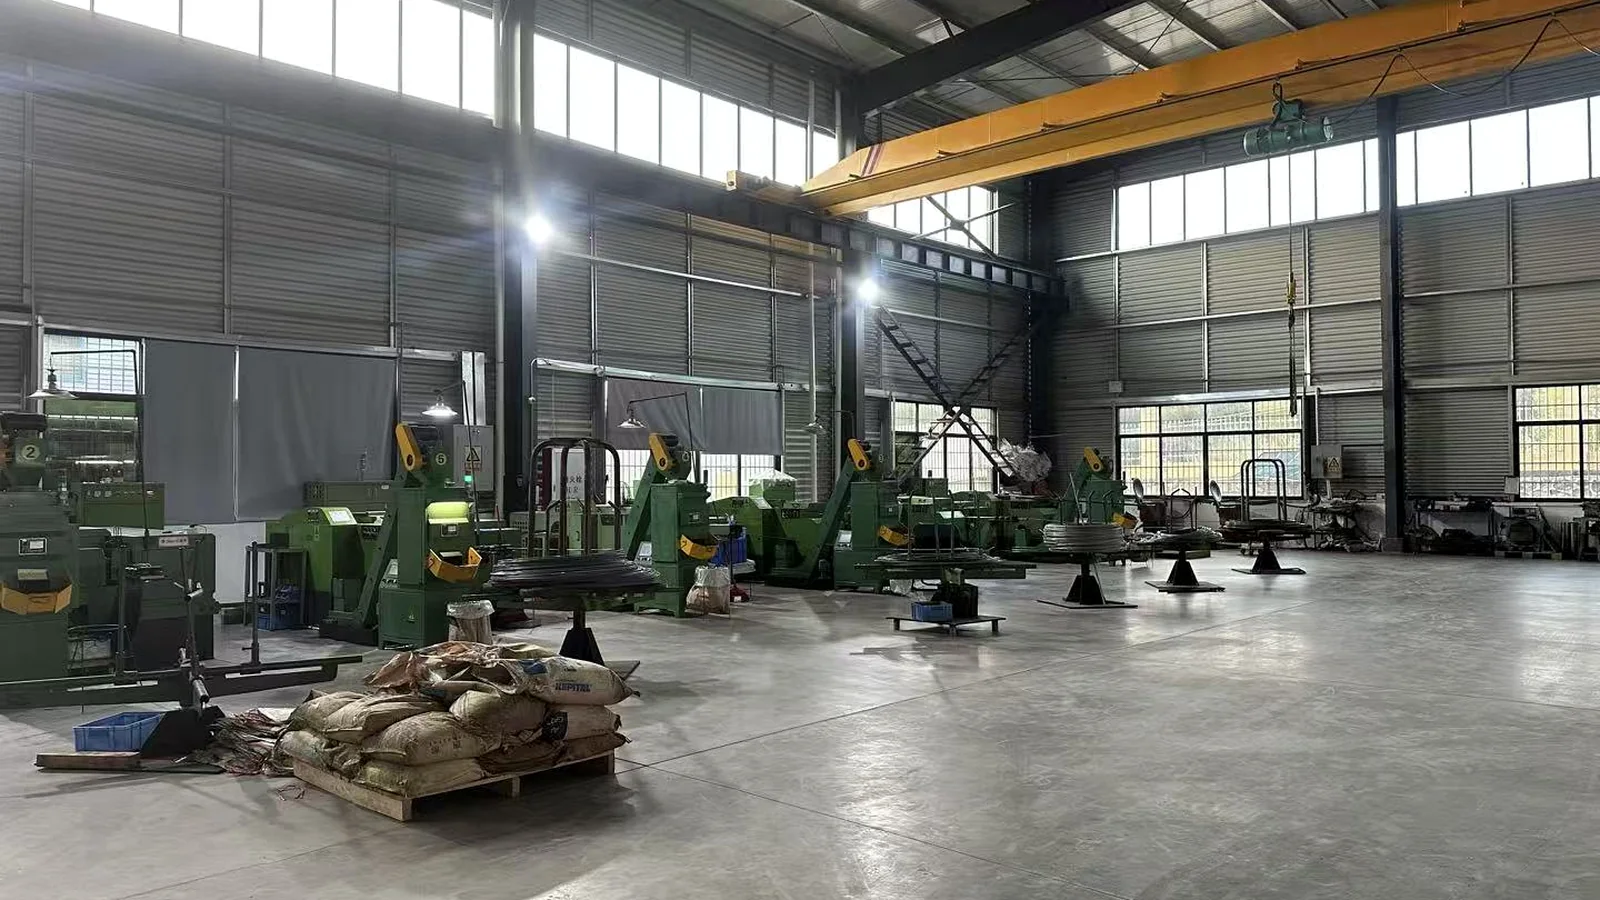
図面の改訂と材質、雌ねじと回転防止機能、継手の接触面、シャフト/スリーブの寸法、および表面仕上げ後の重要な寸法を確認します。検査記録と梱包ラベルを注文書に同意します。
品質管理の見直し →PremFixer は、合意された製造部品を供給します。担当フレーム工場またはブランドは、構造変更、溶接品質、フレーム製造、自転車レベルの機能検証を承認します。パートナーの業務と文書は見積書で定義されます。
複数部品の製造責任の見直し →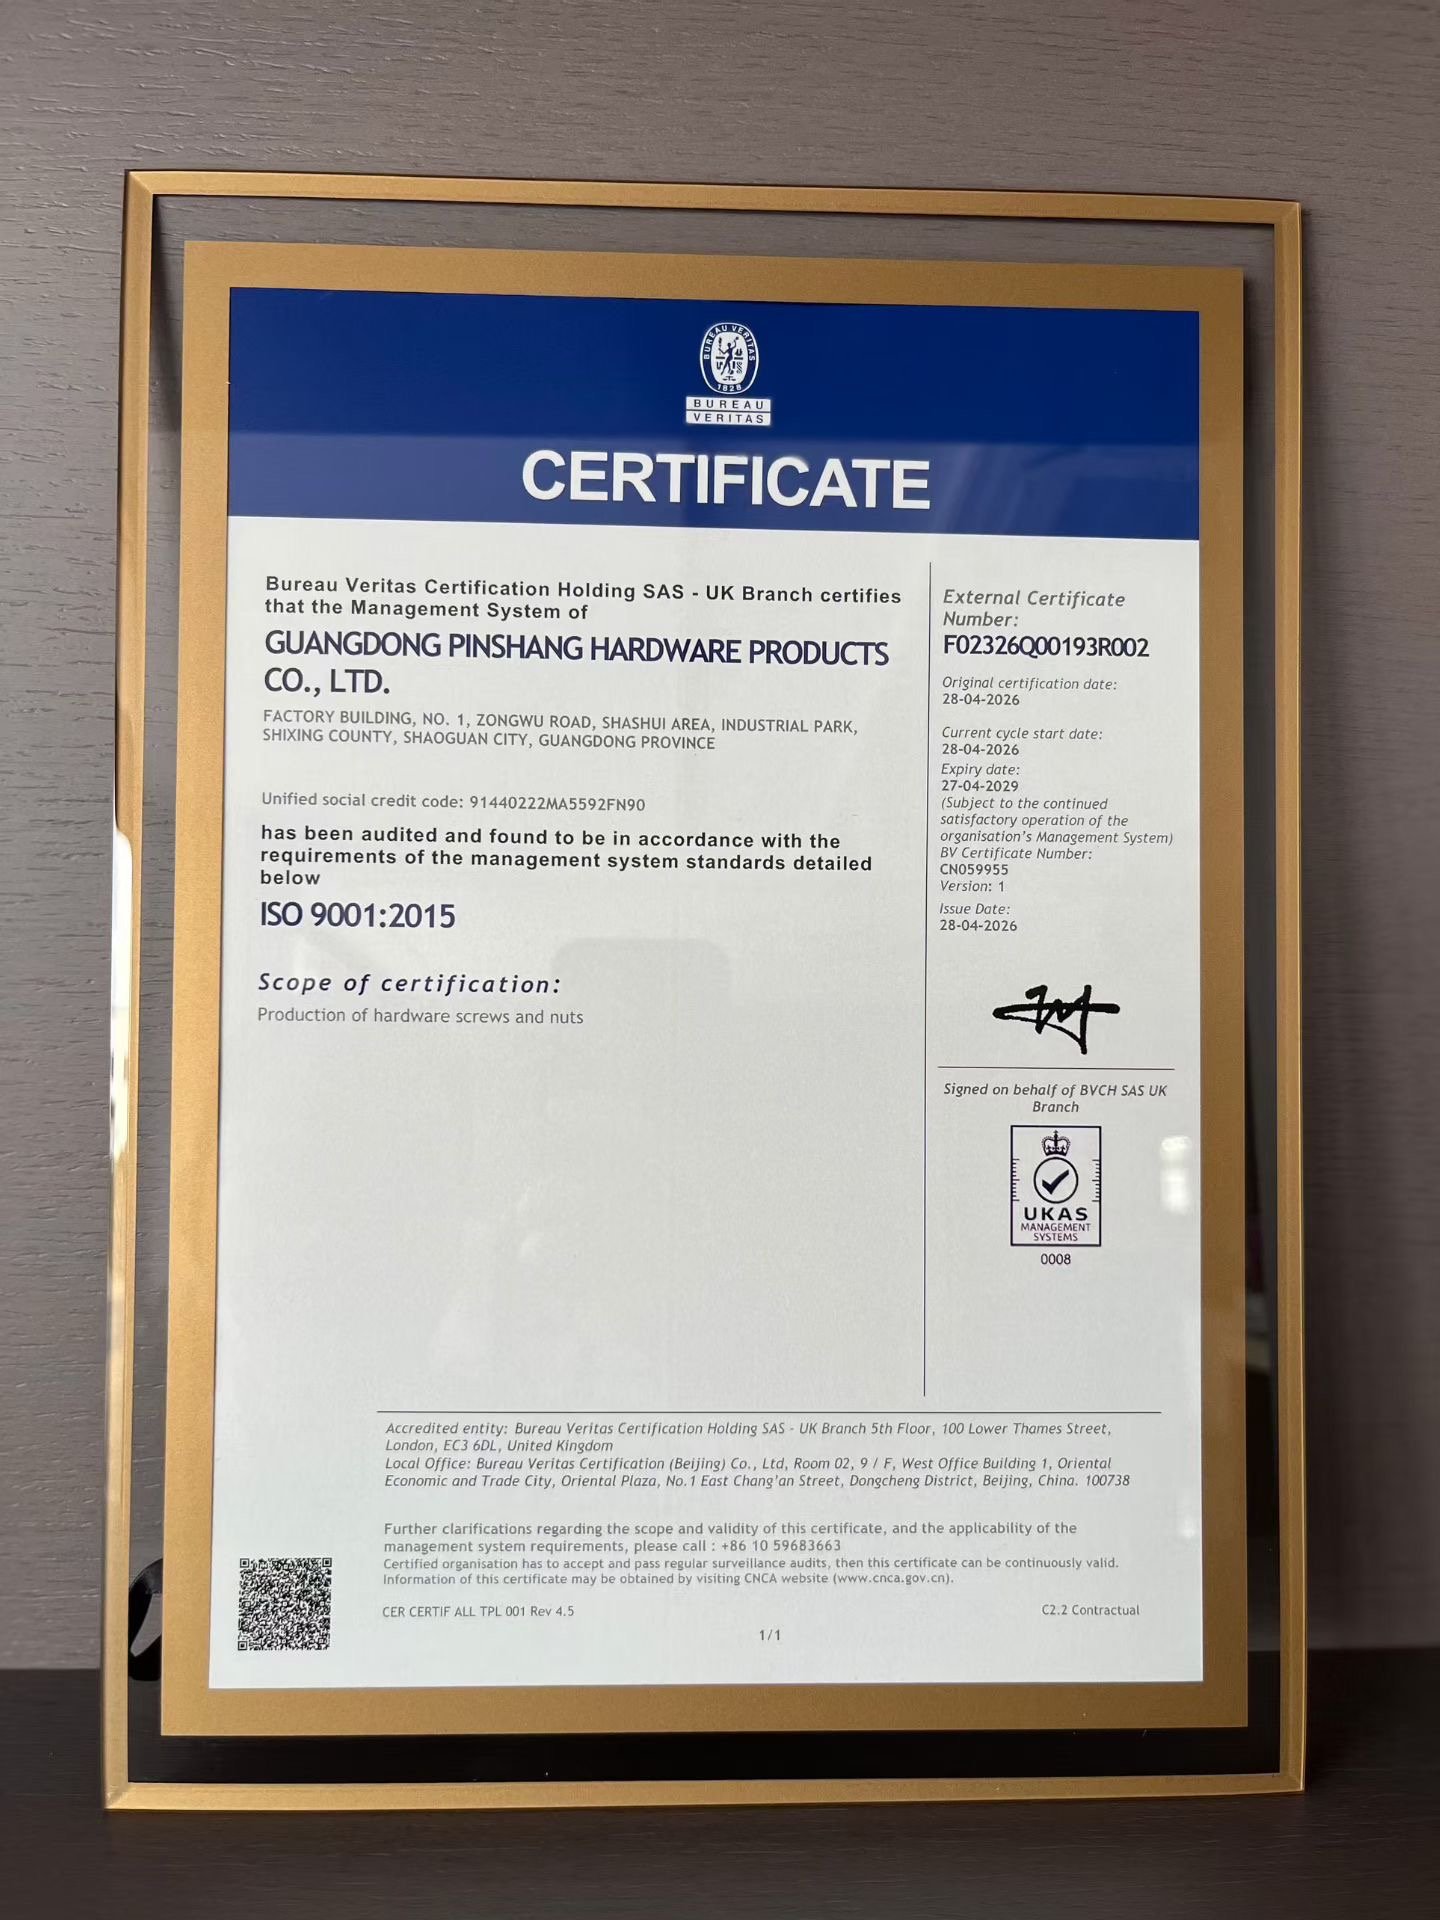 オリジナルの ISO 9001 証明書 ↗
Guangdong Pinshang Hardware Products Co., Ltd.
ビューローベリタス認定 · F02326Q00193R002 / CN059955
2026 年 4 月 28 日から 2029 年 4 月 27 日まで、継続的に満足のいく運用と監視が行われることを条件とします。
認定範囲: 金具ねじとナットの生産。 この管理システム証明書は、すべてのフレーム取り付け、溶接構造、または完成した自転車を承認するものではありません。
認定記録を読む→09 / 初回リストからリピートオーダーまで
製造側からの提案は、部品の加工に関する課題を解決するためのものです。それだけでフレームの荷重支持構造を変更する権限が与えられるわけではありません。
10 / エンジニアリングと調達に関する質問
合意されたプロジェクトには、図面で定義された溶接フレームフィッティング、ネジ付き取り付けコンポーネント、ピボットボルト、車軸、スリーブ、スペーサー、自転車ディレイラーハンガー固定部品、およびその他の自転車アセンブリファスナーが含まれる場合があります。フレームとモデルの部品表 (BOM) によって、どのアイテムが提供されるかが決まります。アセンブリ図面に表示されるコンポーネントは、自動的に見積書に含まれたり、PremFixer によって製造されたりすることはありません。
溶接用取付ボスは、フレームメーカーが承認した接合工程に組み込む部品で、合金と形状をフレームに合わせて設計します。ねじインサートには、機械的保持、圧入、かしめなど、別途承認された取付方法を用いる場合があります。カタログでは名称が重なることもあるため、案件の図面で材質と取付方法を指定してください。
通常のTIG溶接は、鋼とアルミニウムの接合に一律に適用できる方法ではありません。直接接合すると脆い金属間化合物が形成される可能性があり、専門的な検討が必要です。そのため、アルミフレームに用いる鋼製・ステンレス製ねじインサートの接合・保持方法は個別に確認します。当社は図面に従って部品を製作し、フレームメーカーが取付工程を承認・検証します。
アルミニウム溶接継手については、フレーム図面、ベース合金、ジョイント設計、および承認された製造プロセスに照らして議論できます。フレームメーカーは、接合手順と必要な溶接後の処理を定義する必要があります。部品の形状、材料、機械加工の要件を OEM コンポーネントの注文として確認します。これは、PremFixer が完全なフレームを結合または検証することを意味するものではありません。
いいえ。製品ファミリーのラベルは製造仕様の代わりにはなりません。見た目が似ている取り付けボスやインサートでも、フレームや目的の接合ステージに応じて、異なる材料や取り付け方法を使用できます。 PS-E ライブラリから参照を選択する前に、正確な部品図、フレーム材質、必要な保持または結合プロセスを特定してください。
はい。フレーム素材とファスナー素材は別々に設計決定されます。プロジェクトでは、溶接アルミニウム継手、CNC 回転アクスル、ねじ付きインサート、またはその他の取り付け部品にさまざまなグレードを指定できます。部品表 (BOM) の各行には、承認されたグレード、状態、仕上げ、機能面が記載されている必要があります。接触するさまざまな金属についても、プロジェクト固有の腐食と組み立てのレビューが必要です。
はい。特注締結部品や、ピボット軸、段付き部、スリーブ、スペーサー、相手となる固定部品などの精密旋削部品を製作しています。セットの構成は承認済みの接合図・組立図で定めます。ベアリング接触寸法、軸方向の積層寸法、ねじ、フレーム1台当たり数量は、参考写真から推測せず、取付位置ごとに指定してください。
当社は、承認済みの自転車ディレイラー ハンガーや自転車フレーム ドロップアウト アセンブリ用の、図面で定義されたボルト、ナット、ねじ部品を製造できます。フレームエンドの形状、シート、クランプの厚さ、保持方法を知っておく必要があります。従来の自転車ディレイラー ハンガー、SRAM UDH および Full Mount インターフェイスは自動的に交換できないため、図面とドライブトレイン アーキテクチャで必要なものを定義する必要があります。
合意した案件の部品表(BOM)に含まれる場合のみです。チェーンリングの締結部品は、フレーム単体ではなくクランクセットや他の駆動系アセンブリと一緒に調達することがあります。必要なボルト、ナットやねじスリーブ、数量は個々の取付構造で決まります。ダイレクトマウント、ロックリング、クランク固定ボルトは別に確認します。
取り付け段階は部品の設計と自転車フレームメーカーの製造計画によって異なります。溶接アルミニウム継手、機械的に保持されたインサート、塗装後の取り付けファスナーには、異なる順序と仕上げ面の要件がある場合があります。フレーム工場は、承認された手順に従って、設置段階、フレームの状態、必要なマスキング、保護、または検査を特定する必要があります。
はい、合意された図面および製造の範囲内で可能です。ハードテールには通常、リアサスペンション ピボット コンポーネントは必要ありませんが、フルサスペンション設計には複数のピボットとショック取り付けアセンブリが含まれる場合があります。ボトル取り付けボス、自転車ディレーラーハンガーの固定、その他のフレームコンポーネントもモデルによって異なります。当社では、1 つのユニバーサル キットではなく、実際のフレーム構成と承認された部品表 (BOM) に基づいて見積を整理します。
フレーム図面、予備コンポーネント リスト、サンプル写真、または部品表草案 (BOM) から始めることができます。既知の場合は、フレーム合金、モデルまたはプラットフォーム、推定数量、および要求されたコンポーネントの製造または組み立て段階を含めます。詳細な図面改訂、材料と仕上げの仕様、設置責任、および合格基準は、生産にリリースされる前に確認されます。
注文時の合意に基づき、部品番号、サブアセンブリ、フレーム型式、作業工程別に梱包できます。含まれる部品、数量、図面の版数、識別表示を品目表に記載してください。車種別の部品供給が、必ずしも自転車1台ごとの密封された小売包装を意味するわけではありません。参考部品や顧客支給品は、見積もりに明記しない限り含まれません。
いいえ。ISO 9001は、証明書に記載された範囲の品質マネジメントシステムを認証するものです。全用途への互換性、構造溶接の適合、完成車の安全性を一律に認めるものではありません。用途はフレームメーカーと設計責任者が定め、承認します。個々の部品は合意した図面、材質、案件の受入基準に従って製造・検査します。
入手した情報から始めます
フレームまたはモデルのリファレンス、現在所有している図面または部品表 (BOM)、およびプロジェクトに必要な数量を共有します。フレームの製造中にどのフィッティングが取り付けられるか、および最終組み立てにどの留め具が供給されるかを特定します。部品ごとの製造および供給範囲をお客様と明確にさせていただきます。
まずは連絡先の詳細とプロジェクトの簡単な説明から始めます。図面、フレーム合金、設置ステージ、部品表 (BOM) の詳細は、入手可能になり次第お知らせします。