Fixations sur mesure et composants tournés de précision

Tournage CNC de précision et tournage-fraisage

PremFixer Fasteners fabrique des fixations sur mesure et des composants tournés de précision par tournage CNC et tournage-fraisage. Nous réalisons les épaulements, diamètres étagés, alésages et filetages définis sur plan, ainsi que des formes fraisées telles que trous transversaux, rainures et méplats de serrage. Notre production accompagne les projets OEM de fixations, composants de pivot, arbres, manchons et entretoises, du prototype aux commandes répétées.

Afficher le certificat ISO 9001
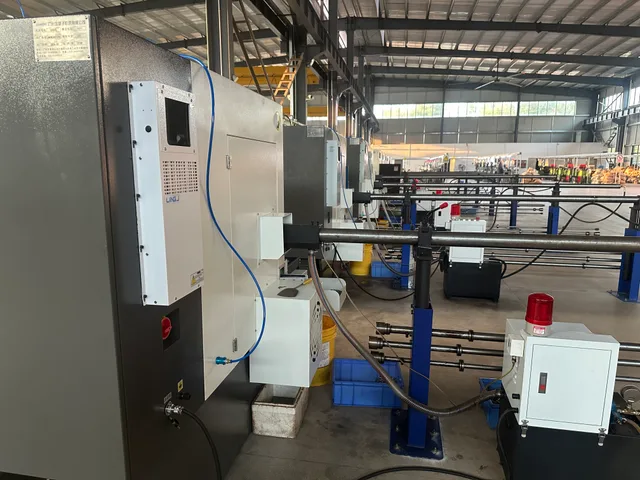
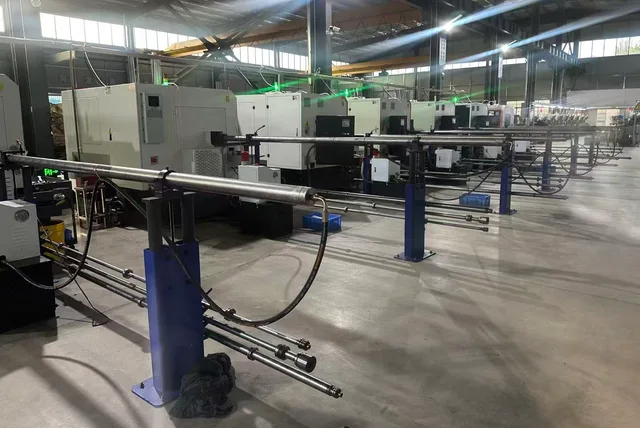
CNC ligne de production de tour avec équipement d'alimentation de barres à PremFixer
Ligne de production de tours CNC · Photographie d'usine PremFixer
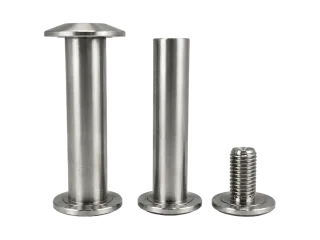
Deux arbres de pivot à bride et une fixation d'accouplement courte
Géométrie tournée. Interfaces d'accouplement. Arbres à brides et une fixation assortie.
Explorer les fixations sur mesure ↗
  • Tours CNC
  • Tournage-fraisage
  • Pièces fabriquées sur plan
  • Prototype pour répéter la production
  • ISO 9001:2015 QMS

Capacités de tournage CNC et de tournage-fraisage

PremFixer Fasteners est un fabricant basé en Chine créé en 2020. Notre CNC service de tournage connecte la géométrie de la pièce, les références de dessin et exigences de montage.

Tournage CNC

Nous usinons des diamètres extérieurs, des marches, des épaulements, des faces d'extrémité, des trous axiaux, des alésages, des rainures et des filetages appropriés. Ces caractéristiques de rotation définissent les surfaces de travail des arbres, des boulons à épaulement, des manchons, des entretoises et des composants à brides.

CNC cellule de tour et zone d'alimentation de barres à PremFixer
CNC tour et cellule d'alimentation → tournage → diamètres, épaulements, alésages et filetages.

Tournage-fraisage

Nous combinons une géométrie usinée au tour avec des trous transversaux, des fentes et des surfaces usinées à plat. La position des caractéristiques, l'orientation, l'accès à l'outil de coupe ou d'assemblage et le serrage de la pièce guident la séquence d'opérations. Le Exemple PS-P04 illustre la relation entre les épaulements, les fils et les plats.

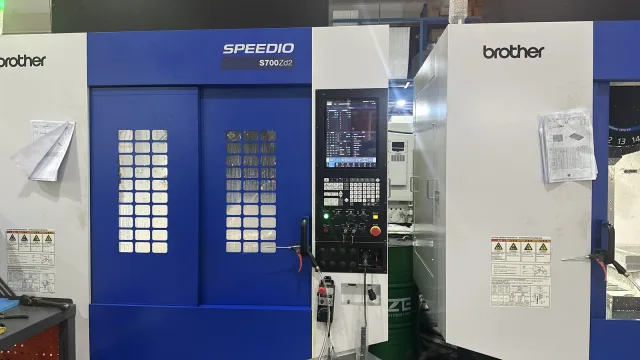
Brother SPEEDIO S700Zd2 centre d'usinage compact à PremFixer
Équipement de support : Brother SPEEDIO S700Zd2 centre d'usinage compact → fraisage et perçage → surfaces usinées plates, fentes et trous. Afficher l'équipement ↗

Caractéristiques que nous usinons dans les composants tournés

Les dimensions, l'arrondi, la position et le faux-rond décrivent différentes exigences. Définissez chacun par rapport aux références de dessin et à la condition fournie.

De la fonctionnalité de la pièce à l'acceptation de la pièce finie
CaractéristiqueFocus sur la fabricationDessin et contrôles finis
Diamètres extérieurs et marchesDiamètres de travail et sections étagéesAjustements et relations d'accouplement avec les éléments adjacents
Épaulements et siègesLongueurs d'épaulement, faces et sièges sous têtePosition axiale, épaisseur de contact et faces de contact
AlésagesPerçage axial et tournage interne appropriéDiamètre, profondeur, forme du fond et jeu de l'outil
Filetages internes et externesGéométrie de filetage spécifiéeNorme, pas, classe de tolérance et longueur utile
Gorges et dégagementsGorges périphériques et dégagements d’outilLargeur, profondeur, position et état des bords
Trous transversauxForage transversalLocalisation des références et ébavurage des trous d'intersection
Méplats de cléMéplats et fraisage localCote sur plats, orientation et espace outil
Manchons et parois mincesSection du mur et plan de serrageDéformation après desserrage et dimensions finales
Arbres plus longsSupport adapté à la longueur et au diamètreRectitude et faux-rond définis par le dessin
Surfaces finiesUsinage coordonné au traitementAjustements, filetages, texture et apparence de la surface

Les parois minces, les trous profonds et les sections longues et minces nécessitent une planification de processus spécifique à la géométrie.

Géométrie de la bibliothèque de produits existante

Exemples de pièces tournées CNC

Explorer arbres et matériel de pivot aux côtés de entretoises et composants tournés. Chaque référence permet de décrire une nouvelle pièce définie par le dessin ; son itinéraire de production suit les spécifications de la commande approuvées.

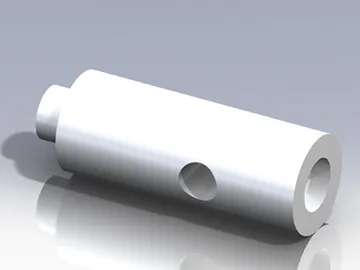
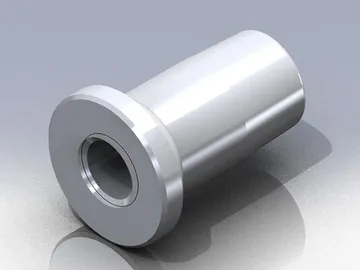
PS-P02 rendu technique de l'arbre avec réduction step, trou axial et trou transversal
PS-P02 · Rendu technique

PS-P02 Pivot Shaft

Le corps cylindrique, le step de diamètre réduit, le trou d'extrémité axial et les trous transversaux relient les éléments de rotation et transversaux. Le diamètre de l'arbre et la position de l'épaulement établissent les interfaces de contact mécanique ; L'emplacement des trous transversaux doit se rapporter aux mêmes références de dessins.

Pour un composant similaire, identifiez ensemble les exigences en matière de diamètre fonctionnel, d'emplacement axial et de bord de trou. Le dessin original documente la géométrie, tandis que le nouveau bon de commande définit son matériau, ses tolérances, son matériau final et son état de surface.

Dessin original PS-P02 montrant les diamètres d'arbre, step et emplacement des trous transversauxOuvrir le dessin original ↗
Step, axe de l'arbre et position du trou transversal
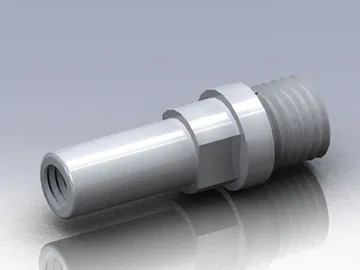
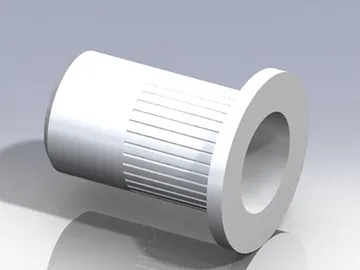
PS-P04 rendu technique montrant les épaulements, les méplats de clé et les filetages internes et externes
PS-P04 · Rendu technique

PS-P04 Pivot Shaft

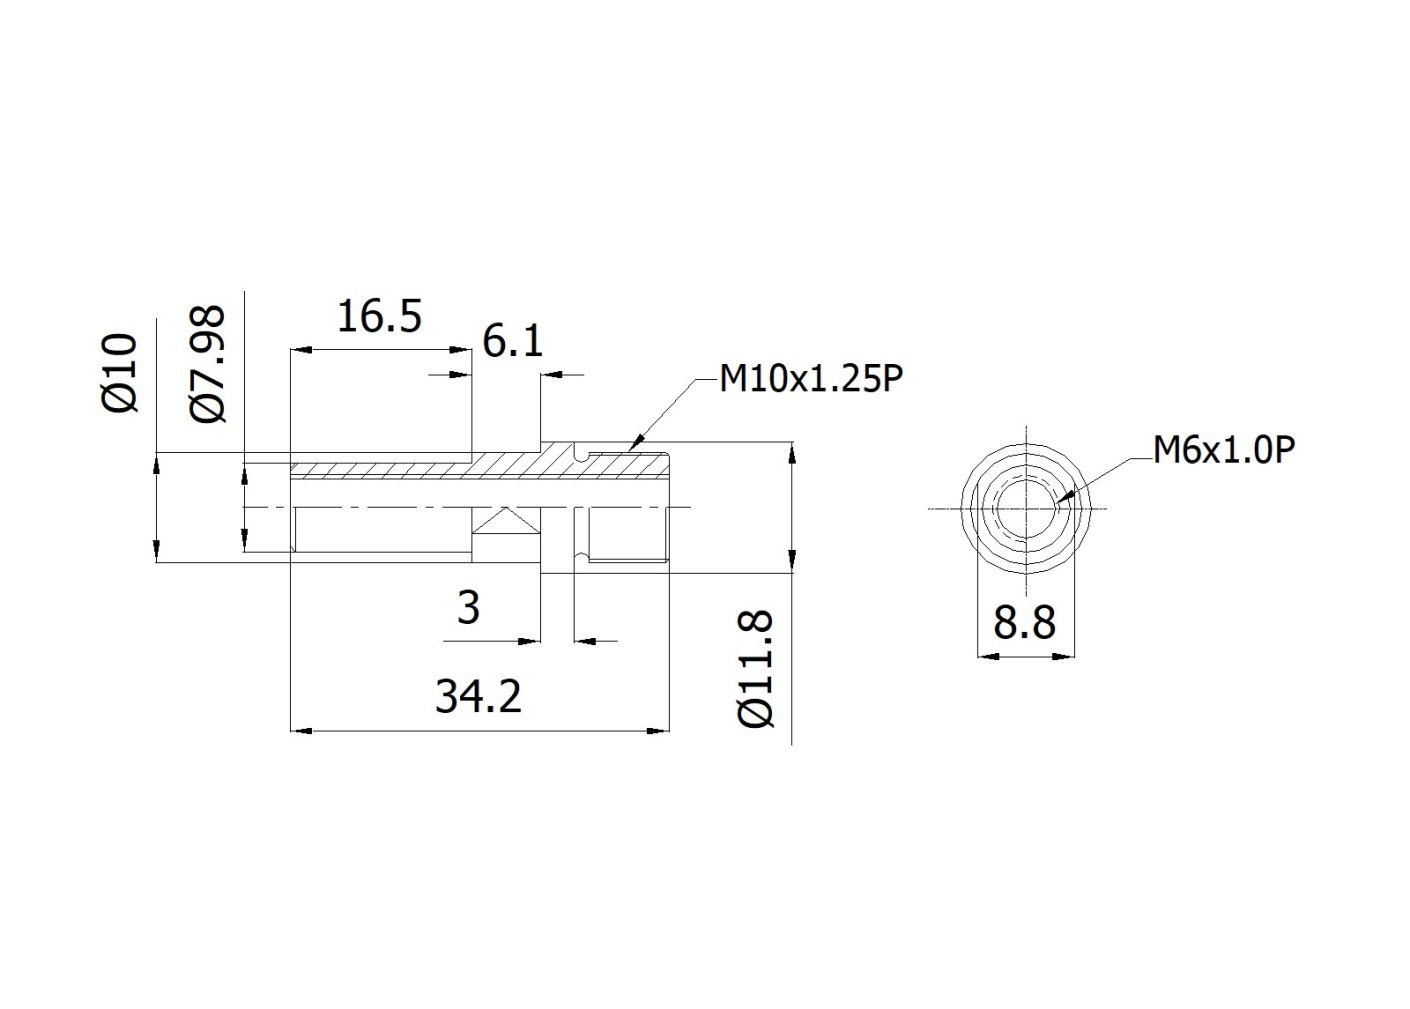
Les diamètres étagés, les épaulements, les surfaces usinées plates et les filetages internes et externes partagent un composant de type arbre. les surfaces planes usinées permettent un accès à l'installation pour l'outil de coupe ou d'assemblage ; les épaulements établissent le positionnement sur les positions de la surface d'appui, tandis que les filetages assurent la connexion.

Nos capacités de tournage CNC et de tournage et fraisage CNC combinés prennent en charge cette géométrie combinée. Spécifiez la relation entre les surfaces planes usinées, les faces d'épaulement et les sections filetées, y compris la longueur de filetage utilisable et le jeu de l'outil. L'itinéraire sélectionné relie ces exigences aux matériaux et à l'inspection, sans supposer une configuration unique pour cette référence.

Dessin original PS-P04 avec diamètres étagés et légendes de filetage M6 et M10Ouvrir le dessin original ↗
Épaulements, méplats et filetages
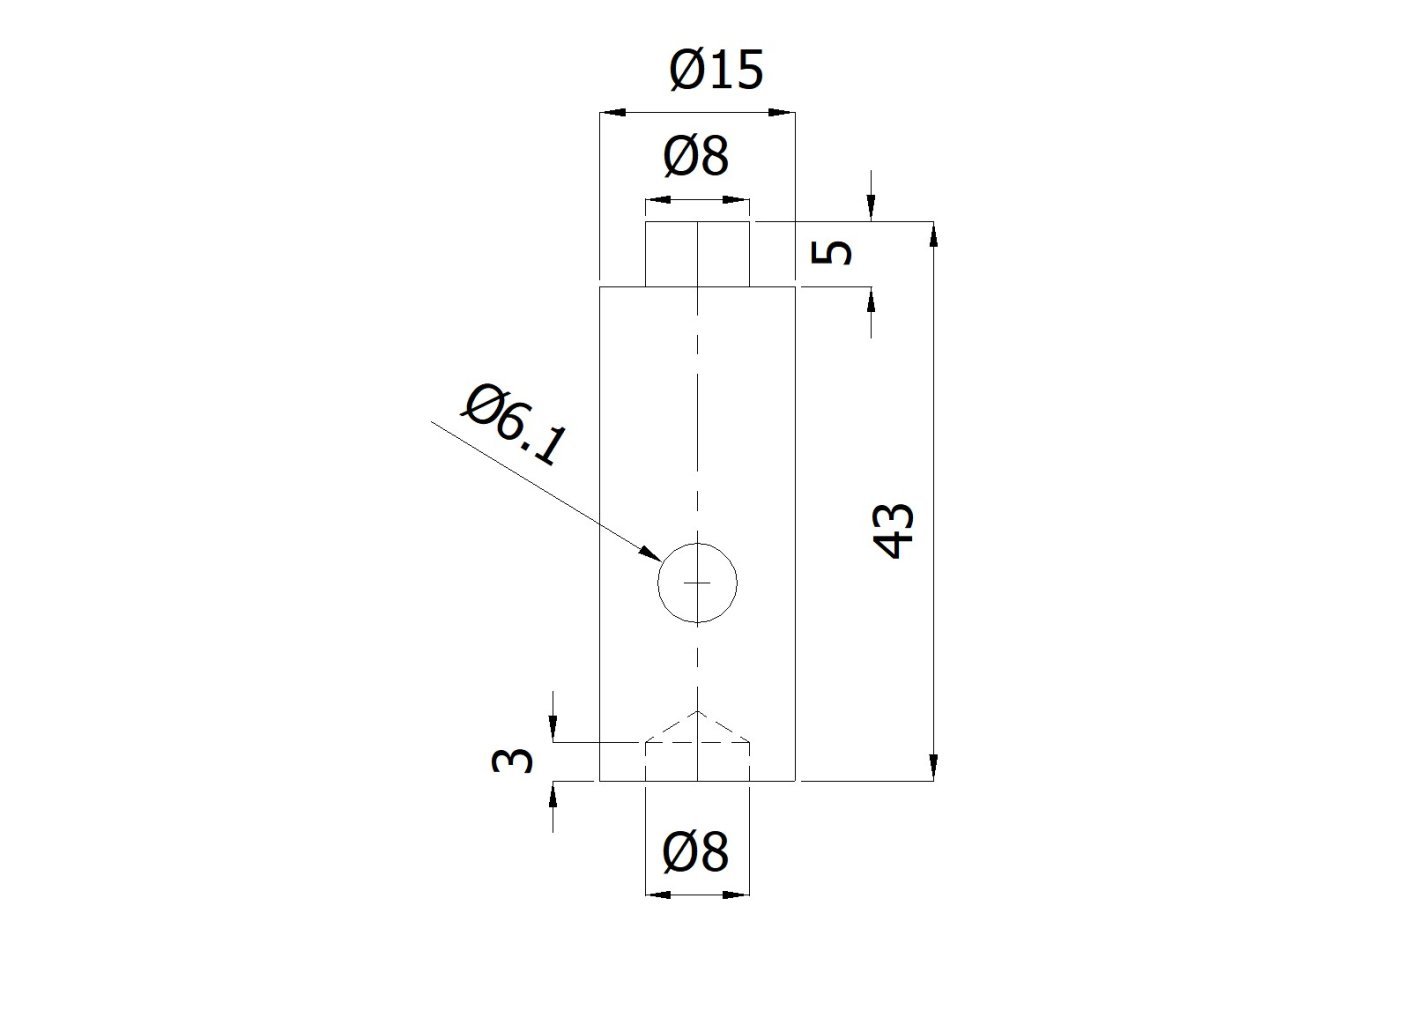
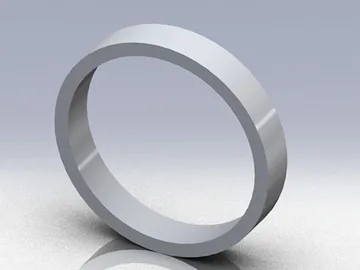
PS-H03 Rendu technique de la rondelle entretoise montrant l'alésage et les deux faces d'extrémité
PS-H03 · Rendu technique

PS-H03 Rondelle d'espacement

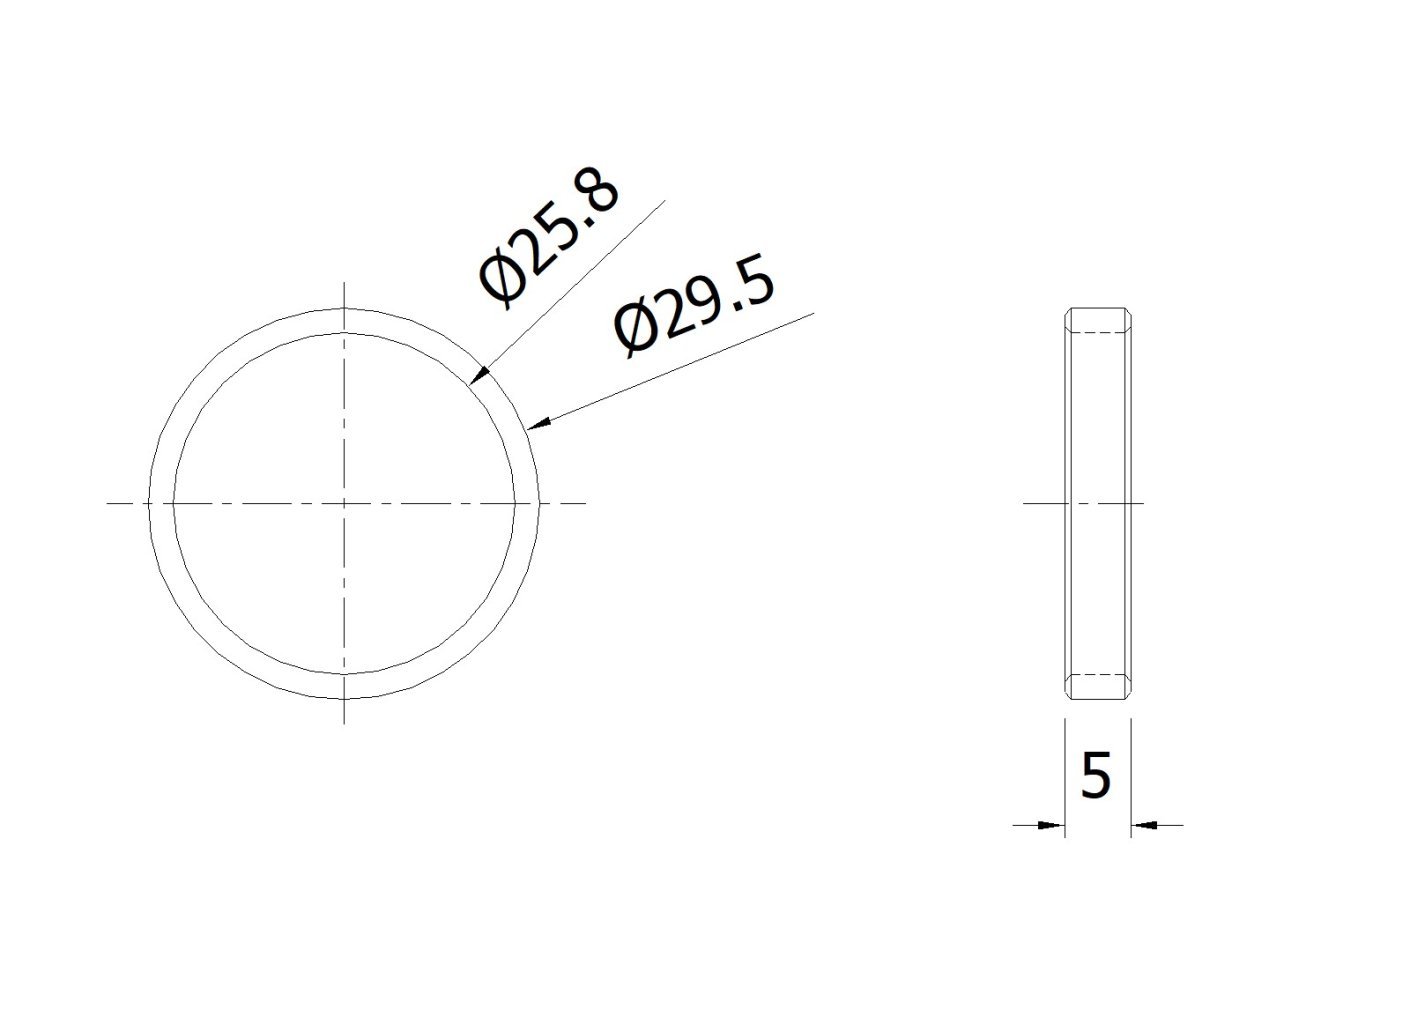
L'alésage, le diamètre extérieur, l'épaisseur et les deux faces d'extrémité définissent l'interface de cette entretoise avec les pièces adjacentes. Une forme simple usinée au tour nécessite toujours une distinction claire entre les surfaces de dégagement et les faces de contact fonctionnelles.

Spécifiez l'épaisseur qui définit l'espacement des assemblages, les diamètres de contact et l'état des bords. Si l'entretoise reçoit un traitement de surface, indiquer les dimensions applicables après traitement afin que la pièce fournie conserve la distance et l'ajustement prévus.

Dessin original PS-H03 avec dimensions d'alésage, de diamètre extérieur et d'épaisseurOuvrir le dessin original ↗
Alésage, diamètre extérieur et épaisseur
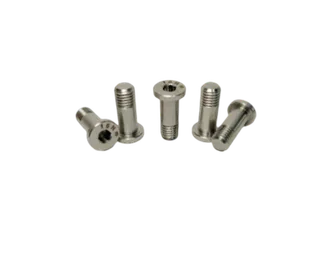
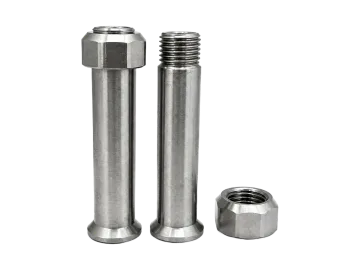
PS-D01 Boulons de pivot de liaison fraisés avec épaulements et filetages extérieurs partiels
Photographie du produit

PS-D01 Boulon de Pivot

Portée fraisée, épaulement et filetage extérieur partiel. Contrôler conjointement la portée et la longueur d’épaulement. Le document d’origine indique de l’acier inoxydable 304.

Produit d'origine ↗Discutez d'un composant similaire ↗

Dessin, références et exigences relatives aux pièces finies

Les dessins originaux ci-dessus s'ouvrent en pleine résolution. Pour une nouvelle pièce, maintenez la fabrication et l'inspection alignées sur le système de référence de l'assemblage.

  1. Diamètres fonctionnelsIdentifiez les surfaces de contact et de dégagement avec la pièce d'accouplement.
  2. Localisation axialeConnectez la longueur de l'épaulement ou l'épaisseur de l'entretoise à la pile d'assemblage.
  3. Définition du filetageInclut le pas, la classe, la longueur efficace, la profondeur du trou borgne et le jeu inférieur.
  4. Caractéristiques transversalesLocalisez les trous et les méplats par rapport aux références spécifiées.
  5. État finiDistinguez les dimensions d'usinage de l'acceptation après traitement.
  6. Dessin et révisionUtilisez les mêmes identifiants via le devis, l'approbation des échantillons et la commande.

Matériaux pour composants tournés CNC

Spécifiez la qualité et l’état du stock avant de comparer les options d’usinage et de finition. Voir notre guide des matériaux d'ingénierie plus grand pour le contexte de sélection.

304 / Acier inoxydable 316
Définissez la nuance exacte et l’état du matériau pour les arbres, les pièces filetées ou les manchons. Précisez la passivation ou le polissage, ainsi que les cotes d’acceptation et les exigences de surface de la pièce finie.
Aluminium 6061 / 7075
État alliage et trempe. Pour les épaulements, les entretoises et les sections minces, coordonnez le serrage de la pièce, l'anodisation, les surfaces masquées et les ajustements finis avec le dessin.
Aciers au carbone et alliés
Name the grade and supply condition. Coordonnez tout traitement thermique, finition et usinage final spécifiés avec la géométrie, les exigences de dureté et les contrôles dimensionnels finis.
TC4 / Ti-6Al-4V titane
Identifier le grade et la norme applicable sur le dessin ; ne vous fiez pas à des noms interchangeables. Définir l’état du stock, les interfaces filetées, l’état de surface et la documentation matérielle requise.

Finitions et surfaces de contact

Marquer les surfaces traitées, masquage et tout usinage post-traitement. Les ajustements, les alésages et les filetages nécessitent une acceptation explicite avant ou après traitement, ainsi que l'état des bords, la texture et l'apparence de la surface. L'usinage en interne est coordonné avec des partenaires qualifiés pour traitement de surface, traitement thermique et essais spécialisés selon la commande.

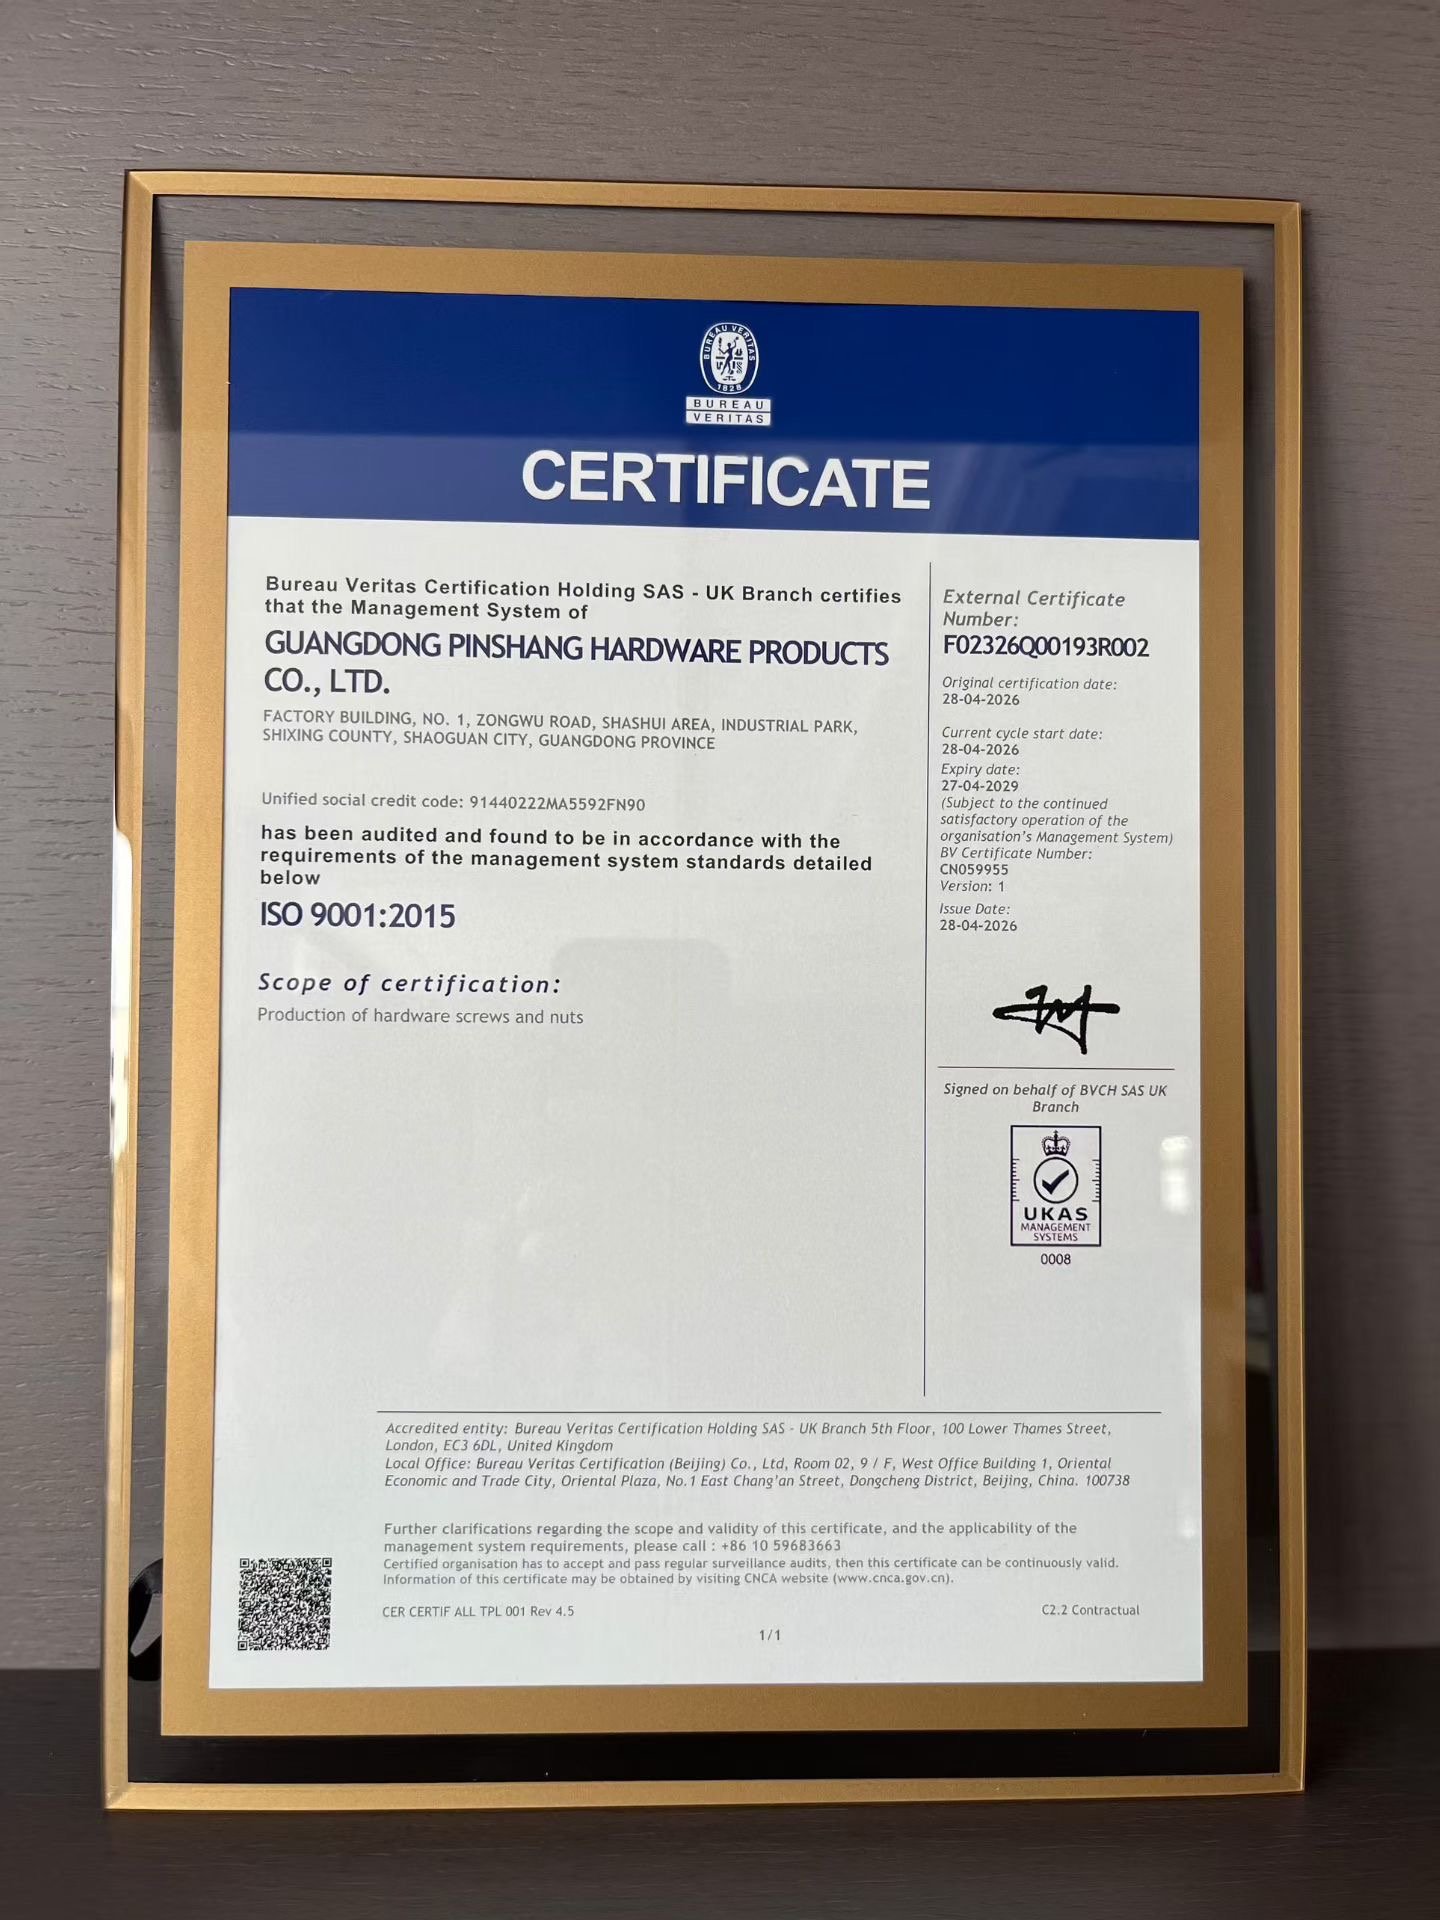
ISO 9001 Gestion de la qualité pour les ordres de fabrication

Certificat ISO 9001:2015 original en anglais pour Guangdong Pinshang Hardware Products Co., Ltd.Afficher l'original anglais ↗
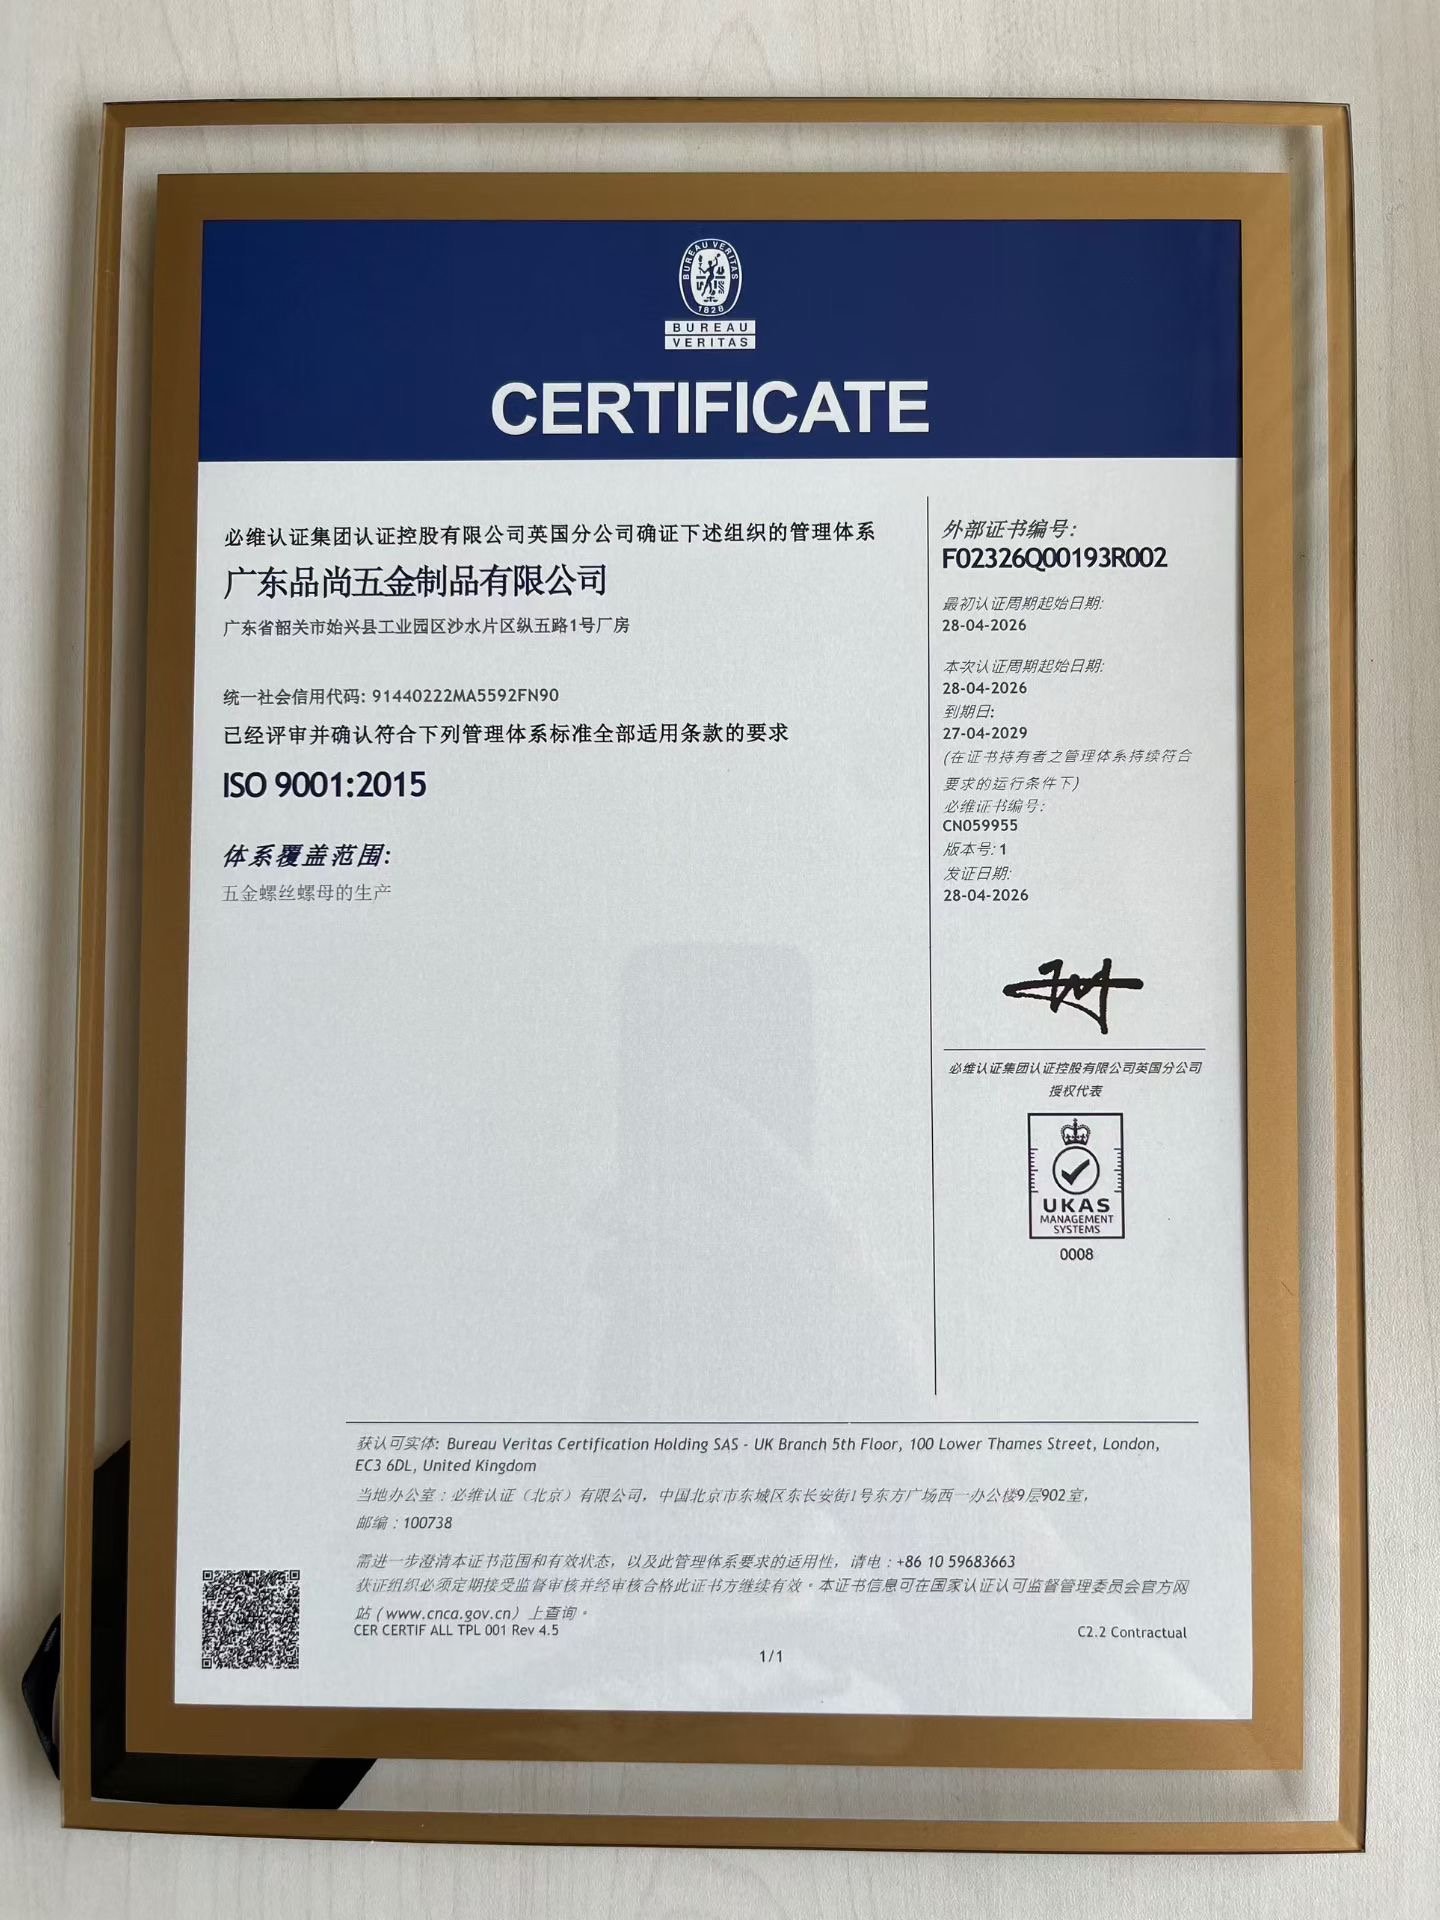
Afficher l'original chinois ↗

Le certificat ISO 9001:2015 couvre le système de gestion de la qualité de Guangdong Pinshang Hardware Products Co., Ltd. dans le cadre indiqué : Production de vis et d'écrous de quincaillerie. Il s'agit d'une certification de système de gestion et non d'une certification de produit pour chaque composant usiné au tour.

Organisme de certification
Bureau Veritas Certification Holding SAS – UK Branch
Certificat / N° BV
F02326Q00193R002 / CN059955
Émis/Expiré
28 avril 2026 / 27 avril 2029

Connectez les enregistrements qualité à la commande

Il convient de définir la révision du plan, les exigences matière et le périmètre des échantillons ou des premières pièces. Les longueurs d’épaulement, alésages, filetages, ajustements critiques, cotes finales et bavures des trous transversaux doivent être précisés. Les rapports de contrôle et les documents conservés suivent l’accord de commande ; les commandes suivantes se réfèrent à la révision approuvée.

Explorer le contrôle qualité ↗ Détails du certificat ↗

Du prototype CNC Passer à la production répétée

Prototype
Définir le exemple d'objectif, matériau, géométrie et points critiques d'acceptation.
Petit lot
Utilisez la révision approuvée pour organiser l'usinage et l'acceptation des pièces finies.
Répétition de la production
Reportez le numéro du dessin, la révision, les matériaux et les exigences finies. Résoudre les modifications techniques avant la fabrication.

Qu'est-ce qui influence un devis de tournage CNC ?

La taille du matériau et du stock, la complexité des fonctionnalités, le temps d'usinage, le serrage de la pièce, la programmation et l'outillage affectent le devis. La quantité répartit les coûts de préparation sur l’ensemble du lot ; le traitement, les documents d'inspection et l'emballage ajoutent un travail spécifique à la commande. Comparez les devis avec les mêmes exigences de portée et d’acceptation.

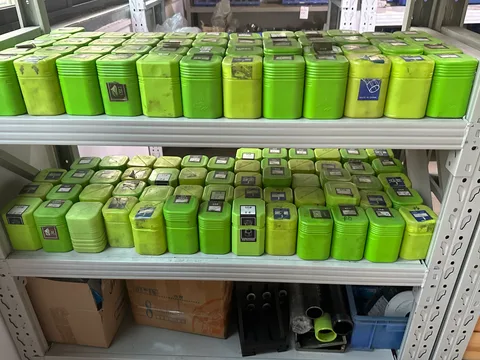
Boîtes de rangement d'outillage étiquetées dans l'atelier PremFixer
Stockage des outils d'atelier étiquetés → préparation de l'installation → serrage de la pièce pour la géométrie de la pièce sélectionnée.
  1. Révision du dessin
  2. Planification du processus
  3. Approbation de l'échantillon
  4. Production
  5. Inspection finie
  6. Emballage et commandes répétées

Composants tournés CNC pour assemblages de vélos, motos et OEM

Motos et sports mécaniques

Entretoises de montage, pièces filetées et arbres fabriqués selon les dessins du client et les exigences de l'application.

Composants de moto ↗

Tournage CNC : questions techniques et achats

Quelles pièces tournées CNC PremFixer fabrique-t-il ?

Nous fabriquons des composants de fixation mécanique sur mesure, des pièces d'épaulement, des arbres de pivotement, des arbres filetés, des manchons, des bagues, des entretoises et des composants OEM associés. Les exemples sur cette page montrent des géométries existantes. Pour votre commande, le dessin approuvé définit les dimensions, le matériau, les interfaces de contact mécanique, l'état de surface et les exigences d'acceptation.

Quelle est la différence entre le tournage CNC et le tournage-fraisage ?

Le tournage CNC réalise principalement des formes de révolution : diamètres extérieurs, épaulements, faces, alésages et filetages. Le tournage-fraisage y ajoute, lorsque la géométrie le permet, des trous transversaux, des rainures et des méplats. La préparation de la fabrication tient compte de tous les éléments à usiner, du maintien de la pièce, de l’accès des outils et des références de contrôle, ainsi que des opérations complémentaires nécessaires.

Pouvez-vous fabriquer des pièces combinant des formes tournées et fraisées ?

Oui. Nos capacités de tournage CNC et de tournage et de fraisage CNC combinés prennent en charge les pièces combinant géométrie de rotation et détails fraisés. Affiche la position et l'orientation des trous transversaux, des surfaces planes usinées ou des fentes par rapport aux éléments de référence géométriques du dessin. Ces relations, ainsi que les exigences d'accès et de serrage, déterminent la séquence d'usinage et le plan d'inspection.

Quels matériaux peuvent être utilisés pour les composants tournés CNC ?

Les options de matériaux incluent 304 et l'acier inoxydable 316, l'aluminium 6061 et 7075, les aciers au carbone et alliés, ainsi que les nuances de titane spécifiées sur dessin telles que TC4 ou Ti-6Al-4V. Spécifiez la norme applicable, l'état ou l'état du stock, le traitement et les exigences en matière de documentation. La sélection des matériaux doit correspondre à la géométrie du composant et au service prévu.

Pouvez-vous réaliser des filetages intérieurs et extérieurs ?

Oui. Incluez la norme de filetage, la taille, le pas, la classe de tolérance et la longueur d'engagement effective. Pour les filetages intérieurs borgnes, indiquer la profondeur du trou et le jeu inférieur séparément de la longueur de filetage utilisable. Identifiez le filetage correspondant et toute exigence de traitement ou de masquage afin que l'acceptation concerne la connexion fournie et finie.

Quelles tolérances sont possibles sur les pièces tournées CNC ?

La capacité de tolérance dépend de la caractéristique, de la taille, du matériau, de la section du mur, du traitement et des conditions d'inspection. Envoyez le dessin avec ses ajustements fonctionnels et ses exigences géométriques afin que nous puissions confirmer l'approche de production et de mesure. Une tolérance de diamètre ne remplace pas des exigences distinctes en matière d'arrondi, de position, de rectitude ou de faux-rond.

Pourquoi les références géométriques et les plans des pièces associées sont-ils importants ?

Les références géométriques donnent une base commune à la fabrication, à l’assemblage et au contrôle. Les informations sur les pièces associées précisent les diamètres de centrage, les faces d’appui et les jeux nécessaires. Elles permettent d’évaluer la position des épaulements, l’engagement des filetages et les autres caractéristiques dans l’assemblage réel, plutôt que de considérer chaque cote séparément.

Pouvez-vous usiner des manchons ou d’autres pièces tournées à paroi mince ?

Nous fabriquons des géométries de manchons et d’entretoises. Les exigences en matière de parois minces nécessitent une révision de l'épaisseur de la paroi, de la profondeur de l'alésage, du matériau et du serrage, car la pièce peut changer de forme lorsqu'elle est relâchée. Affichez les surfaces fonctionnelles et les dimensions finies, y compris les conditions de mesure, afin que le serrage et l'inspection de la pièce portent sur la pièce fournie.

Comment les traitements de surface influencent-ils les dimensions finales ?

Les traitements peuvent modifier la taille ou l’état de surface des éléments d’accouplement. Préciser les dimensions applicables après traitement, notamment les alésages, la surface d'appui du roulement et les filetages. Définir les surfaces traitées et masquées ainsi que les éventuels usinages ultérieurs autorisés. L'apparence de la finition, l'état des bords et la texture de la surface doivent également faire partie des critères d'acceptation.

Proposez-vous le tournage CNC de prototypes et de petites séries ?

Oui. Nous prenons en charge les prototypes, les petits lots et la production répétée. Indiquez ce que l'échantillon doit établir, comme l'ajustement, la géométrie ou le jeu d'assemblage, ainsi que les matériaux et les exigences critiques. Incluez à la fois la quantité d’échantillon et la quantité de production attendue afin que le devis puisse distinguer le travail de préparation de la fabrication ultérieure.

Comment gérez-vous les commandes de production répétées ?

Les commandes répétées font référence au numéro de dessin approuvé, à la révision, au matériau et aux exigences de finition. Identifiez tout changement dans les dimensions, le traitement, l’inspection, l’appariement des composants mécaniques ou l’emballage avant d’organiser la production. Les exemples d'approbations et les enregistrements convenus fournissent la référence de la commande ; un nom de pièce inchangé ne suffit pas à lui seul à contrôler une modification technique.

Quel est le périmètre de votre certification ISO 9001 ?

Le certificat nomme Guangdong Pinshang Hardware Products Co., Ltd. et couvre son système de gestion de la qualité ISO 9001:2015 pour la production de vis et d'écrous de quincaillerie. Il ne certifie pas chaque produit individuellement. Le Certificat et portée d'origine sont disponibles ci-dessus, accompagnés de l'émetteur et des dates de validité.

Pouvez-vous fabriquer des pièces associées à partir d’une même nomenclature (BOM) ?

Oui. Partagez une nomenclature (BOM) identifiant chaque numéro de pièce, la révision du dessin, le matériau et la quantité par assemblage. Incluez les dessins d’accouplement, les exigences d’interface finie et la relation d’emballage requise. Notre fabrication de systèmes de fixation Le processus relie les arbres, les manchons, les entretoises, les écrous et autres composants associés à la même définition de projet.

Quelles informations faut-il fournir pour un devis de tournage CNC ?

Envoyez le dessin et la révision, le matériau et l'état, les échantillons et les quantités de production, la finition et les exigences critiques d'acceptation. Ajoutez des dessins de raccordement ou une nomenclature (BOM), le cas échéant, ainsi que les documents de calendrier et d'inspection demandés. Si un détail reste indécis, identifiez-le clairement afin que le devis enregistre la base convenue.

Commencez avec votre pièce

Envoyez votre dessin de tournage CNC

Partagez votre dessin, votre matériel et votre quantité. Incluez des informations sur les composants mécaniques correspondants ou une nomenclature (BOM) dans laquelle le composant appartient à un assemblage, et identifiez les exigences finies les plus importantes pour votre projet.

Pour un devis efficace

  • Dessin et révision
  • Matériau et état
  • Prototype et quantités de production
  • Pièces d'accouplement ou BOM
  • Exigences de finition et d'acceptation critiques
  • Calendrier demandé

Si une exigence est indécise, marquez-la pour discussion. Conservez les quantités d'échantillons, les quantités de production et tous les coûts de préparation ou d'outillage demandés séparément dans le RFQ.

Préparez le package RFQ →

Document original

Ouvrir l’original en pleine résolution dans un nouvel onglet ↗