Elementy złączne niestandardowe i precyzyjne elementy toczone

Precyzyjne toczenie CNC i obróbka tokarsko-frezarska

PremFixer Fasteners produkuje elementy złączne na zamówienie i precyzyjne części toczone, wykorzystując toczenie CNC oraz obróbkę tokarsko-frezarską. Wykonujemy zgodne z rysunkiem stopnie, średnice stopniowane, otwory i gwinty, a także cechy frezowane, takie jak otwory poprzeczne, rowki i płaskie powierzchnie pod klucz. Produkcja wspiera projekty OEM obejmujące elementy złączne, części przegubów, wały, tuleje i elementy dystansowe – od prototypów po kolejne zamówienia.

Wyświetl ISO 9001 Certyfikat
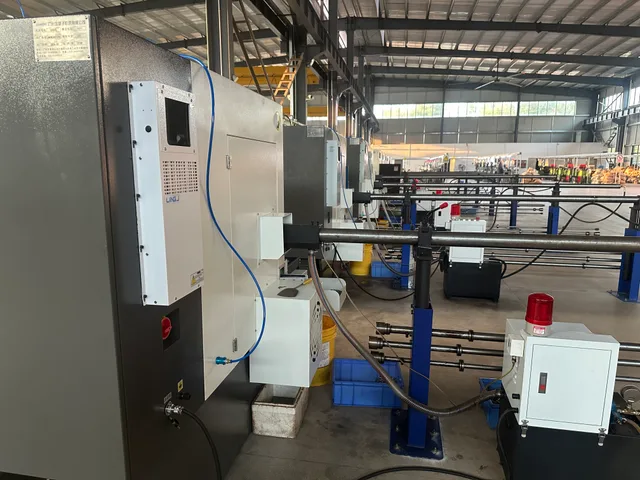
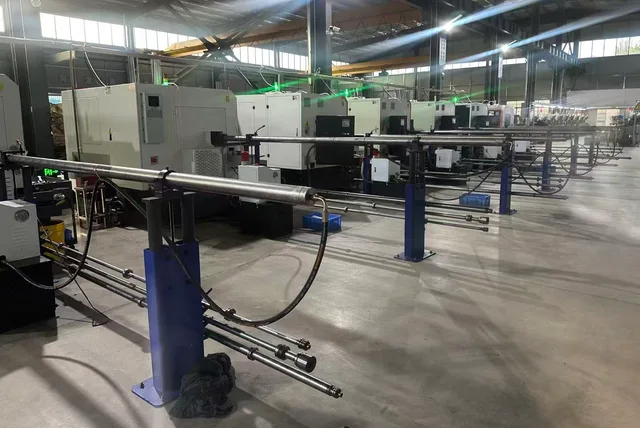
CNC linia produkcyjna tokarki z urządzeniami do podawania pręta w PremFixer
CNC linia produkcyjna tokarki · PremFixer fotografia fabryczna
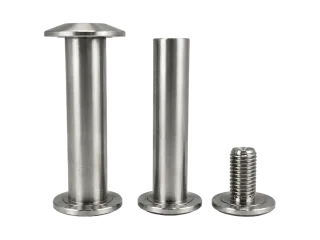
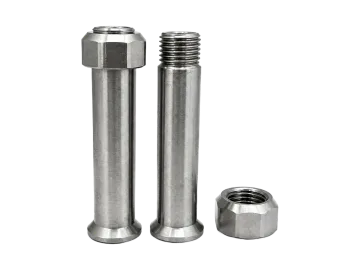
Dwa wały obrotowe z kołnierzem i pasującym krótkim łącznikiem
Geometria toczona. Interfejsy współpracujące. Wały kołnierzowe i pasujący element mocujący.
Poznaj niestandardowe elementy złączne ↗
  • Tokarki CNC
  • Obróbka tokarsko-frezarska
  • Części wykonywane według rysunku
  • Prototyp do powtórzenia produkcji
  • ISO 9001:2015 QMS

Możliwości toczenia CNC i obróbki tokarsko-frezarskiej

PremFixer Fasteners to chiński producent założony w 2020 roku. Nasz CNC usługa toczenia łączy geometrię części, odniesienia do rysunków i wymagania montażowe.

Toczenie CNC

Obrabiamy średnice zewnętrzne, stopnie, odsadzenia, powierzchnie czołowe, otwory osiowe, odpowiednie otwory, rowki i gwinty. Te cechy obrotowe definiują powierzchnie robocze wałów, śrub pasowanych, tulei, przekładek i elementów kołnierzowych.

CNC cela tokarska i podawanie pręta obszar w PremFixer
CNC tokarka i komora podająca → toczenie → średnice, występy, otwory i gwinty.

Obróbka tokarsko-frezarska

Łączymy geometrię obrabianą tokarsko z otworami poprzecznymi, rowkami i płaskimi powierzchniami obrobionymi pod klucz. Położenie cechy, orientacja, dostęp do narzędzia tnącego lub montażowego oraz mocowanie przedmiotu obrabianego kierują sekwencją operacji. The PS-P04 przykład ilustruje związek pomiędzy występami, gwintami i spłaszczeniami.

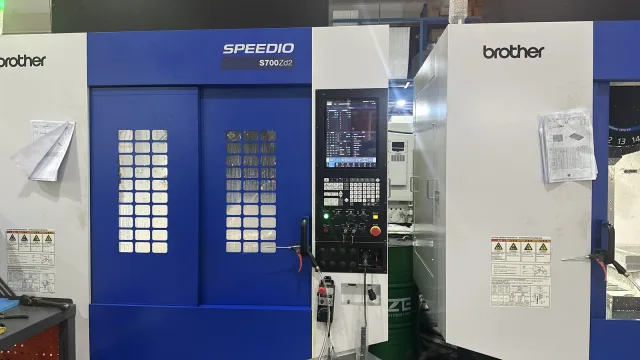
Brother SPEEDIO S700Zd2 kompaktowe centrum obróbcze w PremFixer
Sprzęt pomocniczy: Brother SPEEDIO S700Zd2 kompaktowe centrum obróbcze → frezowanie i wiercenie → obrobione płaskie powierzchnie, rowki i otwory. Zobacz sprzęt ↗

Cechy, które wykonujemy w elementach toczonych

Wymiary, okrągłość, położenie i bicie opisują różne wymagania. Zdefiniuj każdy z nich na podstawie odniesień do rysunków i dostarczonego stanu.

Od elementu do akceptacji gotowej części
cechaKoncentracja na produkcjiRysunki i kontrole wykończeniowe
Średnice zewnętrzne i stopnieŚrednice robocze i przekroje stopniowanePasowania kojarzące i powiązania z sąsiednimi elementami
Łopatki i gniazdaDługości ramion, powierzchnie czołowe i gniazda pod głowąPołożenie osiowe, grubość współpracujących i powierzchnie styku
OtworyWiercenie osiowe i odpowiednie toczenie wewnętrzneŚrednica, głębokość, kształt dna i prześwit narzędzia
Gwinty wewnętrzne i zewnętrzneOkreślona geometria gwintuStandard, skok, klasa tolerancji i długość użytkowa
Rowki i podcięciaRowki obwodowe i podcięcia pod narzędziaSzerokość, głębokość, położenie i stan krawędzi
Otwory poprzeczneWiercenie poprzeczneLokalizacja względem punktów odniesienia i gratowanie otworów przecięcia
Klucze płaskiePłaskie i frezowanie lokalneWymiar, orientacja i przestrzeń na narzędzia w poprzek płaskowników
Tuleje i cienkie ściankiSekcja ściany i plan mocowaniaOdkształcenie po odmocowaniu i wymiary końcowe
Dłuższe wałySuport dopasowany do długości i średnicyProstoliniowość i bicie zdefiniowane na rysunku
Powierzchnie wykończoneObróbka skoordynowana z obróbkąPasowania, gwinty, tekstura powierzchni i wygląd

Cienkie ściany, głębokie otwory i długie, smukłe sekcje wymagają planowania procesu pod kątem geometrii.

Geometria z istniejącej biblioteki produktów

Przykłady części toczonych CNC

Poznaj wały i osprzęt obrotowy wraz z przekładki i elementy toczone. Każde odniesienie pomaga opisać nową część zdefiniowaną na rysunku; jego trasa produkcji jest zgodna z zatwierdzoną specyfikacją zamówienia.

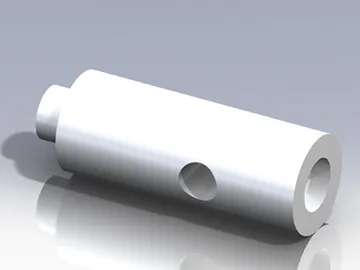
PS-P02 Tynk techniczny wału ze zredukowanym step, otworem osiowym i otworem krzyżowym
PS-P02 · Render techniczny

PS-P02 Wał przegubowy

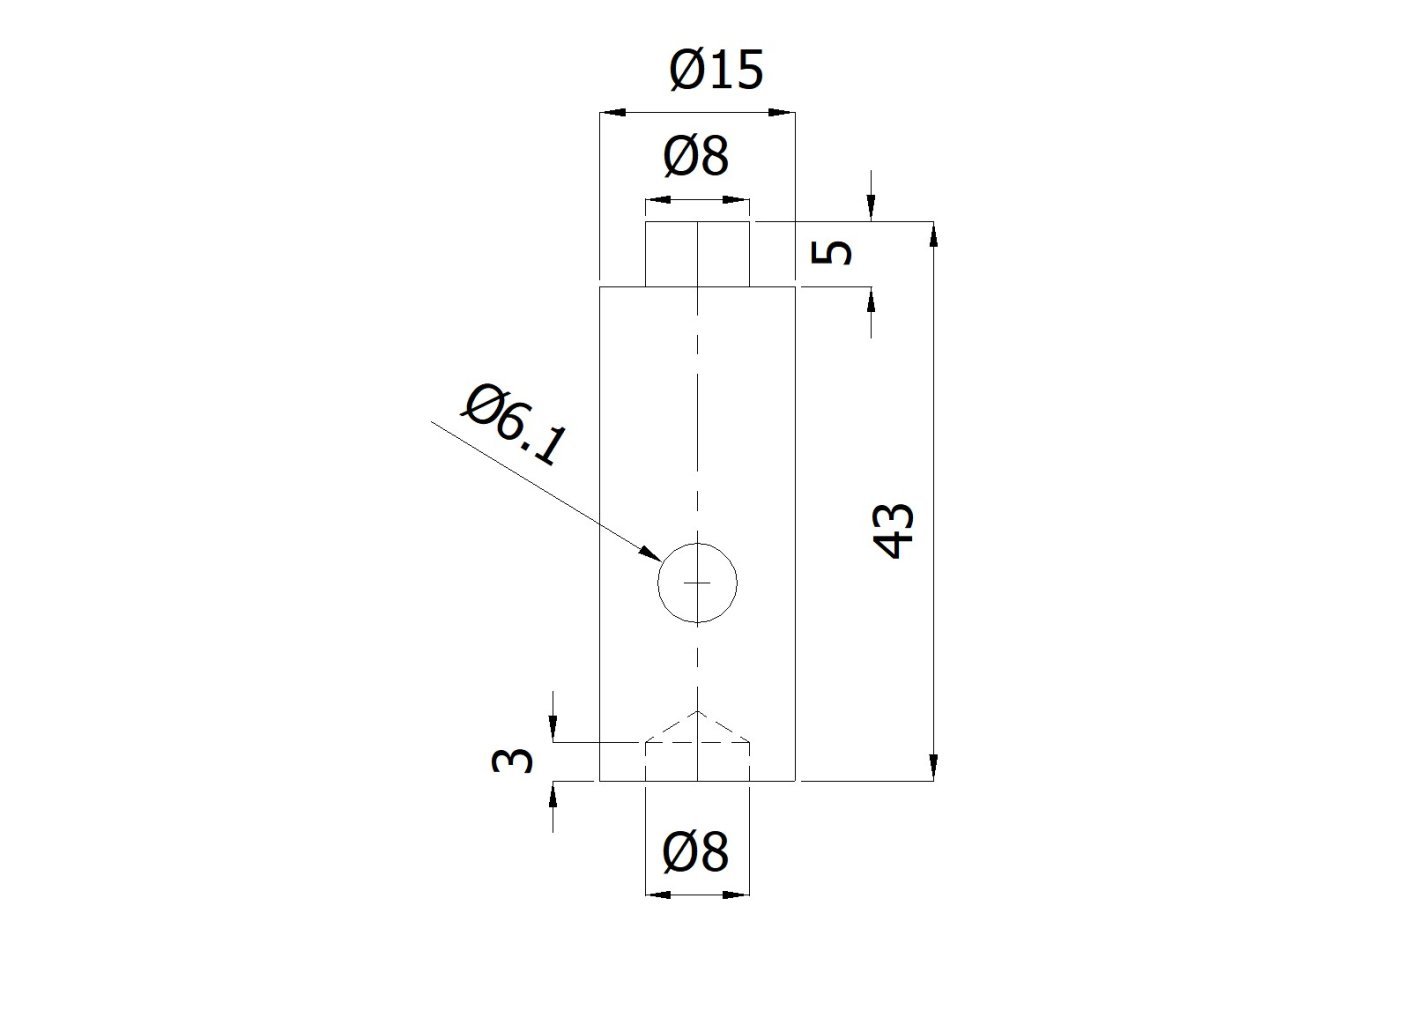
Korpus cylindryczny o zmniejszonej średnicy step, osiowy otwór końcowy i otwory poprzeczne łączą w sobie cechy obrotowe i poprzeczne. Średnica wału i położenie występu ustalają mechaniczne interfejsy stykowe; Lokalizacja otworów poprzecznych musi odnosić się do tych samych odnośników rysunkowych.

W przypadku podobnego komponentu określ łącznie średnicę funkcjonalną, położenie osiowe i wymagania dotyczące krawędzi otworu. Oryginalny rysunek dokumentuje geometrię, natomiast nowe zamówienie określa jej materiał, tolerancje oraz końcowy stan materiału i powierzchni.

Oryginalny rysunek PS-P02 przedstawiający średnice wałów, step i lokalizację otworów poprzecznychOtwórz oryginalny rysunek ↗
Step, oś wału i położenie otworu poprzecznego
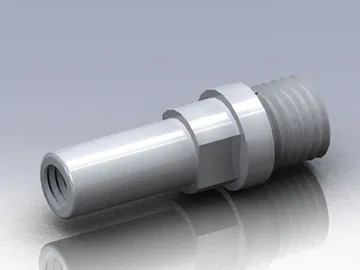
PS-P04 render techniczny przedstawiający występy, pod klucz oraz gwinty wewnętrzne i zewnętrzne
PS-P04 · Render techniczny

PS-P04 Wał przegubowy

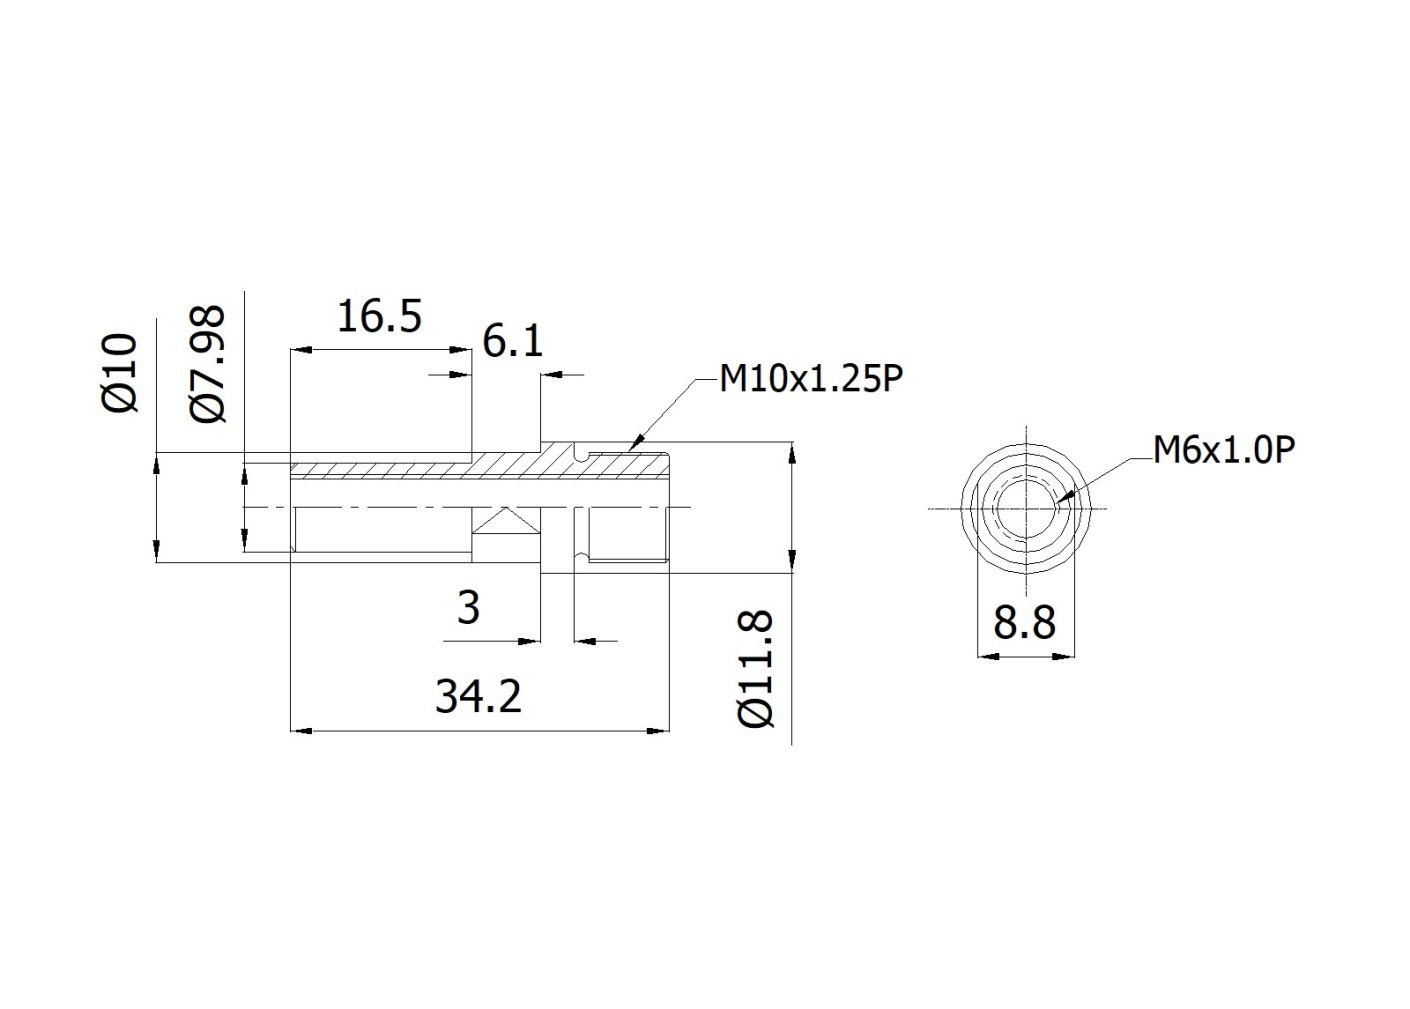
Średnice stopniowane, występy, płaskie powierzchnie obrobione pod klucz oraz gwinty wewnętrzne i zewnętrzne mają ten sam element przypominający wał. płaskie obrobione powierzchnie zapewniają dostęp montażowy dla narzędzia tnącego lub montażowego; ramiona ustalają położenie na powierzchni nośnej, a gwinty zapewniają połączenie.

Nasze możliwości toczenia CNC oraz kombinowanego toczenia i frezowania CNC wspierają tę połączoną geometrię. Określ relację pomiędzy płaskimi powierzchniami obrobionymi, powierzchniami kołnierzowymi i odcinkami gwintowanymi, włączając użyteczną długość gwintu i luz narzędzia. Wybrana trasa łączy te wymagania z materiałami i inspekcją, bez zakładania jednej konfiguracji dla tego odniesienia.

Oryginalny rysunek PS-P04 ze schodkami średnice oraz objaśnienia gwintów M6 i M10Otwórz oryginalny rysunek ↗
Łopatki, płaskowniki i gwinty
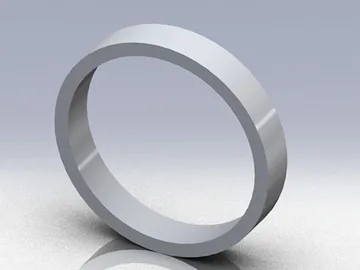
PS-H03 Podkładka dystansowa tynk techniczny przedstawiający otwór i dwie powierzchnie czołowe
PS-H03 · Render techniczny

PS-H03 Podkładka dystansowa

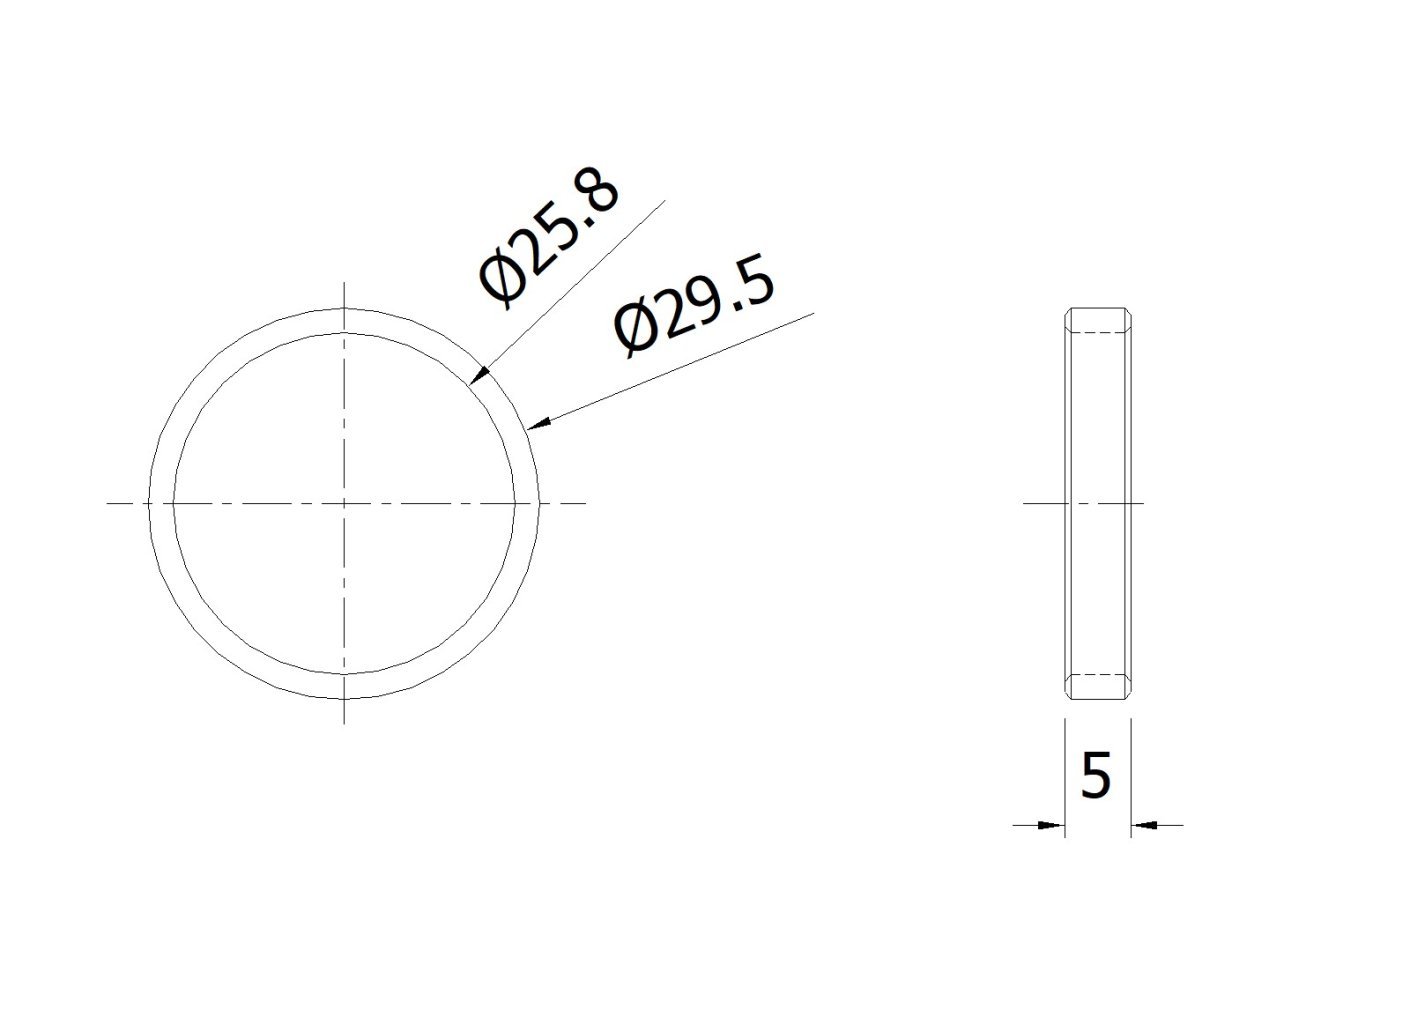
Otwór, średnica zewnętrzna, grubość i dwie powierzchnie czołowe definiują interfejs tej przekładki z sąsiadującymi częściami. Prosty kształt obrobiony tokarką nadal wymaga wyraźnego rozróżnienia między powierzchniami przyłożenia a funkcjonalnymi powierzchniami styku.

Określ grubość określającą odstępy między zespołami, średnice łączników i stan krawędzi. Jeśli element dystansowy zostanie poddany obróbce powierzchniowej, należy podać, które wymiary obowiązują po obróbce, aby dostarczona część zachowała zamierzoną odległość i dopasowanie.

Oryginalny rysunek PS-H03 z otworem, średnicą zewnętrzną i wymiarami grubościOtwórz oryginalny rysunek ↗
Otwór, średnica zewnętrzna i grubość
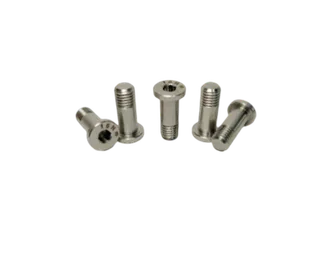
PS-D01 Śruby obrotowe z stożkiem stożkowym i częściowym gwinty zewnętrzne
Zdjęcie produktu

PS-D01 Śruba obrotowa

Gniazdo stożkowe, stopień i częściowy gwint zewnętrzny. Osadzenie i długość stopnia należy kontrolować łącznie. Dokumentacja źródłowa określa stal nierdzewną 304.

Produkt oryginalny ↗Omów podobny komponent ↗

Rysunek, punkty odniesienia i gotowa część Wymagania

Oryginalne rysunki powyżej otwierają się w pełnej rozdzielczości. W przypadku nowej części dostosuj produkcję i kontrolę do systemu odniesienia zespołu.

  1. Średnice funkcjonalneIdentyfikuj powierzchnie styku i luzu z częścią współpracującą.
  2. Lokalizacja osiowaPołącz długość ramienia lub grubość elementu dystansowego ze stosem montażowym.
  3. Definicja gwintuNależy podać podziałkę, klasę, długość efektywną, głębokość otworu nieprzelotowego i prześwit dolny.
  4. Cechy krzyżoweZlokalizuj otwory i spłaszczenia w określonych punktach odniesienia.
  5. Zakończono stanOdróżnij wymiary obróbki od akceptacja po leczeniu.
  6. Rysunki i rewizjeUżywaj tych samych identyfikatorów podczas wyceny, zatwierdzania próbek i ponownego zamawiania.

Materiały do CNC Komponenty toczone

Określ gatunek i stan półfabrykatu przed porównaniem opcji obróbki i wykańczania. Zobacz nasze przewodnik po materiałach inżynieryjnych dla kontekstu wyboru.

304 / stal nierdzewna 316
Określ dokładny gatunek i stan materiału dla wałów, części gwintowanych lub tulei. Wymagania dotyczące pasywacji lub polerowania podaj wraz z wymiarami odbiorczymi i wymaganiami powierzchniowymi gotowej części.
6061 / 7075 aluminium
Stan stopu i stanu materiału. W przypadku występów, przekładek i cienkich profili skoordynuj mocowanie przedmiotu obrabianego, anodowanie, maskowanie powierzchni i wykończone pasowania z rysunkiem.
Stale węglowe i stopowe
Nazwij gatunek i stan dostawy. Koordynuj dowolną określoną obróbkę cieplną, obróbkę wykańczającą i końcową z wymaganiami dotyczącymi geometrii, twardości i kontroli wymiarów gotowych.
TC4 / Ti-6Al-4V tytan
Zidentyfikuj klasę i normę na rysunku; nie polegaj na wymiennych nazwach. Zdefiniuj stan magazynowy, złącza gwintowane, stan powierzchni i wymaganą dokumentację materiałową.

Wykończenia i powierzchnie współpracujące

Oznaczaj powierzchnie poddane obróbce, maskowanie i obróbkę końcową. Pasowania, otwory i gwinty wymagają wyraźnej akceptacji przed lub po obróbce, łącznie ze stanem krawędzi, teksturą powierzchni i wyglądem. Wewnętrzna obróbka jest koordynowana z wykwalifikowanymi partnerami ds obróbka powierzchni, obróbka cieplna i badania specjalistyczne zgodnie z wymaganiami zamówienia.

ISO 9001 Zarządzanie jakością dla zleceń produkcyjnych

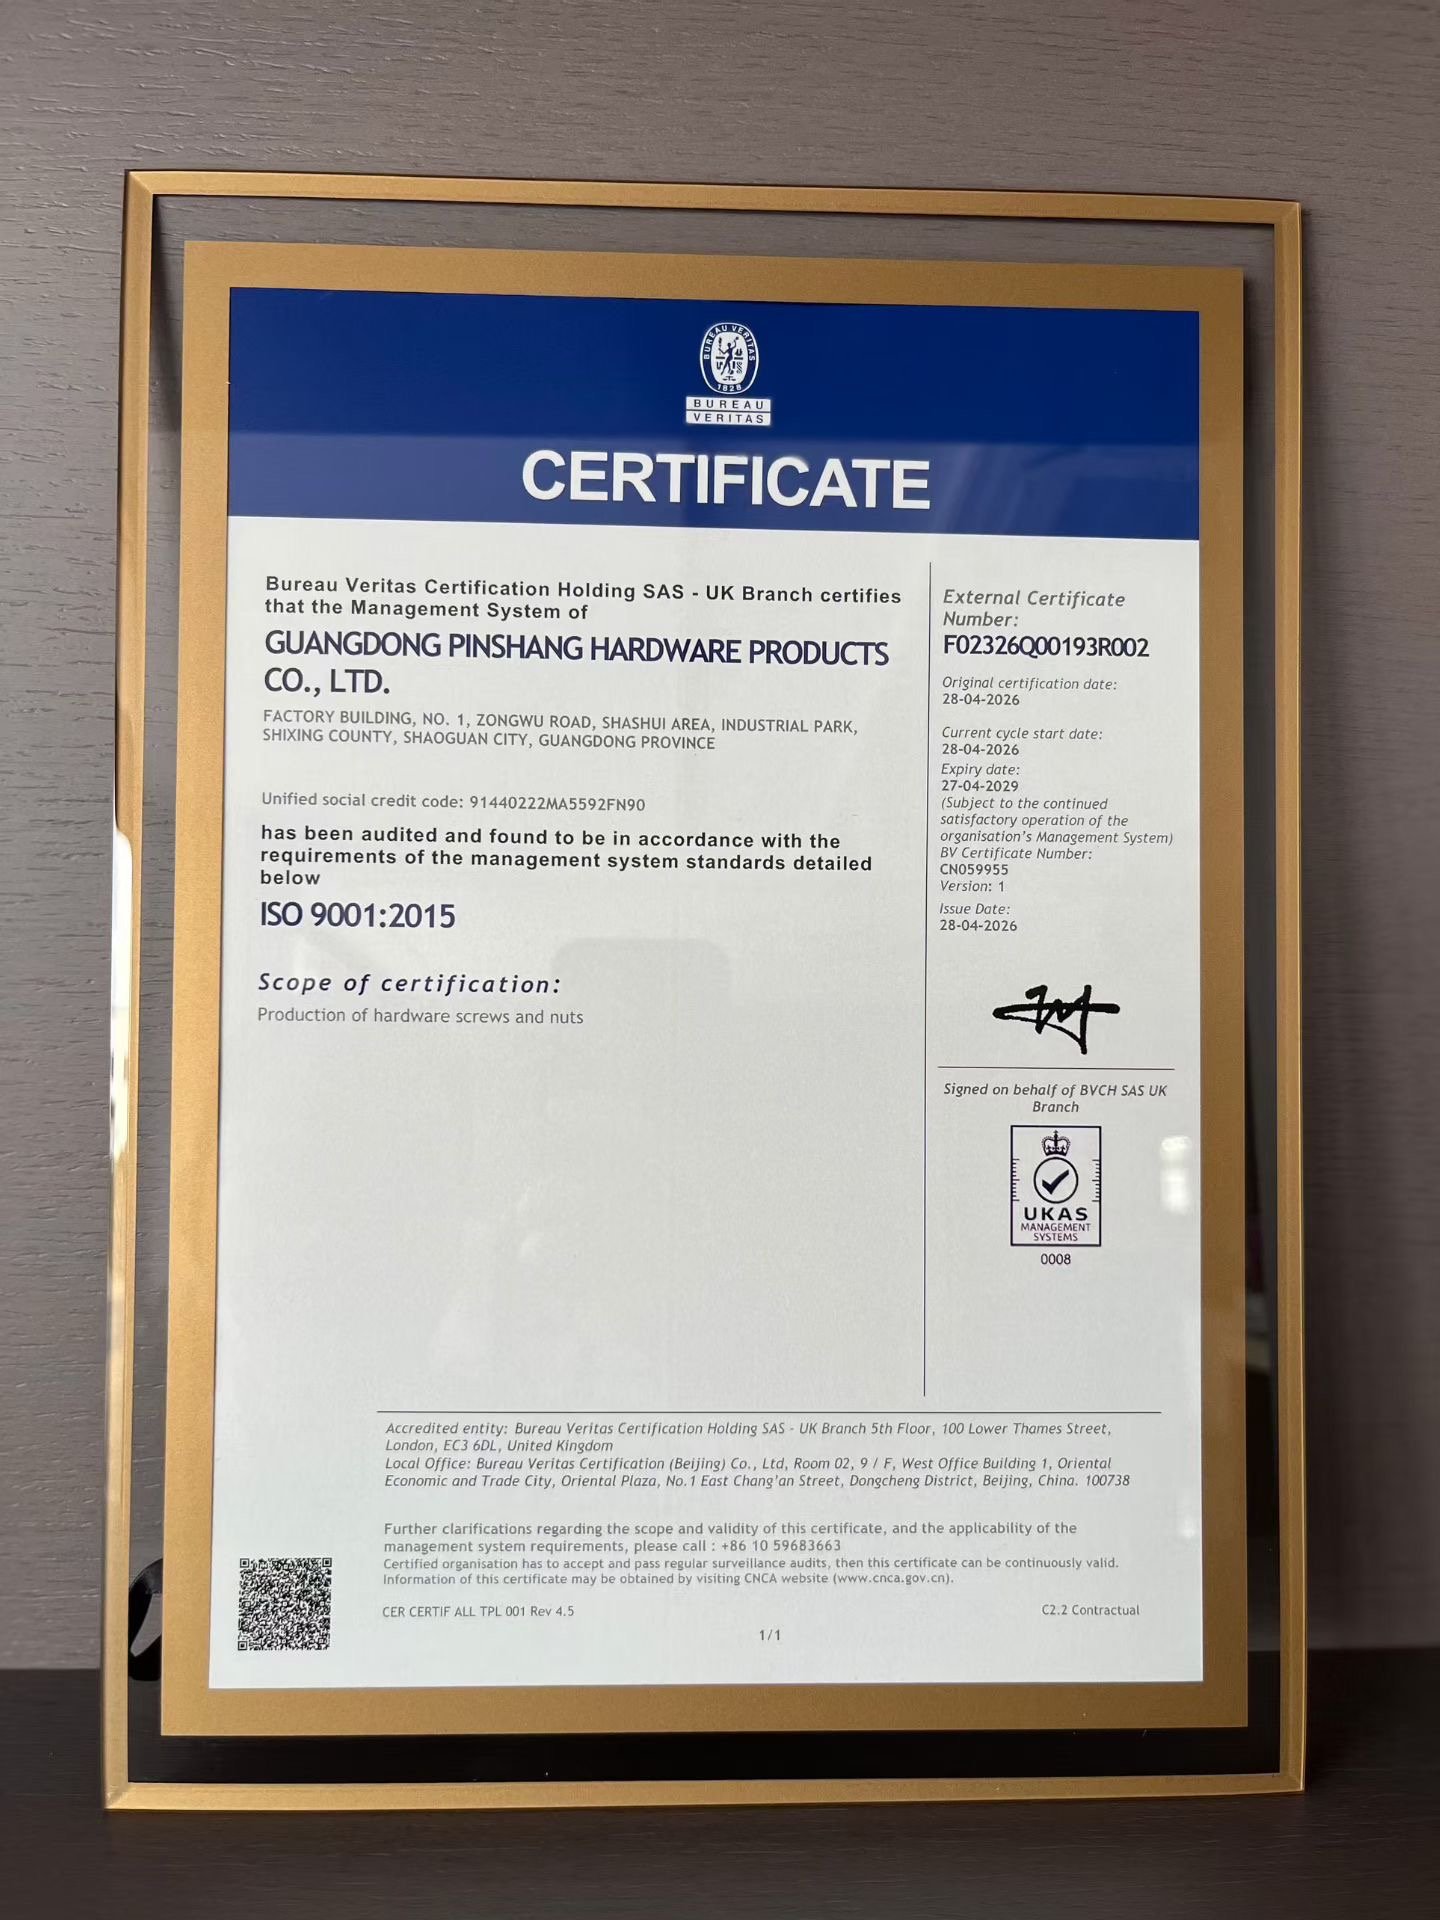
Oryginalny angielski certyfikat ISO 9001:2015 dla Guangdong Pinshang Hardware Products Co., Ltd.Zobacz angielski oryginał ↗
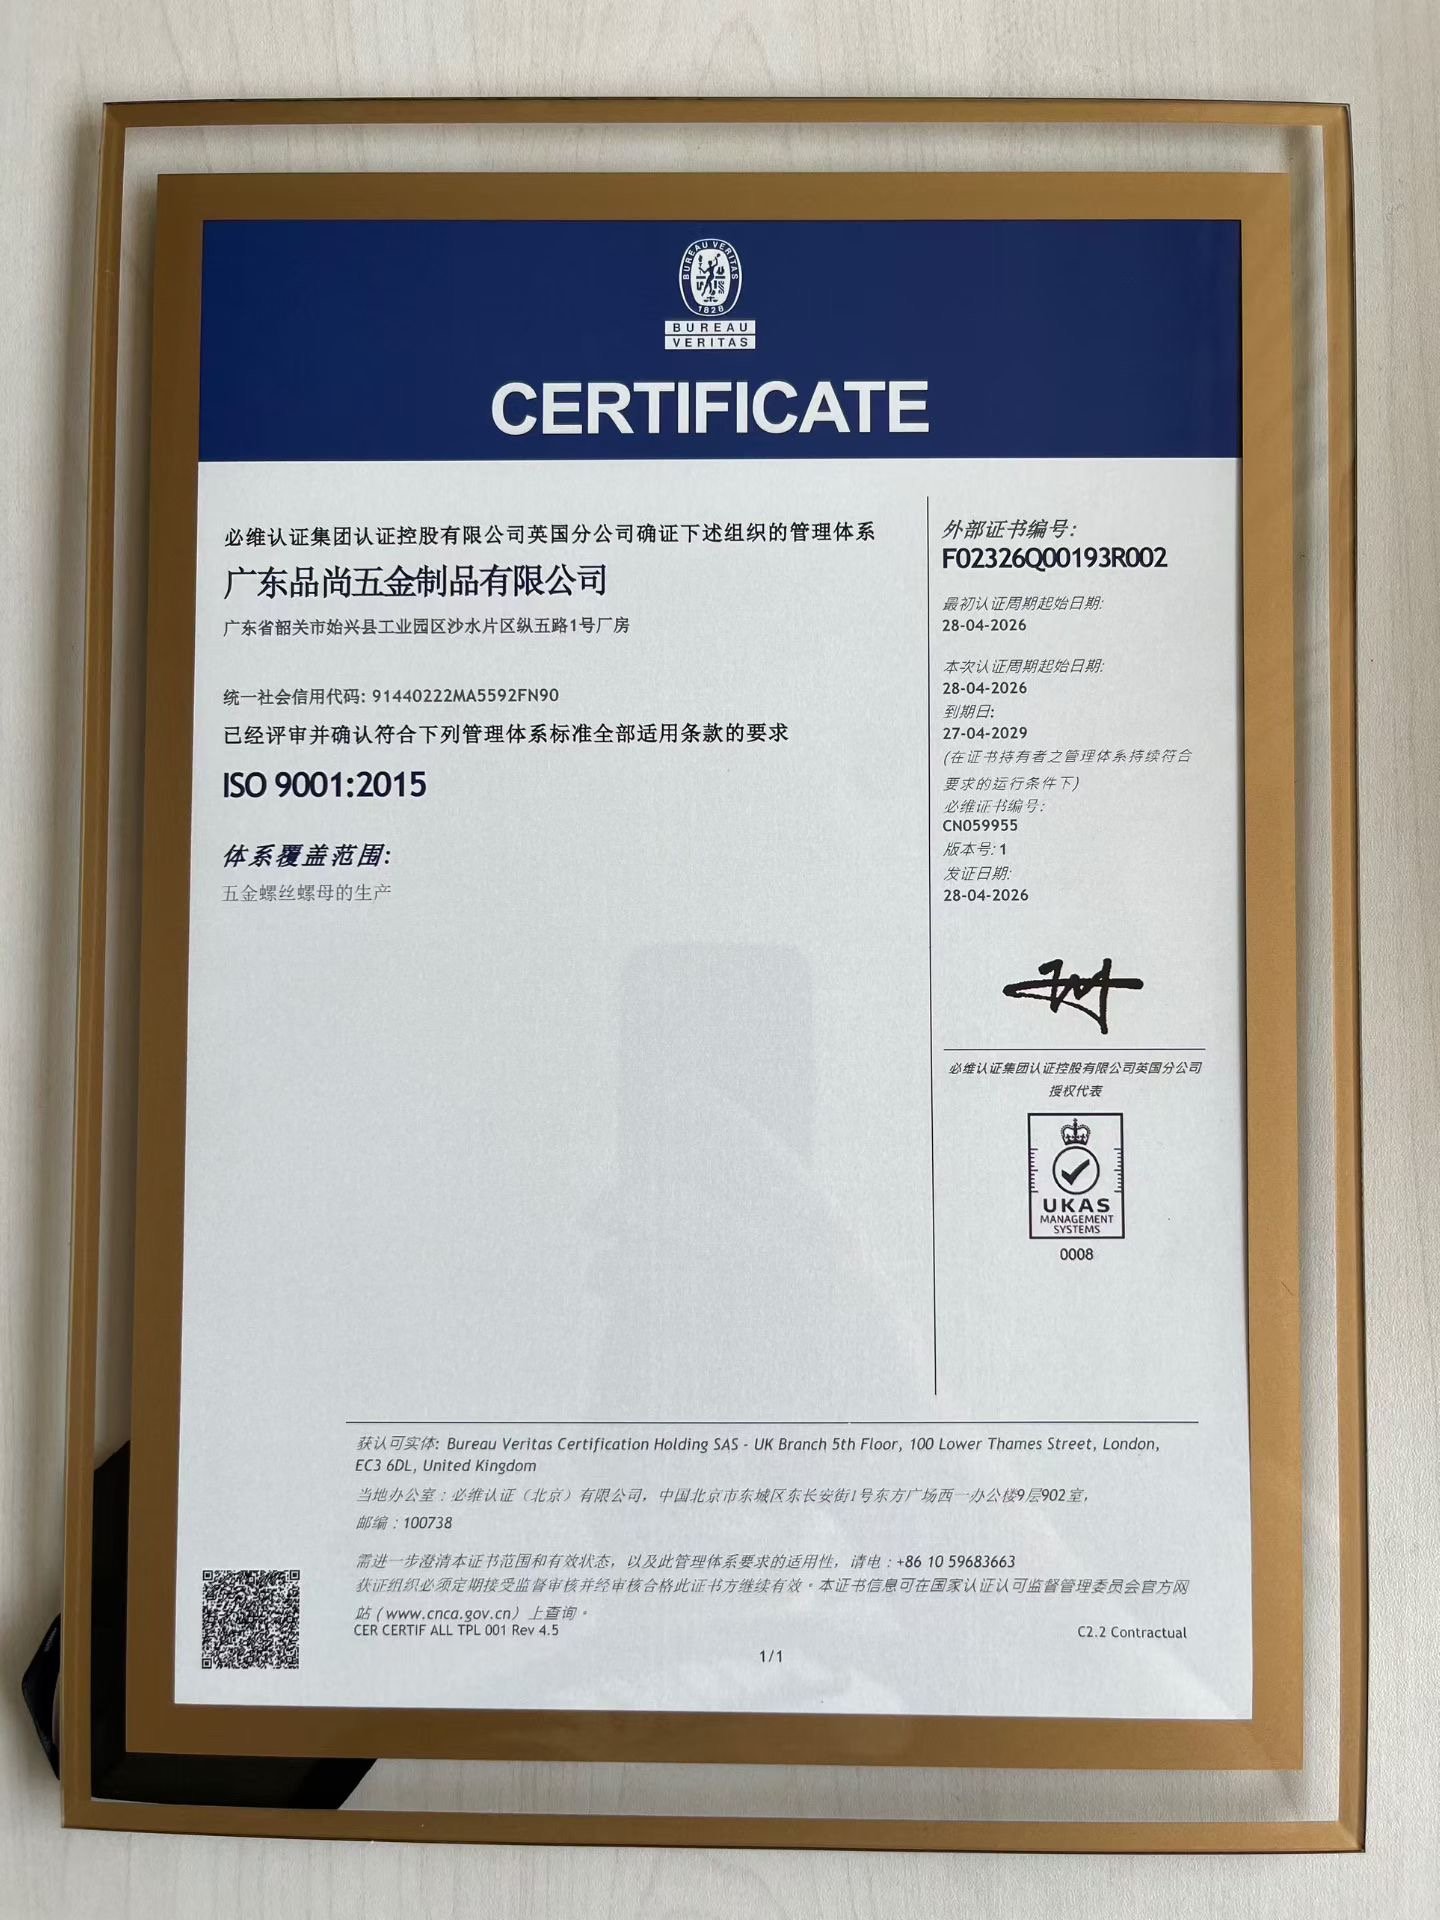
Zobacz chiński oryginał ↗

Certyfikat ISO 9001:2015 obejmuje system zarządzania jakością Guangdong Pinshang Hardware Products Co., Ltd. w podanym zakresie: Produkcja śrub i nakrętek okuć. Jest to certyfikacja systemu zarządzania, a nie certyfikacja produktu dla każdego elementu obrabianego na tokarce.

Jednostka certyfikująca
Bureau Veritas Certification Holding SAS – UK Branch
Certyfikat / nr BV
F02326Q00193R002 / CN059955
Wydane/wygasa
28 kwietnia 2026 / 27 kwietnia 2029

Połącz rekordy jakości ze zleceniem

Należy uzgodnić rewizję rysunku, wymagania materiałowe oraz zakres próbek lub kontroli pierwszej sztuki. Trzeba określić długości stopni, otwory, gwinty, krytyczne pasowania, wymiary końcowe i wymagania dotyczące zadziorów w otworach poprzecznych. Raporty kontroli i przechowywane zapisy odpowiadają ustaleniom zamówienia; kolejne zamówienia odwołują się do zatwierdzonej rewizji.

Poznaj kontrolę jakości ↗ Szczegóły certyfikatu ↗

Od prototypu CNC Przejście do powtarzalnej produkcji

Prototyp
Zdefiniuj przykładowy cel, materiał, geometria i krytyczne punkty akceptacji.
Mała partia
Skorzystaj z zatwierdzonej wersji, aby zorganizować obróbkę i akceptację gotowej części.
Powtórzenie produkcji
Przenieś numer rysunku, wersję, wymagania dotyczące materiału i wykończenia. Rozwiąż zmiany inżynieryjne przed rozpoczęciem produkcji.

Co wpływa na wycenę zwrotną CNC?

Rozmiar materiału i zapasu, złożoność cech, czas obróbki, mocowanie przedmiotu obrabianego, programowanie i oprzyrządowanie mają wpływ na wycenę. Ilość rozkłada koszty przygotowania na całą partię; obróbka, dokumenty kontrolne i opakowanie dodają pracę dostosowaną do zamówienia. Porównaj oferty z tym samym zakresem i wymogami akceptacji.

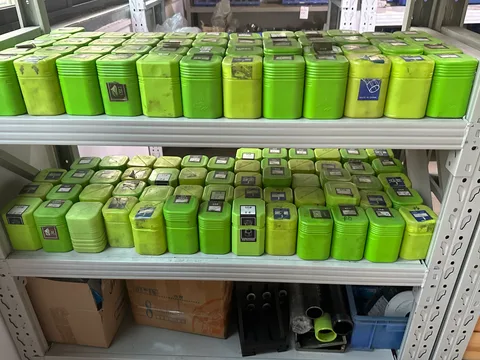
Oznakowane skrzynki do przechowywania narzędzi w warsztacie PremFixer
Oznakowane przechowywanie narzędzi warsztatowych → przygotowanie konfiguracji → mocowanie przedmiotu obrabianego dla wybranej geometrii części.
  1. Przegląd rysunku
  2. Planowanie procesu
  3. Zatwierdzenie próbki
  4. Produkcja
  5. Kontrola zakończona
  6. Pakowanie i powtarzanie zamówień

Części toczone CNC do zespołów rowerowych, motocyklowych i OEM

Motocykle i sporty motorowe

Elementy dystansowe montażowe, części gwintowane i wały produkowane według rysunków klienta i wymagań aplikacji.

Elementy motocykla ↗

Toczenie CNC: pytania techniczne i zakupowe

Jakie części toczone CNC produkuje PremFixer?

Produkujemy na zamówienie mechaniczne elementy mocujące, części barkowe, wały obrotowe, wały gwintowane, tuleje, tuleje, przekładki i powiązane komponenty OEM. Przykłady na tej stronie pokazują istniejące geometrie. Dla Twojego zamówienia zatwierdzony rysunek określa wymiary, materiał, mechaniczne interfejsy stykowe, stan powierzchni i wymagania akceptacyjne.

Czym różni się toczenie CNC od obróbki tokarsko-frezarskiej?

Toczenie CNC służy przede wszystkim do wykonywania geometrii obrotowych, takich jak średnice zewnętrzne, stopnie, powierzchnie czołowe, otwory i gwinty. Obróbka tokarsko-frezarska uzupełnia je o odpowiednie otwory poprzeczne, rowki i płaskie powierzchnie. Planowanie procesu uwzględnia wszystkie cechy części, jej mocowanie, dostęp narzędzi, bazy pomiarowe oraz niezbędne operacje dodatkowe.

Czy można wykonywać części wymagające zarówno toczenia, jak i frezowania?

Tak. Nasze możliwości toczenia CNC oraz łączenia toczenia i frezowania CNC obsługują części łączące geometrię obrotową z frezowanymi detalami. Pokaż położenie i orientację otworów poprzecznych, płaskich powierzchni obrobionych lub szczelin w stosunku do geometrycznych elementów odniesienia na rysunku. Zależności te, wraz z wymaganiami dotyczącymi dostępu i mocowania, określają kolejność obróbki i plan kontroli.

Z jakich materiałów można wykonywać części toczone CNC?

Opcje materiałowe obejmują stal nierdzewną 304 i 316, aluminium 6061 i 7075, stale węglowe i stopowe oraz gatunki tytanu określone na rysunku, takie jak TC4 lub Ti-6Al-4V. Określ obowiązującą normę, stan magazynowy lub charakter, wymagania dotyczące obróbki i dokumentacji. Wybór materiału musi odpowiadać geometrii komponentu i zamierzonemu działaniu.

Czy można wykonywać gwinty wewnętrzne i zewnętrzne?

Tak. Podaj normę gwintu, rozmiar, skok, klasę tolerancji i efektywną długość zazębienia. W przypadku ślepych gwintów wewnętrznych głębokość otworu i luz dolny należy podać oddzielnie od użytecznej długości gwintu. Zidentyfikuj pasujący gwint i wszelkie wymagania dotyczące obróbki lub maskowania, tak aby akceptacja dotyczyła dostarczonego, gotowego połączenia.

Jakie tolerancje można uzyskać na częściach toczonych CNC?

Tolerancja zależy od cechy, rozmiaru, materiału, przekroju ściany, warunków obróbki i kontroli. Prześlij rysunek z pasowaniami funkcjonalnymi i wymaganiami geometrycznymi, abyśmy mogli potwierdzić podejście do produkcji i pomiarów. Tolerancja średnicy nie zastępuje odrębnych wymagań dotyczących okrągłości, położenia, prostoliniowości lub bicia.

Dlaczego bazy geometryczne i rysunki części współpracujących są ważne?

Bazy geometryczne zapewniają wspólny punkt odniesienia dla produkcji, montażu i kontroli. Informacje o częściach współpracujących wskazują średnice ustalające, powierzchnie oporowe oraz miejsca wymagające luzu. Pozwala to ocenić położenie stopni, długość zazębienia gwintu i pozostałe cechy w rzeczywistym zespole, zamiast rozpatrywać każdy wymiar oddzielnie.

Czy można obrabiać tuleje i inne cienkościenne części toczone?

Produkujemy geometrie tulei i przekładek. Wymagania dotyczące cienkich ścian wymagają sprawdzenia grubości ścianki, głębokości otworu, materiału i mocowania, ponieważ część może zmienić kształt po zwolnieniu. Pokaż powierzchnie funkcjonalne i wymiary końcowe, w tym warunki pomiaru, aby mocowanie przedmiotu obrabianego i kontrola dotyczyły dostarczonej części.

Jak obróbka powierzchni wpływa na wymiary końcowe?

Zabiegi mogą zmienić rozmiar lub stan powierzchni elementów współpracujących. Określ, które wymiary mają zastosowanie po obróbce, zwłaszcza otwory, powierzchnia podparcia łożyska i gwinty. Zdefiniuj obrobione i zamaskowane powierzchnie oraz każdą dozwoloną późniejszą obróbkę. Wygląd wykończenia, stan krawędzi i tekstura powierzchni powinny również stanowić część kryteriów akceptacji.

Czy obsługiwane są prototypy i małe serie części toczonych CNC?

Tak. Obsługujemy prototypy, małe serie i powtarzalną produkcję. Określ, co musi ustalić próbka, np. dopasowanie, geometria lub luz montażowy, wraz z wymaganiami materiałowymi i krytycznymi. Uwzględnij zarówno ilość próbki, jak i oczekiwaną wielkość produkcji, aby oferta mogła odróżnić prace przygotowawcze od późniejszej produkcji.

Jak obsługiwane są powtarzające się zamówienia produkcyjne?

Powtarzające się zamówienia odwołują się do zatwierdzonego numeru rysunku, wersji, wymagań materiałowych i gotowych. Zidentyfikuj wszelkie zmiany w wymiarach, obróbce, kontroli, dopasowaniu komponentów mechanicznych lub opakowaniu przed zorganizowaniem produkcji. Przykładowe zatwierdzenia i uzgodnione zapisy stanowią numer zamówienia; Sama niezmieniona nazwa części nie wystarczy, aby kontrolować zmianę techniczną.

Jaki jest zakres certyfikacji ISO 9001?

Certyfikat nosi nazwę Guangdong Pinshang Hardware Products Co., Ltd. i obejmuje system zarządzania jakością ISO 9001:2015 w zakresie produkcji śrub i nakrętek okuć. Nie certyfikuje każdego produktu indywidualnie. The oryginalny certyfikat i zakres są dostępne powyżej, wraz z emitentem i datami ważności.

Czy można wykonać części współpracujące na podstawie jednego zestawienia materiałowego (BOM)?

Tak. Udostępnij BOM identyfikujący każdy numer części, wersję rysunku, materiał i ilość na zespół. Dołącz rysunki łączenia, wymagania dotyczące gotowego interfejsu i wymagane relacje pakowania. Nasz produkcja systemów elementów złącznych proces łączy wały, tuleje, przekładki, nakrętki i inne powiązane komponenty w ramach tej samej definicji projektu.

Jakie informacje są potrzebne do wyceny toczenia CNC?

Wyślij rysunek i wersję, materiał i stan, próbki i ilości produkcyjne, wykończenie i krytyczne wymagania akceptacyjne. Dodaj rysunki łączenia lub BOM, jeśli ma to zastosowanie, oraz wymagane dokumenty dotyczące harmonogramu i kontroli. Jeżeli szczegół pozostaje nieokreślony, należy go wyraźnie zidentyfikować, aby oferta zawierała uzgodnioną podstawę.

Zacznij od swojej części

Wyślij swój rysunek CNC Toczenie

Udostępnij swój rysunek, materiał i ilość. Dołącz informacje o pasujących komponentach mechanicznych lub BOM, w którym komponent należy do zespołu, i zidentyfikuj gotowe wymagania, które mają największe znaczenie dla Twojego projektu.

Aby uzyskać skuteczną ofertę cenową

  • Rysunki i rewizje
  • Materiał i stan
  • Prototyp i wielkości produkcyjne
  • Części współpracujące lub BOM
  • Zakończ i wymagania dotyczące odbioru krytycznego
  • Żądany harmonogram

Jeśli wymaganie jest niezdecydowane, zaznacz je do dyskusji. Trzymaj ilości próbek, ilości produkcyjne i wszelkie wymagane koszty przygotowania lub oprzyrządowania oddzielnie w RFQ.

Przygotuj pakiet RFQ →

Oryginalny dokument

Otwórz oryginał w pełnej rozdzielczości w nowej karcie ↗