
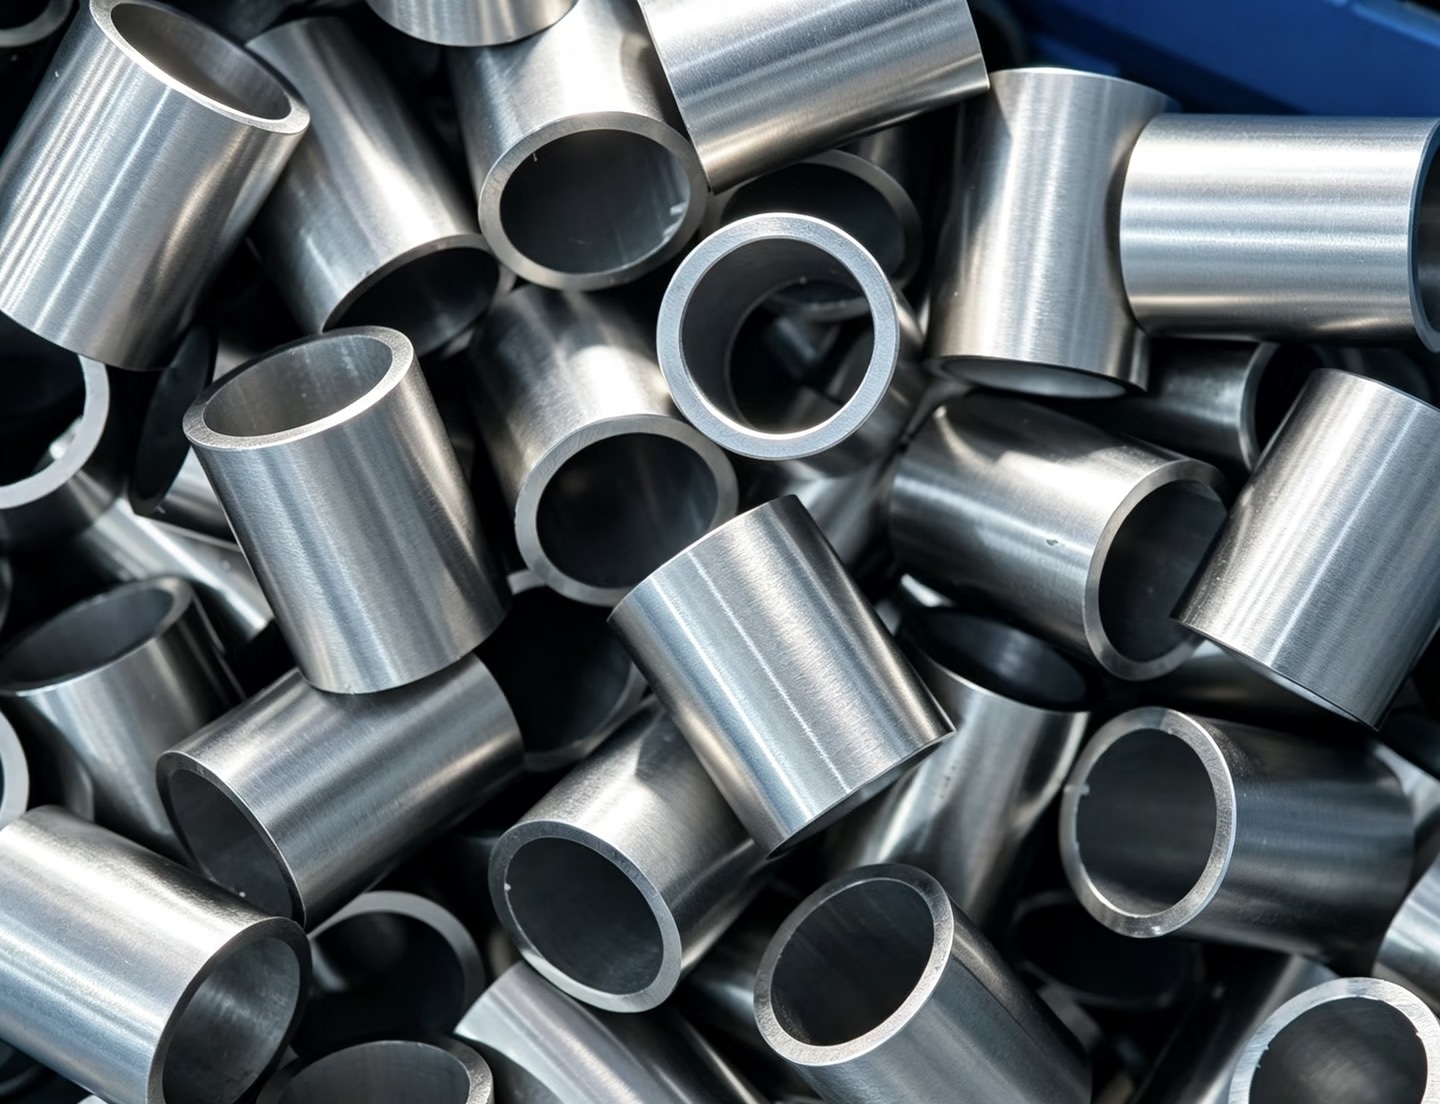
Tuleje i elementy dystansowe
Określ pasującą średnicę mechaniczną i ściany ustalające odstępy. Uwzględnij stan końcowy, w którym powłoka lub obróbka wpływa na montaż.
Do pakowania i przenośników OEM projektów
PremFixer wykonuje według rysunku wały, sworznie, tuleje, elementy dystansowe i elementy złączne do maszyn pakujących oraz przenośników. Pracujemy na podstawie rysunków części i wymagań montażowych, od prototypów i partii pilotażowych po powtarzalną produkcję. Powierzchnie współpracujące podpór rolek, pozycje prowadzenia, zabezpieczenia i rewizje poszczególnych części są określane w zakresie produkcji uzgodnionym dla zamówienia.
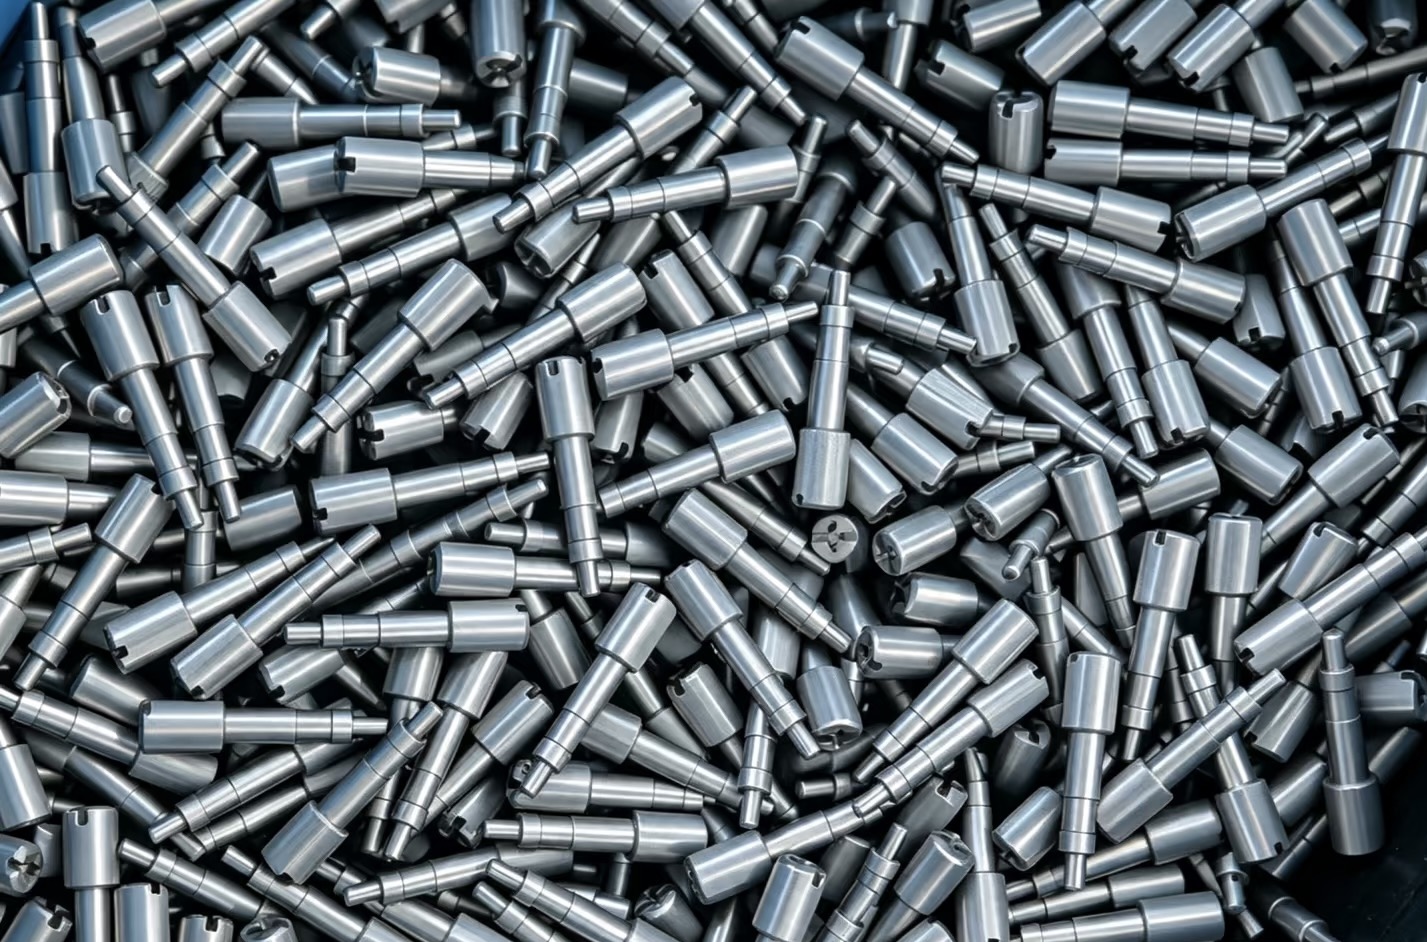
Utwórz listę zamówień wokół zespołu mechanicznego. Produkujemy wały, sworznie mechaniczne, tuleje, przekładki i części gwintowane określone na rysunkach klienta, z rolą każdego elementu i warunkami dostawy uzgodnionymi przed produkcją.
Wspornik rolkowy może obejmować obrobione maszynowo odsadzenie wału, pasujący otwór mechaniczny, przekładkę i element ustalający. Pokaż, która część ustala położenie osiowe i czy wał pozostaje nieruchomy, czy też obraca się wraz z elementem.
Mechaniczne kołki prowadzące, elementy dystansowe montażowe i gwintowane regulatory wymagają własnych odnośników do rysunków. Uwzględnij powierzchnie kontaktowe, skok regulacji i dostępne pozycje narzędzi, które mają znaczenie w zainstalowanym układzie.
Określ pasującą średnicę mechaniczną i ściany ustalające odstępy. Uwzględnij stan końcowy, w którym powłoka lub obróbka wpływa na montaż.
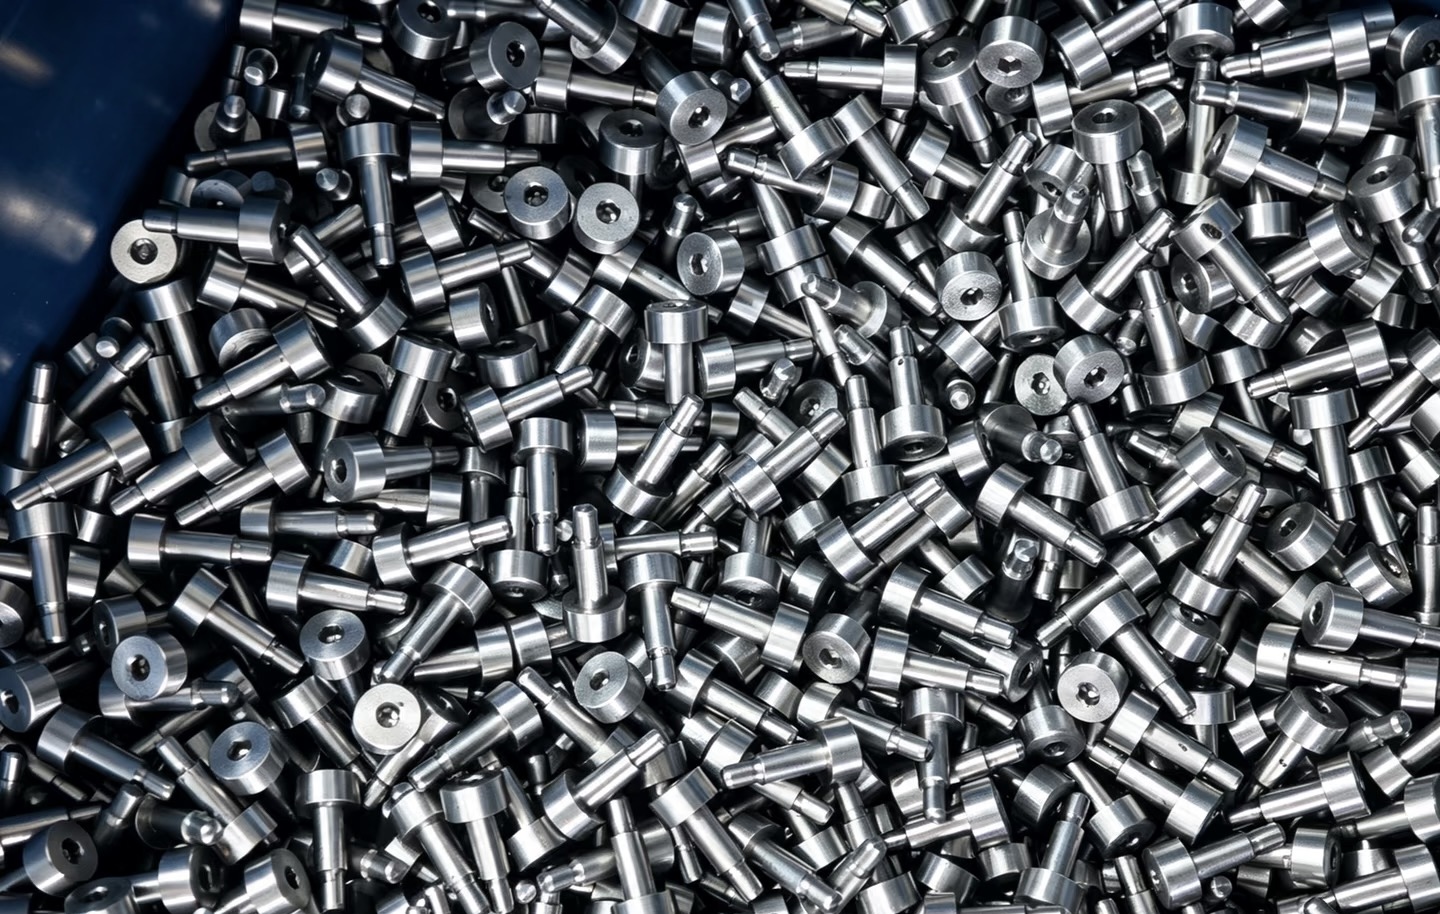
Znajdź obrabiane pobocze na podstawie zdefiniowanego punktu odniesienia. Oznaczenie materiału stali nierdzewnej i wymagania dotyczące wykończenia powierzchni pochodzą ze specyfikacji projektu, a nie ze zdjęcia.
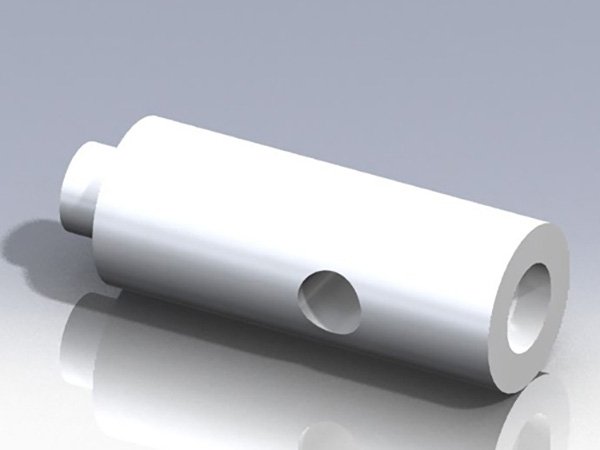
Oryginalny rendering wału rowerowego PS-P02 przedstawia użyteczną kombinację funkcji. Ilustruje geometrię; nie jest to część przenośnika o ustalonym dopasowaniu.
Maszyny o dwóch szerokościach mogą mieć wspólną przekładkę, wymagając jednak różnych długości wału. Określ, które cechy pozostają wspólne, a które ulegają zmianom. Nazwisko rodowe, pasujące wykończenie powierzchni lub podobna fotografia nie pozwalają na rozróżnienie produkowanych egzemplarzy.
| Komponent/wersja | Wariant wyposażenia | Kontrola długości i obrabianego ramienia | Ilość na maszynę |
|---|---|---|---|
| WAŁEK-A / Rev A | Konfiguracja szerokości A | DRAW-S-A; gniazda podporowe i długość całkowita | Wpisz zatwierdzoną liczbę BOM |
| WAŁ-B / Rev A | Konfiguracja szerokości B | DRAW-S-B; identyfikacja zmienionych pozycji obrobionych występów | Wpisz osobno |
| SPACER-C / Rev B | Udostępniane tylko wtedy, gdy BOM to potwierdzi | DRAW-C; gotowy otwór i szerokość osiowa | Liczenie dla każdej konfiguracji |
Wymień dodatkowe części serwisowe oddzielnie od ilości wyprodukowanej maszyny. W przypadku żądanego podzestawu określ jego zawartość i liczbę opakowań; kompletna linia nie jest automatycznie jednym zestawem zasilającym.
Pokaż gniazda podporowe, obrobione lokalizacje kołnierzy, pasujące otwory mechaniczne i układ mocowania mechanicznego na rysunku komponentu lub zespołu. Otwór poprzeczny wymaga położenia i orientacji względem cech, które lokalizują część.
Oryginalny rysunek PS-P02 jest dostępny w pełnej rozdzielczości. Jej istniejące wymiary należą do tej części odniesienia. Twój rysunek wsporników rolek określa wymiary, materiał, wykończenie powierzchni i wymagania kontrolne dla nowego zamówienia.
Podaj prędkość roboczą, warunki ładowania, smarowania i czyszczenia, jeśli ma to znaczenie dla przeglądu projektu. Projektant sprzętu zatwierdza przydatność i walidację systemu; akceptacja produkcyjna jest zgodna z ustalonymi wymaganiami dotyczącymi części.
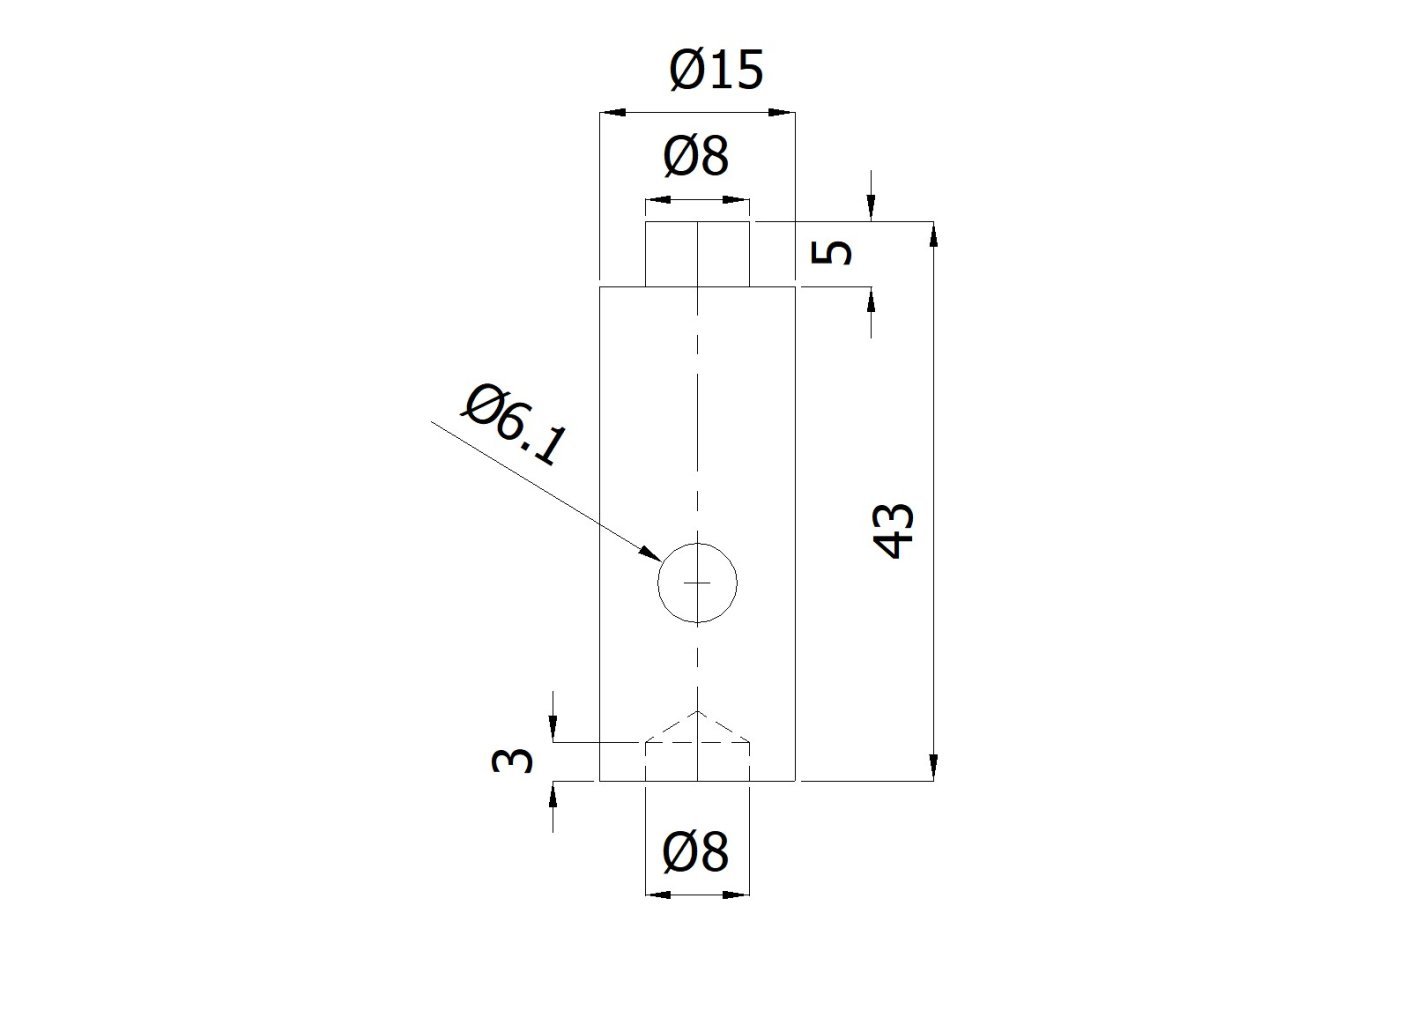
Produkujemy formy określone na rysunku z odpowiednich stali, stali nierdzewnej, aluminium i stopów tytanu. CNC toczenie i łączenie CNC toczenie i frezowanie dotyczy obrobionych kołnierzy wałów, otworów, gwintów śrubowych, otworów poprzecznych i płaskich obrobionych powierzchni. Materiał, kształt, ilość i akceptacja wyznaczają plan procesu produkcyjnego.
Identyfikacja środków czyszczących, narażenia, wymagań dotyczących krawędzi i stanu dostarczanej powierzchni. Sama stal nierdzewna nie zapewnia przydatności do kontaktu z żywnością ani higienicznej konstrukcji. Wszelkie dowody i badania specyficzne dla projektu muszą mieć uzgodniony zakres.
Określona obróbka cieplna, wykończenie powierzchni i specjalistyczne badania są koordynowane z wykwalifikowanymi partnerami. Poproś o dokumentację potrzebną do przeglądu dostawcy i akceptacji części; nie wyciągaj ocen sprzętu na podstawie fotografii podzespołów.
Oddzielić części potrzebne do sprawdzenia pozycji podpór od części potrzebnych do prób maszynowych. Podaj cel próbki i bieżący stan rysunku.
Podaj ilości na maszynę i liczbę kompilacji pilotażowych dla każdej konfiguracji. Zidentyfikuj zatwierdzone wykończenie powierzchni i wszelkie dodatkowe części zamienne.
Wycena przez inżynierię z kontrolowaną rewizją rysunek lub zdefiniowana grupa okuć. Przygotowanie, obróbka skrawaniem, obróbka partnerska, kontrola i pakowanie są zgodne z przyjętym zakresem i wielkością partii.
Odwołaj się do zatwierdzonej konfiguracji maszyny i wersji komponentów. Oznacz zmienione szerokości, gniazda podpór lub szczegóły mocowania mechanicznego, aby poprzednia próbka nie została zastosowana do innego układu.
Oczekiwana roczna wydajność maszyny pomaga w planowaniu. Nie zastępuje ona ilości i wymaganego harmonogramu dla zamówienia będącego przedmiotem oferty.
Zacznij od swoich danych kontaktowych oraz dostępnych informacji o części lub zespole. Najbardziej przydatne dane wejściowe to:
Długie lub ciężkie wały i specjalistyczne wymagania procesowe wymagają szczegółowego przeglądu rysunków. Oferta określa granicę dostaw komponentów.
Prześlij rysunki części urządzeniaZakres może obejmować wały zdefiniowane na rysunku, sworznie mechaniczne, tuleje, przekładki i niestandardowe elementy złączne wokół zespołu sprzętu. Dostarcz komponent i pasujące rysunki interfejsu mechanicznego, aby można było ocenić każdy żądany element. Dostarczamy uzgodnione komponenty; ta strona nie stanowi katalogu kompletnych rolek, linii przenośników ani systemów maszyn zamiennych.
Tak. Podaj każdemu wariantowi długości wyraźne oznaczenie części i zatwierdzoną wersję rysunku oraz podaj ilość dla tego elementu. Zidentyfikuj wszelkie funkcje, które pozostają wspólne i te, które zmieniają się wraz z konfiguracją sprzętu. Jedno nazwisko czy zdjęcie nie wystarczy, aby rozróżnić różne warianty produkcyjne.
Należy uwzględnić pasujący układ podpór mechanicznych, średnice funkcjonalne, obrobione maszynowo pozycje ramion i szczegóły mocowania mechanicznego. Określ, czy wał jest nieruchomy, czy obrotowy, i określ wymagania dotyczące kontroli gotowej, istotne dla Twojego projektu. Warunki pracy mogą kierować oceną, ale zatwierdzony rysunek i plan akceptacji określają, jakie wymagania musi spełniać dostarczony komponent.
Podaj rzeczywisty materiał, środowisko czyszczenia, wykończenie powierzchni i wymagane dowody akceptacji w RFQ. Wymagania te należy uwzględnić łącznie z geometrią i pasującymi elementami mechanicznymi. Sam wybór stali nierdzewnej nie gwarantuje przydatności do kontaktu z żywnością, higienicznej konstrukcji ani odporności na każdy proces czyszczenia; wszelkie takie wymagania wymagają wyraźnie uzgodnionego zakresu.
Tak. Oddziel ilość pilotażową od późniejszego zapotrzebowania na partię i określ odpowiednią wersję rysunku dla każdego etapu. Oferta może odpowiednio obejmować przygotowanie, obróbkę, wykończenie powierzchni i uzgodnioną kontrolę. Wymagania produkcyjne lub zmiany w procesie są potwierdzane przed wypuszczeniem na rynek, a nie wyciągane z faktu, że prototyp został zaakceptowany.