
スリーブおよびスペーシング コンポーネント
一致する機械直径と間隔を確立する面を指定します。コーティングまたは処理がアセンブリに影響を与える場合は、完成状態を含めます。
梱包およびコンベア OEM プロジェクト用
PremFixerは、包装機械・コンベヤ設備向けの軸、ピン、スリーブ、スペーサー、締結部品を図面に基づいて製造します。部品図面と組立要件をもとに、試作、先行生産、継続生産に対応します。ローラー支持部の接合面、ガイド位置、保持構造、各部品の改訂番号を、注文ごとに合意する製造範囲に含めます。
機械アセンブリに関する調達リストを作成します。お客様の図面で定義されたシャフト、メカニカルピン、スリーブ、スペーサー、ねじ部品などを、それぞれの役割と供給条件を事前にご確認の上、製作いたします。
ローラー サポートには、シャフトの機械加工されたショルダー、一致するメカニカル ボア、スペーサー、および保持アイテムが含まれる場合があります。どの部品が軸方向の位置を固定しているのか、またシャフトが静止しているのか、それともコンポーネントとともに回転するのかを示します。
ガイドのメカニカル ピン、取り付けスペーサー、およびネジ付きアジャスターには、独自の図面参照が必要です。設置配置に重要な接触面、調整移動量、およびアクセス可能なツールの位置を含めます。
一致する機械直径と間隔を確立する面を指定します。コーティングまたは処理がアセンブリに影響を与える場合は、完成状態を含めます。
定義されたデータムから加工済みの加工肩を位置特定します。ステンレス鋼の材質指定と表面仕上げの要件は、写真ではなくプロジェクトの仕様に基づいて決定されます。
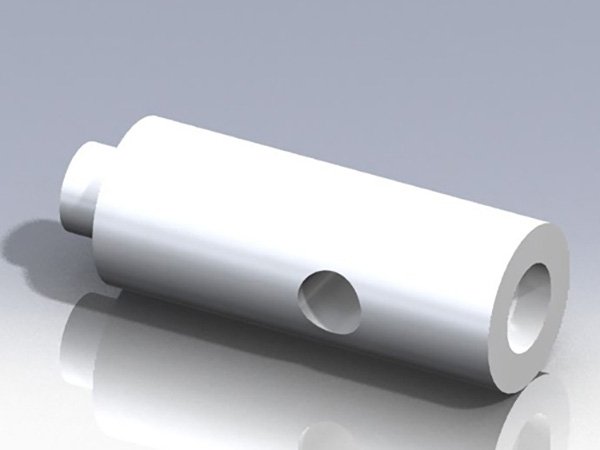
オリジナルの PS-P02 自転車シャフト レンダリングは、便利な機能の組み合わせを示しています。これは幾何学を示しています。適合性が確立されたコンベヤ部品ではありません。
2 つの機械幅はスペーサーを共有できますが、異なるシャフト長が必要です。どの機能が共通であり、どの機能が変更されるかを特定します。ファミリ名、一致する表面仕上げ、または同様の写真では、生産品目を区別することはできません。
| コンポーネント / リビジョン | 機器バリアント | 長さと機械加工された肩の制御 | ごとの数量マシン |
|---|---|---|---|
| SHAFT-A / Rev A | 幅構成 A | DRAW-S-A;サポートシートと全長 | 承認された BOM カウントを入力 |
| SHAFT-B / Rev A | 幅構成 B | DRAW-S-B;変更された加工肩位置の識別 | 個別に入力 |
| SPACER-C / Rev B | BOM で確認された場合のみ共有 | DRAW-C;仕上げ穴と軸方向の幅 | をカウントします各構成 |
追加のサービス部品を機械の製造数量とは別にリストします。要求されたサブキットについては、その内容とパック数を定義します。完全なラインは自動的に 1 つの供給キットになるわけではありません。
サポート シート、機械加工された肩の位置、適合する機械的穴、および機械的保持の配置をコンポーネントまたはアセンブリの図面に表示します。クロスホールには、パーツを配置するフィーチャを基準とした位置と方向が必要です。
元の PS-P02 図面はフル解像度で利用できます。既存の寸法はその参照パーツに属します。ローラー サポートの図面により、新規注文の寸法、材質、表面仕上げ、および検査要件が決まります。
設計レビューに関連する動作速度、荷重、潤滑および洗浄条件を提供します。機器設計者は適合性とシステム検証を承認します。製造の受け入れは、合意された部品要件に従います。
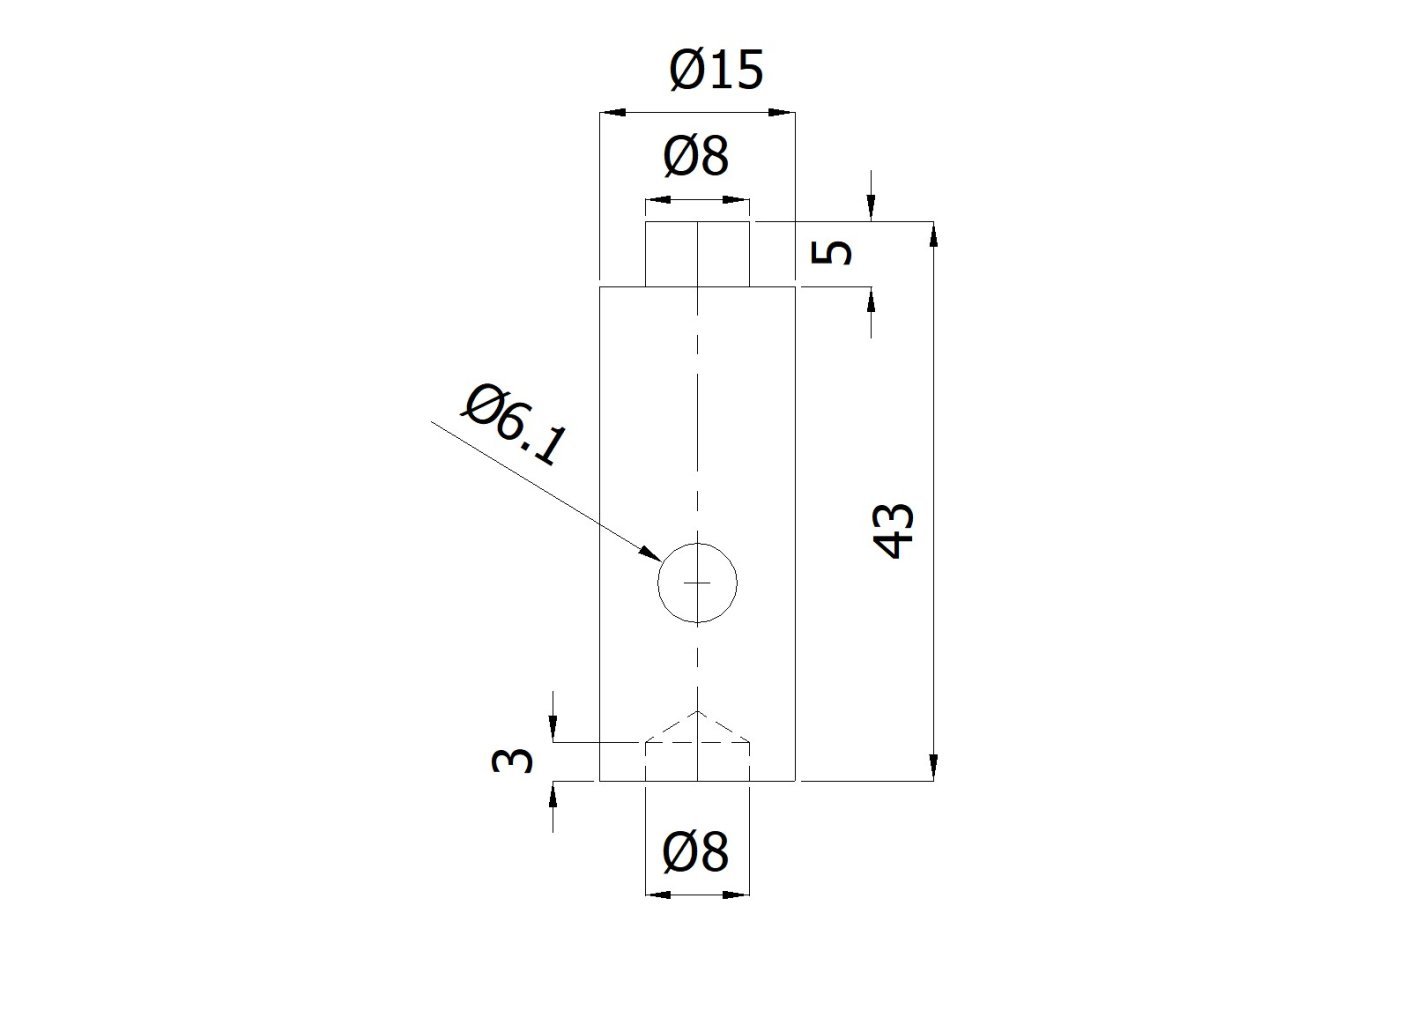
弊社では、適切な鋼、ステンレス鋼、アルミニウム、チタン合金で図面定義の形状を製造しています。 CNC 旋削加工と CNC 旋削加工とフライス加工を組み合わせた加工では、シャフトの肩部、穴、ねじ山、交差穴、平坦な加工面に対応します。材質、形状、数量、合格により製造工程計画が決まります。
洗浄剤、露出、エッジ要件、および提供された表面状態を特定します。ステンレス鋼だけでは、食品との接触への適合性や衛生的な設計を確立することはできません。プロジェクト固有の証拠とテストには、合意された範囲が必要です。
指定された熱処理、表面仕上げ、および専門家によるテストは、資格のあるパートナーと調整されています。サプライヤーのレビューと部品の受け入れに必要な記録を要求します。部品の写真から機器の定格を推測しないでください。
サポート位置確認に必要な部品と機械試作に必要な部品を分けてください。サンプルの目的と現在の描画ステータスを説明します。
マシンごとの数量と、各構成のパイロット ビルドの数を提供します。承認された表面仕上げと追加のサービススペアを特定します。
リビジョン管理された設計図面または定義されたハードウェア グループによる見積。準備、機械加工、パートナー処理、検査、梱包は、許容された範囲とバッチ数量に従います。
承認されたマシン構成とコンポーネントのリビジョンを参照します。幅、サポートシート、または機械的保持の詳細が変更されたため、以前のサンプルが別の配置に適用されないようにフラグを立てます。
予想される年間機械生産高は計画に役立ちます。これは、見積中の発注書の数量および要求されたスケジュールに代わるものではありません。
連絡先詳細と入手可能な部品またはアセンブリ情報から開始します。最も有用なフォローアップ入力は次のとおりです。
長いシャフトまたは重いシャフトと専門的なプロセス要件には、特定の図面レビューが必要です。見積書はコンポーネントの供給境界を特定します。
設備部品の図面を送るスコープには、図面で定義されたシャフト、メカニカル ピン、スリーブ、スペーサー、および機器アセンブリ周囲のカスタム ファスナーが含まれる場合があります。要求された各項目を評価できるように、コンポーネントとそれに対応するメカニカル インターフェイスの図面を提供します。当社は合意されたコンポーネントを供給します。このページは、完全なローラー、コンベア ライン、または交換用機械システムのカタログを表すものではありません。
はい。各長さのバリエーションに明確な部品参照と承認済みの図面改訂を与え、そのアイテムの数量を記載します。共通の機能と、機器の構成に応じて変更される機能を特定します。単一の姓や写真だけでは、異なる生産品種を区別するのに十分ではありません。
一致する機械的サポート配置、機能直径、機械加工されたショルダー位置、および機械的保持の詳細が含まれます。シャフトが固定されているか回転しているかを述べ、設計に関連する完成検査要件を特定します。動作条件はレビューの指針となりますが、承認された図面と受け入れ計画は、供給されたコンポーネントが満たさなければならない条件を定義します。
実際の材質、洗浄環境、表面仕上げ、および必要な合格証拠を RFQ に記載します。これらの要件は、形状および適合する機械コンポーネントとともに考慮する必要があります。ステンレス鋼だけを選択しても、食品との接触への適合性、衛生的な設計、またはあらゆる洗浄プロセスに対する耐性が確立されるわけではありません。このような要件には、明示的に合意された範囲が必要です。
はい。パイロット数量を後のバッチ需要から分離し、各段階に該当する図面改訂を特定します。見積書では、準備、機械加工、表面仕上げ、合意された検査に応じて対応できます。生産要件やプロセスの変更は、プロトタイプが受け入れられたという事実から推測するのではなく、リリース前に確認されます。